Trong nhiều thập kỷ, quy tắc rất đơn giản: laser dùng cho tấm mỏng, plasma dùng cho tấm dày. Tuy nhiên, laser sợi quang công suất cực cao đã phá vỡ quy tắc đó. Các nguồn laser 20, 30 và 40 kW hiện nay rất phổ biến trong các trung tâm dịch vụ thép và gia công cơ khí hạng nặng, và các báo cáo thị trường mô tả phân khúc trên 12 kW là phần phát triển nhanh nhất của thị trường cắt laser. Hướng dẫn này xem xét ranh giới giữa laser và plasma hiện nay, theo độ dày, chất lượng cạnh cắt và chi phí.
Nếu bạn cần nắm những điểm cơ bản về sự khác biệt giữa hai quy trình trước tiên, hãy xem tổng quan về... Máy cắt laser so với máy cắt plasma Bài viết này đề cập đến những nguyên tắc cơ bản. Nó tập trung vào quyết định về tấm dày.
Công suất 12 kW nằm ở đâu trong cuộc tranh luận này?
Laser sợi quang 12 kW là lựa chọn đầu tiên mà hầu hết các xưởng gia công tiếp cận với công nghệ plasma. Ở mức công suất này, laser có thể xử lý tấm kim loại có độ dày trung bình một cách dễ dàng và cắt các tấm dày hơn ở tốc độ chậm hơn, điều này khiến 12 kW trở thành bước nâng cấp phổ biến cho các nhà sản xuất chủ yếu làm việc với các chi tiết có độ dày dưới 20 mm và thỉnh thoảng có các chi tiết dày hơn.
Trên 12 kW, máy móc thay đổi đặc tính. Các nguồn từ 20 kW trở lên cần khung máy chắc chắn hơn, máy làm lạnh lớn hơn, hệ thống hút khói mạnh hơn và nguồn điện lớn hơn, vì vậy quyết định mua hàng cũng trở thành quyết định về trang thiết bị. Đó là lý do tại sao nhiều xưởng coi 12 kW là mức cao nhất trong gia công thông thường và 20 kW trở lên là khoản đầu tư chuyên dụng cho việc gia công tấm dày.
So sánh độ dày với tốc độ
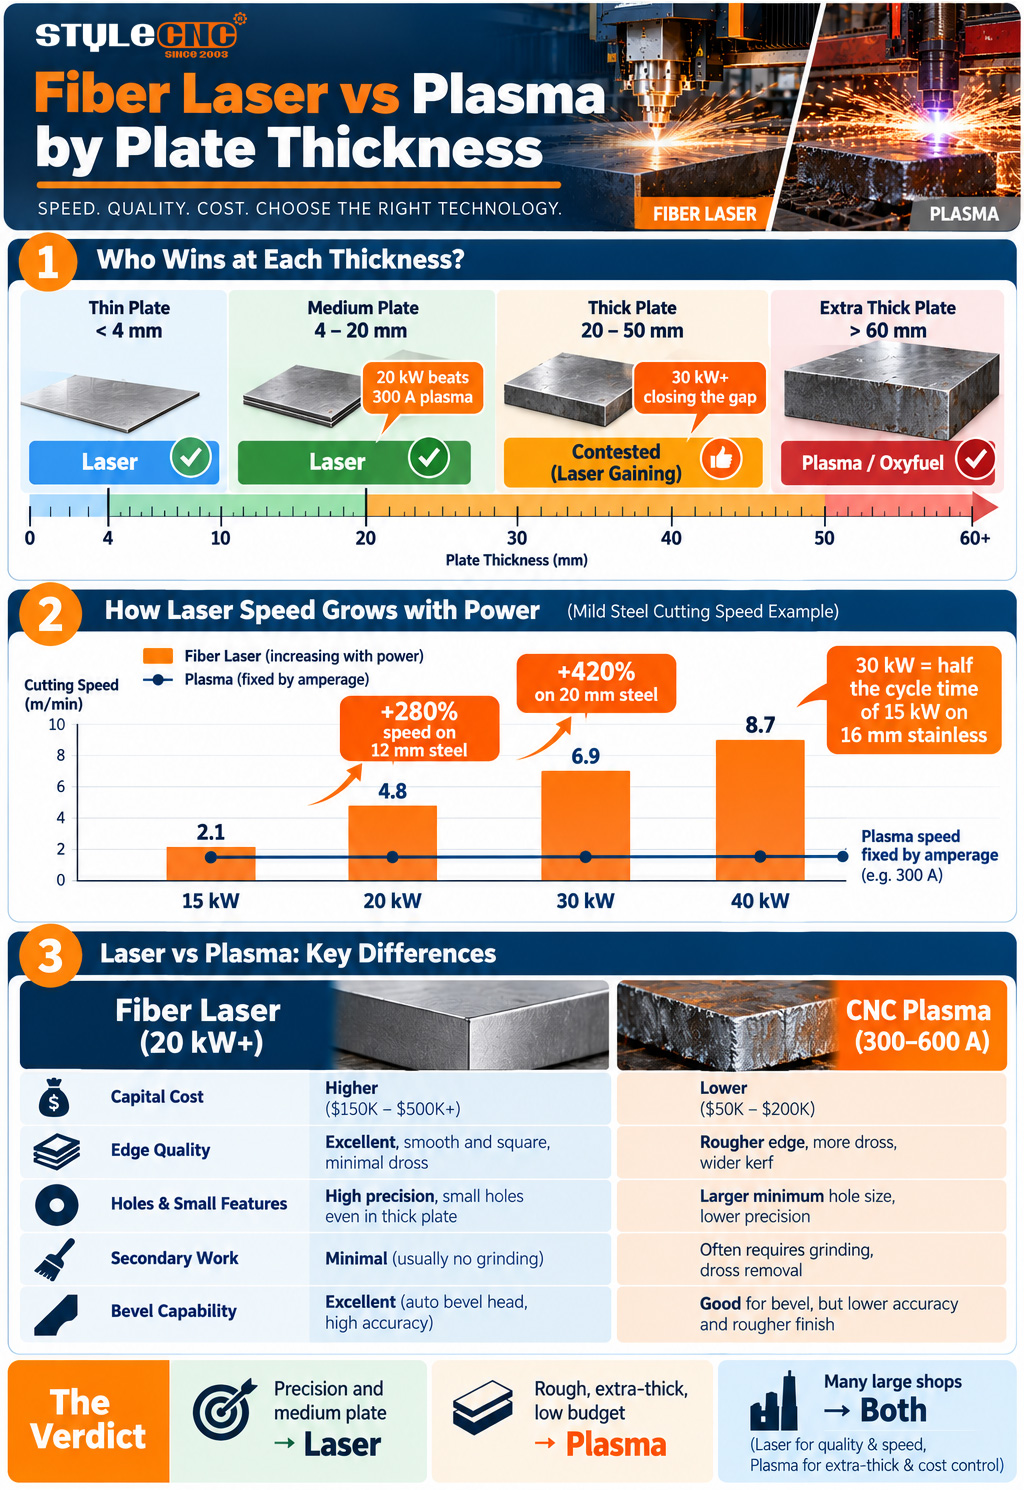
Các nhà sản xuất thường phân loại thép tấm thành 4 nhóm: mỏng dưới 4 mm, trung bình từ 4 đến 20 mm, dày từ 20 đến 60 mm và rất dày trên mức đó. Câu trả lời cho việc sử dụng laser hay plasma sẽ thay đổi tùy thuộc vào từng nhóm độ dày thép.
| Độ dày tấm (thép cacbon) | Laser sợi quang 20 đến 40 kW | Plasma độ nét cao | Người chiến thắng thường lệ | Số đo của tôi |
|---|---|---|---|---|
| Mỏng, dưới 4 mm | Rất nhanh, chi tiết sắc nét, tỏa nhiệt tối thiểu. | Cắt nhanh nhưng đường cắt rộng hơn và biến dạng nhiệt nhiều hơn. | Laser | Số lượng chi tiết cắt mỗi giờ và độ phẳng sau khi cắt. |
| Kích thước trung bình, từ 4 đến 20 mm | Tia laser 20 kW có thể vượt trội hơn plasma 300 A ở khoảng cách lên đến 20 mm. | Tốc độ cạnh tranh, cạnh thô hơn, vát cạnh trên mặt cắt | Laser | Cắt mét mỗi giờ với chất lượng sản xuất |
| Dày, từ 20 đến 50 mm | Công suất 30 kW trở lên sẽ lấp đầy khoảng trống bằng không khí hoặc oxy. | Người dẫn đầu về tốc độ lâu năm trong ban nhạc này. | Tranh chấp; tia laser đang gia tăng | Tổng thời gian chu trình bao gồm cả quá trình làm sạch thứ cấp |
| Cực dày, hơn 60 mm | Có thể đạt công suất từ 30 đến 40 kW, tốc độ chậm hơn và cần chuyên dụng. | Có thể sử dụng thực tế trong phạm vi giới hạn xuyên thủng định mức. | Plasma hoặc nhiên liệu oxy | Độ tin cậy của Pierce và độ vuông góc của cạnh |
Sự thay đổi quan trọng nằm ở chỗ tốc độ cắt bằng laser tăng mạnh theo công suất. Các thử nghiệm cắt được công bố trên các nguồn năng lượng cực cao cho thấy tốc độ tăng đều đặn cho đến 40 kW:
⦿ Việc tăng công suất từ 15 kW lên 40 kW đã làm tăng tốc độ cắt thép carbon 12 mm lên khoảng 280% và thép carbon 20 mm lên khoảng 420%.
⦿ Máy cắt laser 30 kW cắt một chi tiết thép không gỉ điển hình dày 16 mm chỉ trong một nửa thời gian so với máy laser 15 kW, đồng thời cũng giảm một nửa lượng khí sử dụng.
⦿ Trên thép carbon dày 50 mm, một nhà sản xuất cho biết máy 30 kW hoạt động nhanh hơn khoảng 88% so với máy 20 kW.
⦿ Ở chế độ xung, các thử nghiệm đã cắt thép không gỉ dày 70 mm bằng khí nitơ ở công suất 30 kW và thép carbon dày 230 mm bằng khí nén ở công suất 40 kW, tuy nhiên đây chỉ là các thử nghiệm trình diễn khả năng chứ không phải tốc độ sản xuất hàng ngày.
Plasma không mở rộng theo cùng một cách. Hệ thống plasma bị giới hạn bởi cường độ dòng điện, và tốc độ của nó trên một độ dày nhất định phần lớn được cố định sau khi nguồn điện được chọn. Đó là lý do tại sao dải tấm trung bình, trước đây được chia sẻ, giờ chủ yếu thuộc về laser, và tại sao dải tấm dày đang bị tranh giành. Phạm vi tốc độ tối đa theo mức công suất được thể hiện trong hình. Hướng dẫn về độ dày, tốc độ và công suất cắt kim loại bằng laser sợi quang.
Cắt bằng khí nén làm thay đổi hiệu quả kinh tế của việc cắt tấm dày.
Một yếu tố ít rõ ràng hơn là khí hỗ trợ. Cắt thép carbon dày bằng oxy hoạt động tốt ở công suất thấp hơn nhưng tốc độ hầu như không cải thiện khi công suất tăng lên. Cắt bằng khí nén áp suất cao có hiệu quả tương đương với công suất, và ở mức 20 kW trở lên, nó cắt thép carbon dày nhanh chóng và hầu như không có xỉ. Điều đó có nghĩa là laser công suất cực cao có thể cắt tấm dày nhanh hơn và với chi phí khí thấp hơn so với các quy trình oxy cũ, điều này làm giảm lợi thế về chi phí cũng như lợi thế về tốc độ của plasma.
Đâm xuyên tấm dày
Việc đục lỗ thường là điểm nghẽn tiềm ẩn khi cắt tấm kim loại dày. Khả năng đục lỗ của máy cắt plasma được xác định bởi nguồn điện, và các chi tiết vượt quá khả năng này cần phải bắt đầu từ mép, điều này hạn chế khả năng sắp xếp các chi tiết chồng lên nhau. Máy cắt laser công suất cao đục lỗ tấm kim loại dày nhanh hơn so với trước đây, nhưng quá trình đục lỗ vẫn mất nhiều thời gian hơn đáng kể so với cắt tấm mỏng và tạo ra các tia bắn tóe làm mòn đầu phun. Đối với các chi tiết có nhiều lỗ, thời gian đục lỗ có thể bù đắp cho sự khác biệt về tốc độ cắt, vì vậy hãy tính cả số lần đục lỗ cũng như chiều dài cắt khi so sánh báo giá hoặc kết quả thử nghiệm.
Chất lượng vát cạnh và cạnh
Tốc độ cắt không phải là yếu tố duy nhất quyết định kết quả, bởi vì các chi tiết tấm dày thường được hàn hoặc lắp ráp bằng bu lông. Chất lượng cạnh cắt quyết định lượng công việc còn lại sau khi cắt.
⦿ Khe cắt và nhiệt độ: Khe cắt bằng laser hẹp và vùng ảnh hưởng nhiệt nhỏ; plasma tạo ra khe cắt rộng hơn và lượng nhiệt tỏa ra nhiều hơn, có thể làm biến dạng các phần mỏng hơn.
⦿ Góc cạnh: các vết cắt plasma có một góc vát nhẹ trên bề mặt cắt, trong khi các cạnh cắt laser trên tấm kim loại trung bình gần như vuông góc hơn.
⦿ Lỗ: Laser cắt các lỗ bu lông nhỏ, tròn trên tấm thép cỡ trung bình, thường có thể sử dụng ngay sau khi gia công; các lỗ plasma trên tấm thép dày thường cần phải khoan hoặc doa.
⦿ Chuẩn bị mối hàn: đầu vát mép plasma đã hoàn thiện và được sử dụng rộng rãi để chuẩn bị mối hàn chữ V và K trên tấm thép dày, và đầu vát mép laser hiện cũng có sẵn nhưng làm tăng chi phí.
Các nhà sản xuất mô tả sự khác biệt thực tế theo cách riêng của họ: nếu mọi tấm đế được cắt bằng plasma đều được đưa đến máy khoan và máy mài trước khi hàn, thì quá trình cắt thực sự chưa hoàn thiện. Các tấm đế kết cấu trong phạm vi từ 12 đến 40 mm là một trong những ví dụ rõ ràng nhất về việc chuyển từ cắt bằng plasma sang cắt bằng laser chính vì lý do này. Các xưởng sản xuất loại hình này kết cấu và thép tấm Thường thì người ta thấy việc tiết kiệm công sức lao động phụ quan trọng hơn tốc độ cắt.
Loại vật liệu cũng làm thay đổi kết quả. Tấm thép không gỉ và nhôm dày phù hợp với laser hơn thép carbon, vì cắt bằng laser nitơ tạo ra cạnh sạch, không bị oxy hóa mà plasma không thể đạt được nếu không có thêm công đoạn hoàn thiện. Trên thép carbon dày, nơi mà cạnh cắt bằng plasma được chấp nhận cho nhiều ứng dụng kết cấu, sự cạnh tranh vẫn khá sít sao.
Chi phí đầu tư so với năng suất
Đây là lĩnh vực mà công nghệ plasma vẫn giữ vững ưu thế của mình. Một laser công suất cực cao là một khoản đầu tư lớn, trong khi một hệ thống plasma hiệu quả lại có giá chỉ bằng một phần nhỏ.
| Hệ số | Laser sợi quang 20 đến 40 kW | Hệ thống plasma CNC | Số đo của tôi |
|---|---|---|---|
| Giá vốn | Cao; thường lên đến hàng trăm nghìn đô la nếu tính cả hệ thống làm lạnh và vỏ bọc. | Giá thành chỉ bằng một phần nhỏ so với laser, ngay cả đối với các hệ thống độ phân giải cao. | Tổng chi phí lắp đặt mỗi máy |
| Nhu cầu điện | Công suất lớn; khoảng 50 kW khi lắp đặt, công suất thực tế từ 12 kW trở lên. | Nguồn điện được xác định theo cường độ dòng điện. | Công suất lắp đặt (kW) và chi phí nâng cấp tiện ích |
| Thông lượng trên khổ 4 đến 20 mm | Cao nhất trong tất cả các quy trình nhiệt | Thấp hơn, với nhiều công đoạn làm sạch thứ cấp hơn. | Số lượng linh kiện hoàn thiện mỗi ca làm việc |
| Công việc thứ cấp | Nhỏ; các cạnh và lỗ thường được chuẩn bị sẵn để lắp ráp. | Mài, khoan hoặc doa là những thao tác thường được thực hiện trên các bộ phận chính xác. | Thời gian lao động (tính bằng phút) cho mỗi chi tiết sau khi cắt. |
| Hàng tiêu dùng | Vòi phun và cửa sổ bảo vệ | Điện cực và vòi phun, thường xuyên hoạt động ở cường độ dòng điện cao. | Chi phí vật tư tiêu hao cho mỗi giờ cắt |
Quyết định cuối cùng phụ thuộc vào hiệu quả sử dụng. Một máy cắt laser 20 kW trở lên hoạt động 2 ca liên tục với tấm kim loại dày vừa có thể bù lại chi phí đầu tư ban đầu thông qua năng suất và tiết kiệm nhân công hoàn thiện. Cùng một máy đó nhưng chỉ hoạt động vài giờ một tuần với các chi tiết dày không thường xuyên thì sẽ không được như vậy. Trước khi quyết định, hãy so sánh tổng chi phí lắp đặt, bao gồm cả nâng cấp công suất và dung lượng hệ thống làm mát, với số lượng chi tiết tăng thêm mỗi ca làm việc. Giá cả thiết bị được đề cập trong phần tiếp theo. Máy cắt laser có giá bao nhiêu?và giá huyết tương trong Máy cắt plasma có giá bao nhiêu?.
Các cửa hàng thực sự cần đầu tư thường tìm kiếm các loại khung cửa chắc chắn. máy cắt kim loại bằng laser sợi quang công suất cao Được chế tạo để chịu được tải trọng tấm dày và nhiệt độ cao hơn khi cắt dài, thay vì các khung tôn mỏng hơn được trang bị nguồn nhiệt lớn hơn.
Chi phí vận hành trên mỗi mét
Chi phí vận hành theo giờ nghiêng về phía máy cắt plasma, vì máy cắt laser công suất cực cao tiêu thụ nhiều điện năng hơn và cần hệ thống làm mát lớn hơn. Tuy nhiên, chi phí trên mỗi mét cắt lại cho thấy điều ngược lại. Khi máy cắt laser cắt tấm kim loại dày hơn nhiều lần, sử dụng khí nén thay vì nitơ và loại bỏ bước mài, chi phí cho mỗi sản phẩm hoàn thiện có thể thấp hơn so với máy cắt plasma mặc dù chi phí vận hành theo giờ cao hơn. Sự so sánh này chỉ đúng khi máy hoạt động liên tục, điều này lại đưa quyết định trở lại yếu tố hiệu suất.
Ai vẫn nên mua huyết tương?
Công nghệ plasma vẫn là lựa chọn phù hợp với phần lớn người mua. Nó có hiệu quả khi:
⦿ Công việc chủ yếu là cắt kết cấu thô, trong đó độ hoàn thiện cạnh và độ chính xác lỗ không quá quan trọng.
⦿ Tấm thép thường dày hơn 50 mm, hoặc xưởng cần sử dụng phương pháp cắt bằng oxy-nhiên liệu cho các phần rất dày.
⦿ Ngân sách hoặc nguồn điện hiện có hạn chế khả năng sử dụng laser công suất cực cao.
⦿ Việc vát mép mối hàn trên tấm thép dày là một yêu cầu hàng ngày và đầu vát mép plasma đã được chứng minh là phù hợp với quy trình làm việc này.
⦿ Số giờ máy hoạt động quá ít để bù lại chi phí đầu tư ban đầu của máy laser.
Đối với những cửa hàng này, máy cắt plasma giàn hạng nặng Cung cấp khả năng xử lý tấm dày với chi phí đầu vào thấp hơn nhiều, và Bàn cắt plasma CNC với mỏ cắt ngọn lửa Bổ sung thêm phương pháp cắt bằng oxy-nhiên liệu cho các phần dày nhất. Nhiều nhà sản xuất lớn hiện nay sử dụng cả hai: laser công suất cao cho độ chính xác và các tấm có kích thước trung bình, và plasma hoặc oxy-nhiên liệu cho các công việc dày và gồ ghề nhất.
Danh sách kiểm tra quyết định
✔ Sắp xếp các công việc trong một năm theo độ dày của vải và đếm số giờ làm việc cho mỗi loại.
✔ Đo lường thời gian thực hiện các công đoạn gia công phụ trên các chi tiết cắt plasma hiện tại: thời gian mài, khoan và gia công lại cho mỗi chi tiết.
✔ Báo giá máy laser đã bao gồm hệ thống làm mát, vỏ bảo vệ, nâng cấp nguồn điện và chi phí lắp đặt, chứ không chỉ riêng máy.
✔ So sánh số lượng sản phẩm hoàn thiện mỗi ca làm việc, chứ không chỉ dựa vào tốc độ cắt.
✔ Hãy giữ lại phương án hàn plasma hoặc hàn oxy-nhiên liệu nếu việc hàn tấm dày là một phần thường xuyên trong công việc.
So sánh công nghệ Laser và Plasma cho công việc gia công tấm kim loại của bạn
Khám phá sức mạnh cao máy cắt laser sợi quang bên cạnh Máy cắt plasma CNCvà nhận báo giá miễn phí dựa trên độ dày tấm, số lượng và yêu cầu hoàn thiện của bạn.