Cùng một tấm ván ép có thể có 3 phản ứng khác nhau dưới tác động của mô-đun điốt, a CO2 ống và nguồn sợi quang. Hướng dẫn này đưa ra các giá trị khởi đầu an toàn cho cả ba yếu tố, sau đó trình bày một phương pháp có thể lặp lại để điều chỉnh bất kỳ vật liệu mới nào.
Tốc độ và sức mạnh phối hợp với nhau như thế nào?
Mỗi vết cháy đều phụ thuộc vào năng lượng trên mỗi điểm, tức là công suất chia cho tốc độ. Làm chậm đầu búa thì vết cháy sẽ đậm và sâu hơn; tăng tốc thì vết cháy sẽ nhạt hơn.
Đơn vị là cái bẫy đầu tiên. Phần mềm diode thường hiển thị mm/phút trong khi hầu hết CO2 và bộ điều khiển sợi quang sử dụng mm/s, vì vậy giá trị được sao chép có thể sai lệch đến sáu mươi lần so với mục tiêu.
Công suất là cạm bẫy thứ 2. Một công thức được điều chỉnh cho... 10W mô-đun sẽ bị cháy xém trên 20W ở cùng một số lượng đầu, vì vậy hãy giảm công suất xuống theo tỷ lệ gần đúng trước khi thử nghiệm. Trên khắp dòng máy khắc laserThói quen đó giúp ngăn ngừa hầu hết lượng hàng tồn kho bị lãng phí.
Bảng cài đặt chính: Điốt so với CO2 so với chất xơ
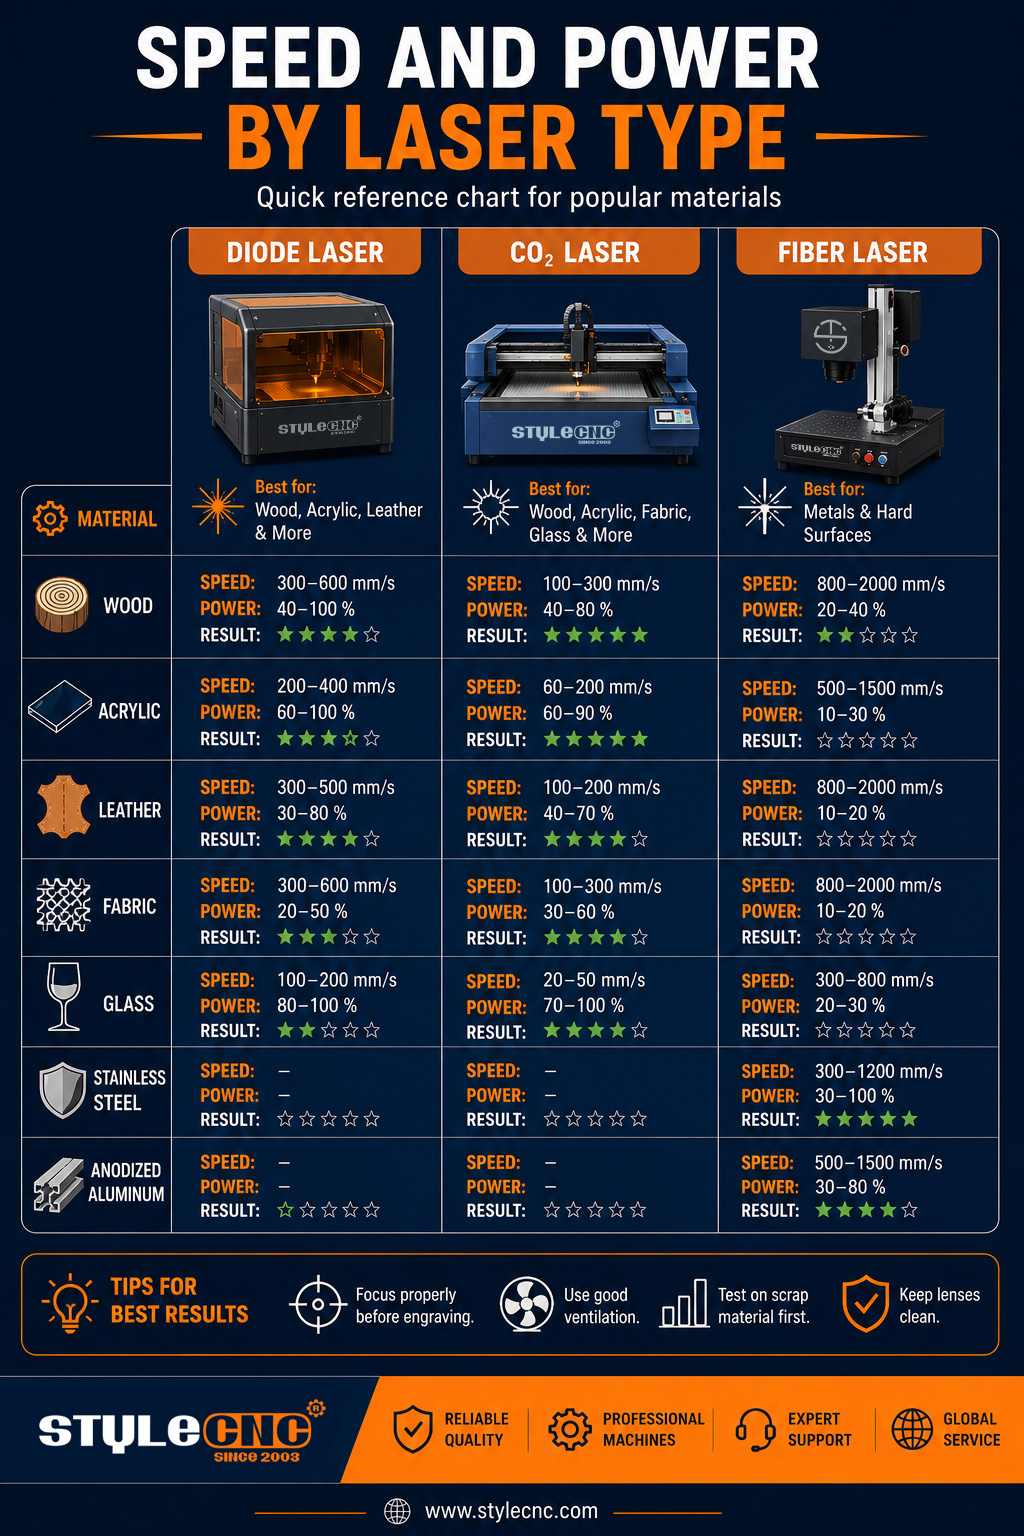
Các giá trị dưới đây là điểm khởi đầu thận trọng cho 3 cấu hình phổ biến: a 10W máy khắc diode, một 80W CO2 Máy cắt laserVà 50W galve máy khắc laserChỉ điều chỉnh tăng lên sau khi có kết quả kiểm tra tốt.
| Vật liệu và quy trình | Laser điốt 10W | CO2 Laser 80W | Laser sợi 50W |
| Số đo của tôi | Tốc độ tính bằng mm/phút, công suất tính bằng phần trăm | Tốc độ tính bằng mm/s, công suất tính bằng phần trăm | Tốc độ (mm/s), công suất (phần trăm), tần số (kHz) |
| Khắc gỗ mềm | 5000-6000 ở mức 45-60% | 350-450 ở mức 12-18% | Không thích hợp |
| Cắt ván ép 3 mm | 250-350 ở mức 95-100%, 2-3 lượt chuyền | 18-25 ở mức 55-65%, một lần duy nhất | Không thích hợp |
| Khắc gỗ cứng | 3500-4500 ở mức 60-75% | 300-400 ở mức 18-24% | Không thích hợp |
| Khắc acrylic đúc | 4500-5500 ở mức 35-45%, chỉ mờ đục | 280-350 ở mức 20-28% | Không thích hợp |
| Cắt từ tấm acrylic đúc, độ dày 5 mm. | Không thích hợp để in trên giấy trong suốt. | 10-14 ở mức 70-80%, một lần đi qua | Không thích hợp |
| Khắc trên da | 4000-5000 ở mức 30-40% | 450-550 ở mức 10-15% | Chỉ thử nghiệm công suất thấp |
| Khắc thủy tinh | Không thích hợp | 350-450 ở mức 15-20% | Không thích hợp |
| Đánh dấu bằng nhôm anod hóa | 2500-3500 ở mức 70-85% | Cần có hợp chất đánh dấu | 700-900 ở mức 30-40%, 25-35 kHz |
| Thép không gỉ, màu tối. | Cần có keo đánh dấu. | Cần có hợp chất đánh dấu | 300-500 ở mức 40-60%, 40-60 kHz |
| Khắc sâu bằng đồng thau | Không thích hợp | Không thích hợp | 250-350 ở mức 85-100%, 20 kHz, lặp lại nhiều lần |
Tất cả các giá trị đều giả định hệ thống quang học sạch, tiêu cự chính xác và có hỗ trợ khí nén trong mọi thao tác cắt. Hãy coi các mục được đánh dấu "không phù hợp" là giới hạn bước sóng chứ không phải giới hạn công suất.
Những con số quan trọng cần ghi nhớ
• Tốc độ cấp nguồn diode thường nằm trong khoảng từ 1000 đến 6000 mm/phút, là tốc độ chậm nhất trong 3 loại nguồn.
• Cổng trục CO2 Tốc độ trung bình của máy khi khắc bề mặt là từ 300 đến 600 mm/giây.
• Galvo tiếp tục hành trình máy đánh dấu laser sợi quang Quét với tốc độ lên đến 7000 mm/giây.
• Giảm công suất khắc gỗ từ 10 đến 15 phần trăm sẽ loại bỏ hầu hết các vết cháy cạnh mà không làm giảm độ tương phản rõ rệt.
• Hai lần hàn nhẹ thường cho ra các cạnh acrylic sạch hơn so với một lần hàn chậm và nóng.
• Các thử nghiệm trong ngành được tạp chí The Fabricator công bố cho thấy khí nén hiện nay có chất lượng cạnh cắt tương đương với khí nitơ trong nhiều công việc cắt sợi quang.
Cách chạy lưới thử nghiệm
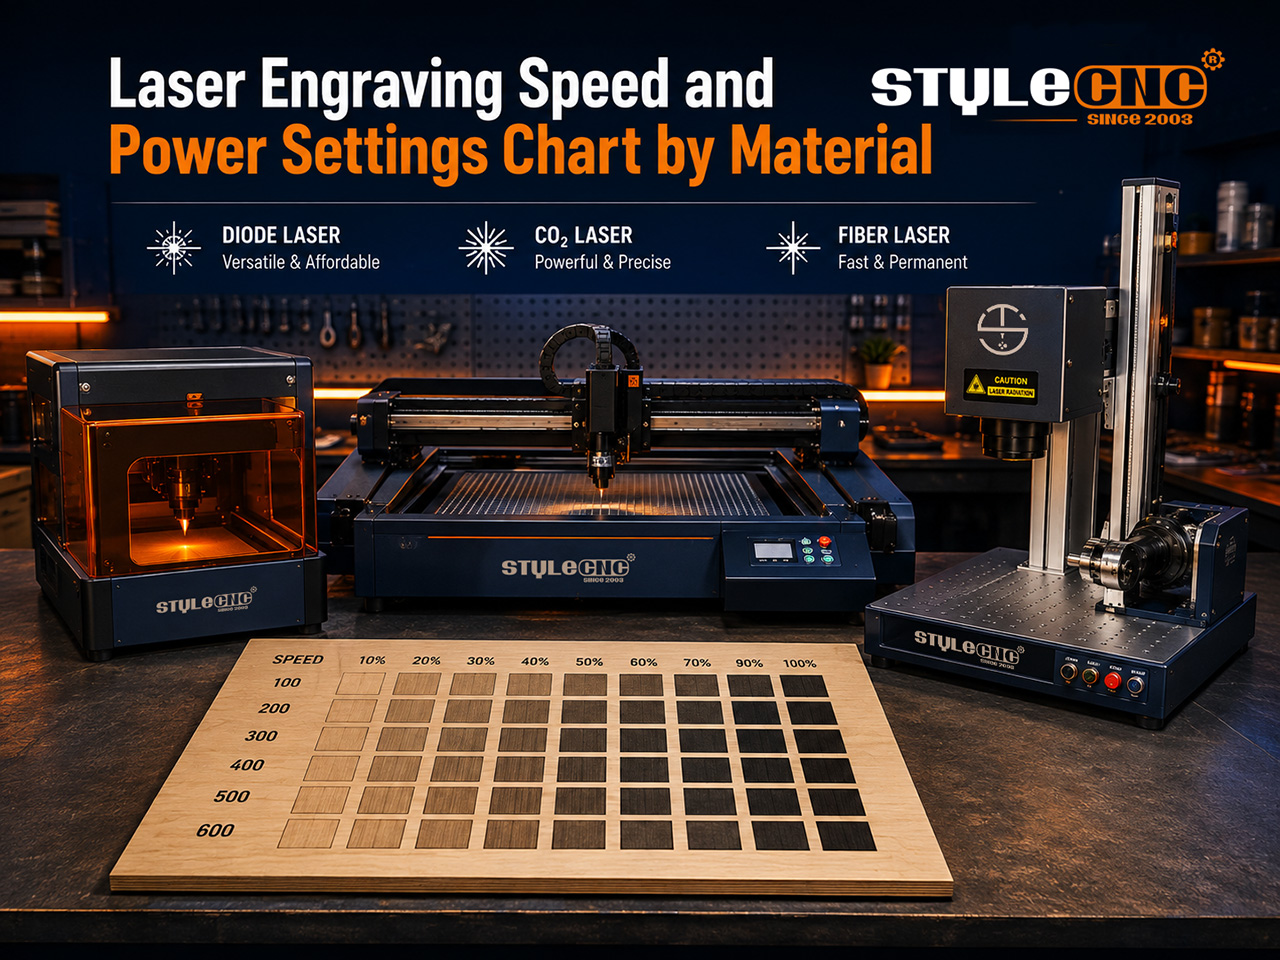
Vẽ một lưới 5x5 gồm các ô vuông 10 mm. Gán một tốc độ cho mỗi hàng và một mức công suất cho mỗi cột, bao phủ phạm vi mà biểu đồ của bạn gợi ý.
Khắc lưới lên mảnh vật liệu thừa từ cùng lô hàng bạn sẽ sử dụng để sản xuất. Hàm lượng keo, độ ẩm và độ dày lớp phủ sẽ làm thay đổi kết quả giữa các tấm, vì vậy mảnh vật liệu thừa từ cùng lô hàng là mẫu duy nhất trung thực.
Chọn ô vuông sạch nhất và ghi lại thông tin về máy, vật liệu, chiều cao lấy nét và số lần đi qua. Phần mềm điều khiển phổ biến bao gồm trình tạo kiểm tra vật liệu tích hợp, tự động hóa toàn bộ lưới.
Trong mọi thử nghiệm, hãy đeo kính bảo hộ mắt có khả năng chống tia laser theo hướng dẫn của Viện Laser Hoa Kỳ và lọc khói qua bộ lọc. máy hút khói cho máy laserBản tổng quan của OSHA về các mối nguy hiểm do laser gây ra là một tài liệu ngắn gọn, hữu ích cho bất kỳ ai đang thiết lập không gian làm việc mới.
Những câu hỏi mà người vận hành thực sự đặt ra
Tốc độ nào giúp ván ép 3 mm không bị cháy cạnh?
Giữ nguyên tốc độ cắt, giảm công suất từ 10 đến 15 phần trăm, và thêm lượt cắt thứ hai nếu vết cắt mở muộn. Dán băng keo lên mặt cưa kết hợp với luồng khí ổn định sẽ loại bỏ hầu hết các vết cháy còn sót lại.
Tại sao cái mới của tôi lại như vậy? 20W mô-đun đốt gỗ ở các cài đặt cũ của tôi 10W yêu?
Tăng gấp đôi công suất quang học với cùng số lượng photon sẽ tăng gấp đôi năng lượng trên mỗi điểm. Ban đầu, hãy lấy một nửa giá trị công suất để ước tính, sau đó tinh chỉnh nhanh bằng lưới.
Những thiết lập nào khiến thép không gỉ chuyển từ màu xám sang màu đen?
Giảm tốc độ đầu xung, tăng tần số lên khoảng 40 đến 60 kHz, và làm mờ tiêu điểm một chút để xung làm nóng bề mặt thay vì bắn phá. sự khác biệt giữa nguồn MOPA và nguồn chuyển mạch Q Giải thích lý do tại sao chế độ điều khiển xung quyết định độ đậm nhạt của màu sắc.
Những lỗi thường gặp làm hỏng cài đặt.
• Sao chép các giá trị giữa các mức công suất khác nhau mà không cần hiệu chỉnh công suất trước.
• Nhầm lẫn giữa mm/s và mm/min khi chuyển đổi giữa các bộ điều khiển.
• Bản khắc bị mờ, làm lan rộng vùng ảnh và làm mất đi các chi tiết nhỏ.
• Sử dụng một đường cắt chậm, nóng trong khi hai đường cắt nhẹ hơn sẽ cắt sạch hơn.
• Bỏ qua bước hỗ trợ khí nén và để cặn khói hấp thụ năng lượng chùm tia trong quá trình thực hiện công việc.
• Thử nghiệm trên một tờ giấy, sau đó sản xuất trên một lô khác.
• Mặc định hoạt động ở mức công suất 100% và làm giảm tuổi thọ của bóng đèn điện tử hoặc điốt.
• Bỏ qua việc vệ sinh ống kính; ống kính bẩn có thể hấp thụ một phần lớn công suất định mức.
Danh sách kiểm tra cài đặt trước khi khắc
✓ Hãy xác nhận đơn vị tốc độ mà bộ điều khiển của bạn hiển thị trước khi nhập giá trị.
✓ Điều chỉnh tiêu cự bằng thước đo đi kèm hoặc chế độ lấy nét tự động của máy.
✓ Điều chỉnh công suất theo công suất định mức thực tế của máy.
✓ Thực hiện thử nghiệm trên lưới 25 ô vuông bằng vật liệu phế thải từ lô sản xuất.
✓ Bật chế độ hỗ trợ khí nén cho mỗi thao tác cắt.
✓ Vệ sinh thấu kính và kiểm tra độ thẳng hàng của chùm tia sáng hàng tuần.
✓ Ghi lại các giá trị chiến thắng bao gồm chất liệu, chiều cao tiêu điểm và số lần chuyền bóng.
Câu Hỏi Thường Gặp
Tại sao kết quả của tôi lại khác với tất cả các bảng cài đặt mà tôi tìm thấy?
Biểu đồ được hiệu chỉnh cho từng loại máy, ống kính và lô vật liệu cụ thể. Công suất quang học, chiều cao tiêu cự, và thậm chí cả hàm lượng keo dán ván ép đều ảnh hưởng đến kết quả. Hãy coi bất kỳ giá trị nào được công bố chỉ là điểm khởi đầu, sau đó chạy thử nghiệm trên một lưới nhỏ với vật liệu của riêng bạn trước khi đưa vào sản xuất hàng loạt.
6000 mm/phút có tương đương với 100 mm/giây không?
Đúng vậy. Chia mm/phút cho 60 để được mm/giây. Phần mềm của Diode thường hiển thị mm/phút trong khi hầu hết các phần mềm khác chỉ hiển thị tốc độ này. CO2 Và bộ điều khiển quang học sử dụng đơn vị mm/s, vì vậy giá trị được sao chép mà không chuyển đổi sẽ cho kết quả cao hơn hoặc nhanh hơn đến sáu mươi lần. Luôn luôn xác nhận đơn vị mà bộ điều khiển của bạn yêu cầu trước tiên.
Tại sao cùng một loại ván ép lại cho ra kết quả khắc khác nhau giữa các tấm?
Ván ép có nhiều thành phần khác nhau về loại keo, loại gỗ lõi và độ ẩm, và mỗi yếu tố đều ảnh hưởng đến lượng năng lượng mà bề mặt hấp thụ. Một tấm ván được bảo quản trong xưởng ẩm ướt có thể cần nhiều năng lượng hơn đáng kể so với tấm ván khô ráo. Hãy thử nghiệm trên mảnh ván vụn từ mỗi lô hàng mới và ghi lại sự khác biệt.
Liệu laser diode có thể cắt được tấm acrylic trong suốt không?
Không. Bước sóng của diode xanh lam xuyên thẳng qua tấm acrylic trong suốt thay vì bị hấp thụ, vì vậy tấm acrylic hầu như không nóng lên. Acrylic tối màu hoặc mờ đục khắc tốt, nhưng việc cắt tấm trong suốt thuộc về... CO2 máy móc có bước sóng dài hơn mà vật liệu hấp thụ gần như hoàn toàn.
Nên sử dụng tần số nào cho laser sợi quang khi chiếu lên thép không gỉ?
Nên bắt đầu với tần số từ 40 đến 60 kHz để có vết hằn đậm và mịn, và khoảng 20 kHz khi bạn muốn loại bỏ vật liệu mạnh mẽ hơn. Tần số cao hơn tạo ra các xung nhẹ nhàng hơn, làm nóng thay vì thổi bay bề mặt, điều này rất cần thiết để có được lớp hoàn thiện màu đen sạch sẽ trên thép không gỉ.
Nhiều lần chiếu ánh sáng yếu có tốt hơn một lần chiếu ánh sáng mạnh không?
Thông thường là vậy. 2 hoặc 3 lần cắt nhẹ giúp nhiệt có thời gian tản ra, nhờ đó các cạnh acrylic sẽ thẳng hơn và ít bị cháy xém hơn trên gỗ. Một lần cắt chậm và nóng sẽ tập trung năng lượng, làm rộng vết cắt và làm tăng nguy cơ bùng lửa trên các vật liệu có nhựa.
Việc tập trung vào h8 ảnh hưởng đến kết quả như thế nào?
Chùm tia chỉ đạt cường độ định mức tại điểm hội tụ. Ngay cả sai lệch từ 1 đến 2 mm cũng làm rộng điểm sáng, làm mờ chi tiết và buộc bạn phải bù lại bằng cách tăng công suất. Cần lấy nét lại cho mỗi độ dày vật liệu và sau mỗi lần thay đổi thấu kính hoặc vòi phun.
Tôi có cần hỗ trợ khí nén khi khắc hay chỉ khi cắt?
Việc cắt gọt luôn cần đến luồng khí, vì nó giúp loại bỏ các mảnh vụn nóng chảy và dập tắt ngọn lửa. Đối với khắc laser, khí nén áp suất thấp vẫn hữu ích bằng cách ngăn khói bám vào thấu kính và giảm hiện tượng ố vàng do cặn bẩn, mặc dù việc xử lý ảnh siêu mịn đôi khi sẽ sạch hơn nếu giảm lưu lượng khí.
Tại sao hình khắc của tôi lại bị mờ khi xử lý tốc độ cao?
Tốc độ phân bổ năng lượng mà chùm tia truyền đến mỗi điểm. Tăng gấp đôi tốc độ cấp liệu sẽ làm giảm quá trình cháy xuống khoảng một nửa, do đó các vết cháy sẽ trở nên nhạt màu và loang lổ khi tốc độ vượt quá công suất. Bạn có thể giảm tốc độ, tăng công suất, hoặc chấp nhận màu sắc nhạt hơn nếu điều đó phù hợp với thiết kế.