Nhôm thỏi là gì?
Nhôm thỏi là một khối hoặc thanh nhôm đặc, được ép đùn hoặc cán từ phôi đúc rồi cắt theo chiều dài. Các bộ phận được gọi là nhôm thỏi được gia công từ khối vật liệu đặc này thay vì được đổ vào khuôn (đúc) hoặc rèn thành hình dạng (rèn). Quá trình sản xuất nhôm thỏi mang lại cấu trúc hạt đồng nhất và khả năng gia công có thể dự đoán được.
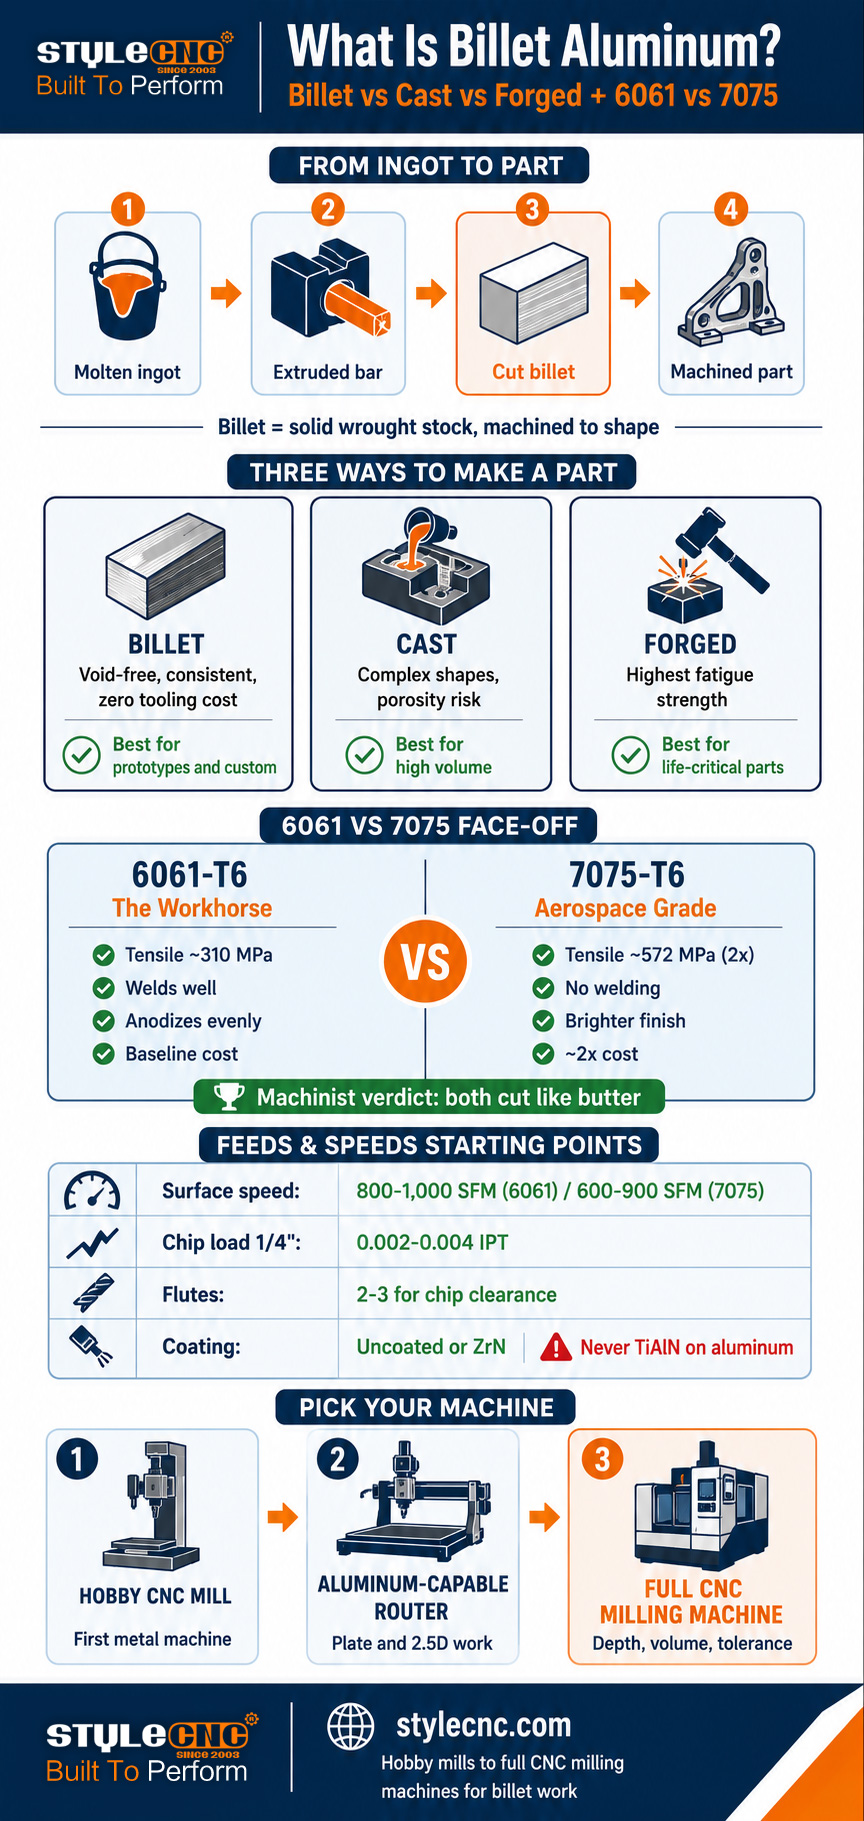
Nói một cách chính xác, phôi nhôm mô tả một dạng nguyên liệu thô, chứ không phải là một vật liệu kỳ diệu. Nhôm bắt đầu từ kim loại nóng chảy được đổ vào các thỏi đúc lớn. Sau đó, các thỏi này được ép đùn hoặc cán nóng thành thanh, tấm và phiến, một quá trình nén kim loại, tinh chế cấu trúc hạt và loại bỏ hầu hết các lỗ rỗng bên trong mà quá trình đúc để lại. Cắt thanh kim loại đã được gia công đó thành các khối có kích thước phù hợp với phôi gia công và bạn sẽ có được các phôi nhôm.
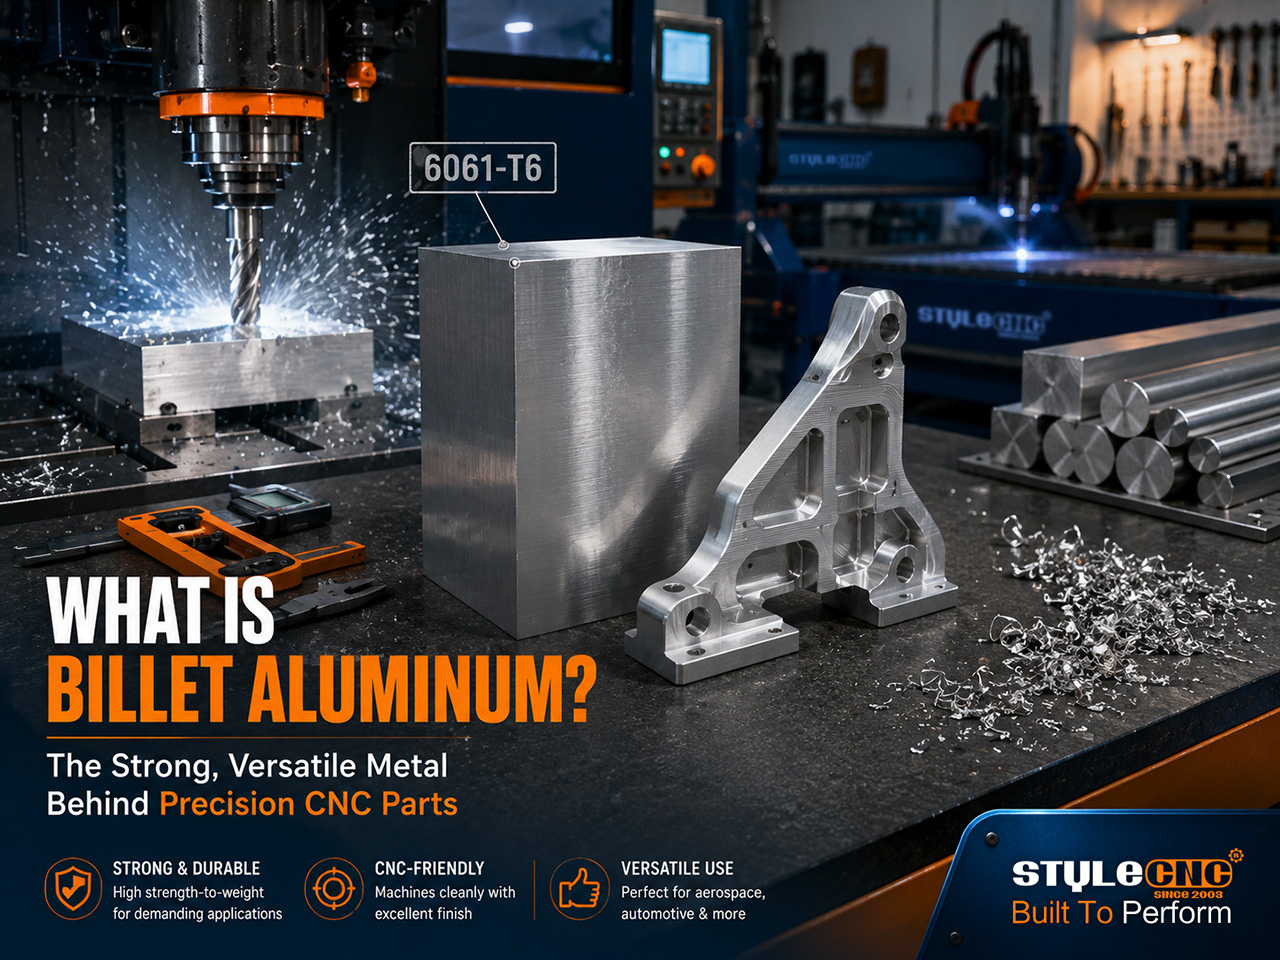
Khi nhà sản xuất nói một chi tiết được làm từ phôi nguyên khối, họ muốn nói rằng nó được gia công từ khối phôi đặc đó. Tất cả phần vật liệu không phải là chi tiết cần gia công sẽ được loại bỏ dưới dạng phoi. Đây là phương pháp gia công bóc tách vật liệu ở dạng thuần túy nhất, và đó là lý do tại sao các chi tiết làm từ phôi nguyên khối vừa có danh tiếng về chất lượng vừa có giá thành cao hơn: quy trình này lãng phí vật liệu nhưng tạo ra các chi tiết có cấu trúc bên trong đồng nhất, đặc chắc và không có lỗ rỗng.
Sự đánh giá cao về chất lượng của phôi đúc thường là xứng đáng nhưng đôi khi bị thổi phồng quá mức. Một chi tiết đúc được thiết kế đúng cách có thể hoạt động tốt hơn một chi tiết phôi được thiết kế kém. Điều mà phôi đúc mang lại một cách đáng tin cậy là tính nhất quán: không có bất ngờ về độ rỗ, không có lỗ rỗng ẩn, độ bền có thể dự đoán được theo mọi hướng mà quá trình ép đùn cho phép, và độ ổn định về kích thước trong quá trình gia công.
Nhôm phôi, nhôm đúc và nhôm rèn: Những khác biệt thực sự
Có 3 quy trình sản xuất biến nhôm thô thành các chi tiết hoàn chỉnh, và mỗi quy trình đều để lại dấu ấn riêng biệt trên kim loại. Bảng dưới đây so sánh chúng dựa trên các yếu tố quan trọng đối với hiệu suất và gia công của chi tiết.
| Hệ số | Phôi (gia công cơ khí) | Biểu diễn | Giả mạo |
|---|---|---|---|
| Nó được làm như thế nào | Được gia công từ thanh hoặc tấm thép đặc. | Kim loại nóng chảy được đổ vào khuôn. | Phôi được nung nóng rồi đập hoặc ép thành hình dạng mong muốn. |
| Cơ cấu nội bộ | Đồng nhất, đặc, không có lỗ rỗng | Có thể xuất hiện độ xốp và các lỗ rỗng do co ngót. | Mật độ cao nhất; dòng hạt chảy theo hình dạng của chi tiết. |
| Sức mạnh | Cao và nhất quán | Thấp nhất trong ba loại; giá trị thay đổi tùy thuộc vào chất lượng đúc. | Cao nhất, đặc biệt là sức bền mỏi |
| Tự do thiết kế | Bị giới hạn bởi khả năng tiếp cận công cụ | Cao nhất; hình dạng bên trong phức tạp nhất có thể | Hạn chế; hình dạng đơn giản, chắc chắn |
| Chi phí dụng cụ | Không có gì (chỉ là đồ đạc) | Chi phí khuôn cao được phân bổ theo khối lượng sản xuất. | Chi phí sản xuất khuôn cao nhất đối với số lượng lớn. |
| Âm lượng tốt nhất | Từ 1 đến hàng trăm | Hàng trăm đến hàng triệu | Từ hàng nghìn đến hàng triệu |
| Các bộ phận điển hình | Nguyên mẫu, giá đỡ tùy chỉnh, phụ tùng hiệu suất cao | Khối động cơ, vỏ động cơ, bánh xe (đúc) | Càng treo, phụ kiện máy bay, trục khuỷu |
| quá trình hoàn thiện bề mặt | Bề mặt được gia công cơ khí, độ nhám Ra 1.6 trở lên. | Bề mặt thô sau khi đúc; gia công nếu cần. | Lớp vỏ được rèn; các mặt tiếp giáp được gia công. |
Nguyên tắc quyết định thực tế: đúc thắng thế ở sản xuất số lượng lớn khi chi phí khuôn được khấu hao và hình dạng phức tạp là yếu tố quan trọng. Rèn thắng thế khi độ bền mỏi là yếu tố then chốt. Phôi thắng thế cho các nguyên mẫu, các sản phẩm đặt làm riêng với số lượng ít, và bất kỳ bộ phận nào mà người làm thủ công hoặc xưởng gia công cần độ bền tối đa ngay lập tức mà không cần đầu tư dụng cụ. Trường hợp cuối cùng đó chính là nơi mà máy phay CNC và máy phay định tuyến có khả năng gia công nhôm phát huy tác dụng.
6061 so với 7075: Hai điểm số quan trọng nhất
Bước vào bất kỳ nhà cung cấp kim loại nào, bạn sẽ thấy hai hợp kim rèn chiếm ưu thế trên các giá đỡ phôi: 6061 và 7075. Theo dữ liệu của Hiệp hội Nhôm, các dòng sản phẩm 6000 và 7000 dẫn đầu việc sử dụng gia công CNC, và đối với hầu hết các xưởng, sự lựa chọn thu hẹp lại chỉ còn hai loại này.
| Bất động sản | 6061-T6 (con ngựa thồ) | 7075-T6 (loại dùng trong ngành hàng không vũ trụ) |
|---|---|---|
| Sức căng | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), xấp xỉ gấp đôi |
| Độ cứng (Brinell) | ~ 95 | ~ 150 |
| Chống ăn mòn | Tuyệt vời; quá trình anot hóa diễn ra đồng đều. | Màu trung bình; thường được mạ anod hoặc phủ lớp bảo vệ. |
| Khả năng hàn | Thành thạo các quy trình tiêu chuẩn | Chất lượng kém; không nên hàn. |
| Machinability | Rất ngon; khoai tây chiên hơi dai. | Rất tốt; cứng hơn, vụn khoai tây vỡ sạch hơn. |
| Bề mặt | Tốt; màu mạ anod đồng nhất. | Bề mặt được gia công sáng bóng hơn; màu anod hóa có thể khác nhau. |
| Chi phí tương đối | Baseline | Giá trung bình khoảng gấp đôi (giá thực tế: khoảng 38 $so với khoảng 101 $cho mỗi thỏi tương đương) |
| Tốt nhất cho | Giá đỡ, phụ kiện, vỏ bọc, các bộ phận thông dụng | Các bộ phận kết cấu chịu ứng suất cao, hàng không vũ trụ, đua xe |
Điều mà bảng thông số kỹ thuật không đề cập đến là cảm giác khi gia công hai loại thép này rất giống nhau. Các thành viên của diễn đàn Practical Machinist, những người thường xuyên gia công cả hai loại thép này, cho biết họ sử dụng cùng một chương trình và dụng cụ, nhưng thép 7075 cho bề mặt hoàn thiện sáng bóng hơn đáng kể và dễ bẻ phôi hơn, đồng thời làm mòn lưỡi cắt cacbua nhanh hơn một chút. Một thành viên đã tóm tắt ý kiến chung của cộng đồng: cả hai đều cắt rất dễ dàng. Người dùng diễn đàn Hobby-Machinist cũng đồng tình: cùng tốc độ cắt và bước tiến như thép 6061, đừng ngại sử dụng thép 7075.
Yếu tố quyết định thực sự là chi phí và ứng dụng, chứ không phải khả năng gia công. Hãy trả gấp đôi cho thép 7075 khi chi tiết thực sự cần độ bền cao: giá đỡ chịu tải, các bộ phận hệ thống treo, đồ gá chịu ứng suất cao. Sử dụng thép 6061 cho mọi thứ khác, và bạn sẽ có được độ đồng nhất khi anot hóa và khả năng hàn tốt hơn như một phần thưởng.
T6 nghĩa là gì? Giải thích đơn giản về các loại bộ điều chỉnh nhiệt độ.
Các chữ cái sau số hiệu hợp kim mô tả độ cứng, trạng thái xử lý nhiệt quyết định độ bền cuối cùng. Đối với người mua phôi, 3 ký hiệu bao gồm hầu hết mọi thứ có sẵn.
✓ T6Thép được xử lý nhiệt dung dịch và làm già nhân tạo. Đây là độ cứng tiêu chuẩn cho cả 6061 và 7075. Nếu mô tả chỉ ghi 6061 hoặc 7075 mà không ghi rõ độ cứng, hãy giả định là T6 nhưng cần xác nhận lại trước khi mua để sử dụng trong kết cấu.
✓ T651: T6 cộng với độ giãn nở được kiểm soát giúp giải phóng ứng suất bên trong. Quan trọng đối với tấm thép: Tấm T651 giữ được độ phẳng tốt hơn trong quá trình gia công vì các ứng suất dư gây cong vênh đã được loại bỏ. Xứng đáng với mức giá cao hơn một chút đối với các bộ phận có diện tích lõm lớn.
✓ O (đã ủ): Mềm, ở trạng thái ủ chết. Dễ uốn cong, khó gia công (cực kỳ dẻo), và yếu. Tránh sử dụng cho các bộ phận gia công trừ khi bạn dự định tạo hình trước rồi mới xử lý nhiệt sau.
Điểm cần lưu ý khi gia công tấm thép dày là rất quan trọng. Việc cắt các hốc sâu trên vật liệu chưa được xử lý giảm ứng suất sẽ giải phóng các ứng suất bị kẹt, và chi tiết có thể bị cong vênh rõ rệt do vật liệu bị bong ra. Tấm thép T651 được chế tạo đặc biệt để ngăn chặn điều đó. Đối với các chi tiết mỏng và các giá đỡ nhỏ, thanh thép T6 tiêu chuẩn là đủ dùng.
Gia công phôi nhôm: Các nguyên tắc cơ bản về tốc độ và bước tiến dao
Nhôm là kim loại dễ gia công nhất, đó chính là lý do tại sao nó là kim loại lý tưởng đầu tiên cho những người đam mê gia công kim loại muốn chuyển từ gỗ và nhựa. Các con số dưới đây là điểm khởi đầu được thống nhất dựa trên các biểu đồ cắt hiện hành trong ngành và kinh nghiệm thực tiễn trên các diễn đàn của thợ máy. Hãy coi chúng như phạm vi cắt ban đầu, sau đó điều chỉnh bằng cách lắng nghe âm thanh khi cắt.
| Tham số | Điểm khởi đầu 6061-T6 | Điểm khởi đầu 7075-T6 |
|---|---|---|
| Tốc độ bề mặt (cacbua) | Gia công thô từ 800 đến 1,000 SFM | 600 đến 900 SFM (10 đến 20% thấp hơn) |
| Tải chip, 1/4 dao phay đầu inch | 0.002 đến 0.004 IPT | 0.002 đến 0.004 IPT (tương tự) |
| Tải chip, 1/2 dao phay đầu inch | 0.003 đến 0.006 IPT | 0.003 đến 0.006 IPT (tương tự) |
| Số lượng sáo | 2 hoặc 3 rãnh để thoát phoi | 2 hoặc 3 rãnh; sứt mẻ dễ vỡ hơn |
| Lớp phủ dụng cụ | Không phủ lớp hoặc ZrN (không bao giờ là TiAlN) | Không phủ lớp hoặc ZrN (không bao giờ là TiAlN) |
| Chất làm mát / chất bôi trơn | Sương mù hoặc lũ lụt; ngăn ngừa sự tích tụ chất thải ở mép | Tương tự; việc quản lý nhiệt độ quan trọng hơn một chút. |
3 nguyên tắc này có giá trị hơn bất kỳ biểu đồ nào. Thứ nhất, lượng phoi là yếu tố quan trọng nhất: phoi quá nhẹ sẽ khiến dụng cụ cọ xát thay vì cắt, tạo nhiệt và hàn nhôm vào lưỡi cắt (lưỡi cắt bị tích tụ, nguyên nhân hàng đầu làm hỏng bề mặt nhôm). Thứ hai, phải lấy hết phoi ra khỏi vết cắt: việc cắt lại phoi sẽ làm hỏng bề mặt và làm gãy dụng cụ, đó là lý do tại sao dao phay ngón 2 và 3 lưỡi với rãnh lớn thường được sử dụng trong gia công nhôm. Thứ ba, không bao giờ sử dụng dụng cụ phủ TiAlN trên nhôm: lớp phủ này chứa nhôm và gây ra hiện tượng mài mòn hóa học trên phôi.
Một ví dụ minh họa dành cho máy móc dành cho người chơi nghiệp dư.
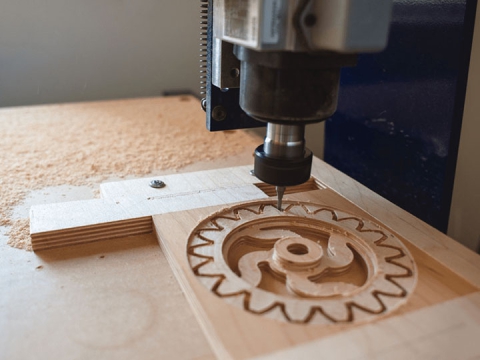
Thiết bị thực tế: một máy phay mini hoặc máy phay CNC có khả năng gia công nhôm với trục chính tốc độ 4,200 vòng/phút và một 1/2 Dao phay ngón carbide 3 lưỡi 1/4 inch trên hợp kim 6061. Một thành viên của diễn đàn Hobby-Machinist sử dụng chính xác cấu hình này báo cáo tốc độ 30 đến 40 inch/phút với tải phoi khoảng 0.005 inch/răng và công suất 3 mã lực. Đó là đặc điểm của gia công nhôm trên các máy móc cỡ nhỏ: tốc độ quay vừa phải, tải phoi trung bình và kẹp phôi chắc chắn sẽ hiệu quả hơn so với việc theo đuổi tốc độ bề mặt của các xưởng lớn.
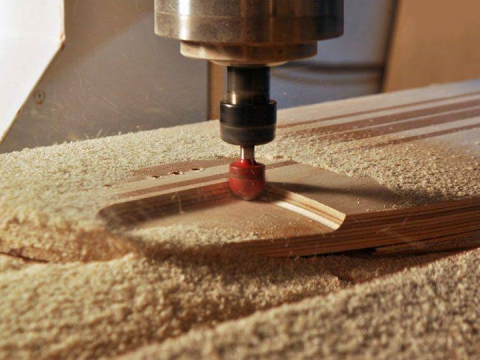
Máy phay tốc độ cao (RPM) làm đảo ngược bài toán. Trục chính của máy phay có tốc độ từ 10,000 đến 24,000 RPM không thể giảm tốc độ đủ để sử dụng các dao cắt lớn, vì vậy việc phay nhôm thường ưu tiên các dao phay ngón một lưỡi và hai lưỡi nhỏ.1/8 đến 1/4 (inch) chạy nhanh với tốc độ cấp phôi mạnh để duy trì tải phôi. Mũi khoan nhôm một lưỡi được thiết kế chính xác cho mục đích này: một rãnh lớn giúp loại bỏ phôi ở tốc độ máy phay mà các dụng cụ nhiều lưỡi bị tắc nghẽn.
Bạn cần loại máy móc nào để gia công phôi nhôm?
Gia công nhôm nguyên khối dễ dàng hơn nhiều so với suy nghĩ của người mới bắt đầu. Yêu cầu cần thiết là độ cứng vững và khả năng quản lý phoi, chứ không phải sức mạnh thô. Có 3 loại máy móc đáp ứng nhu cầu từ người chơi nghiệp dư đến các cửa hàng chuyên nghiệp.
Máy phay CNC để bàn và dành cho người chơi nghiệp dưĐược chế tạo chuyên dụng cho gia công kim loại, với khung sắt chắc chắn và trục chính tốc độ thấp, mô-men xoắn cao, phù hợp với các loại dao cắt lớn hơn. Máy phay CNC mini dành cho kim loại và máy phay CNC nhỏ để bàn Máy này gia công các loại giá đỡ, vỏ bọc và các chi tiết phôi nhỏ bằng cả hợp kim 6061 và 7075. Đây là loại máy gia công kim loại cơ bản lý tưởng.
Máy phay CNC có khả năng gia công nhômMáy phay khung giàn với khung cứng cáp, trục chính phù hợp và hệ thống bôi trơn bằng phun sương có thể cắt phôi nhôm tốt bằng phương pháp cắt nhỏ, tốc độ quay cao. Hướng dẫn giải pháp máy cắt CNC cho nhôm bao gồm các yêu cầu thiết lập và máy phay CNC nhôm với hệ thống ATC đĩa Đây là giai đoạn sản xuất mà việc thay đổi dụng cụ và kích thước vật liệu lớn hơn đóng vai trò quan trọng. Máy phay CNC đặc biệt hiệu quả trong gia công tấm: các chi tiết phôi phẳng, tấm panel và giá đỡ 2.5D.
Máy phay CNC hoàn chỉnhĐối với các vết cắt sâu hơn, độ cứng cao hơn, khối lượng sản xuất lớn và các bộ phận cần nhiều lần thiết lập, thì... Danh mục máy phay CNC Bao gồm các máy phay kim loại tự động cho đến các nền tảng chế tạo khuôn mẫu. Bước nâng cấp này mang lại độ cứng vững, từ đó trực tiếp giúp gia công nhanh hơn và dung sai tốt hơn trong quá trình gia công phôi. Phạm vi rộng hơn Danh mục máy CNC kim loại Bao gồm các lựa chọn liền kề cho các cửa hàng kết hợp nhôm với thép, đồng thau và đồng.
Thuật ngữ: Các thuật ngữ về phôi nhôm
Hãy sử dụng tài liệu tham khảo này khi mua cổ phiếu, đọc các bài viết trên diễn đàn hoặc so sánh danh sách vật liệu.
| Hạn | Định nghĩa |
|---|---|
| vé | Khối hoặc thanh nhôm đặc được cắt từ phôi ép đùn hoặc cán, sẵn sàng cho việc gia công. |
| Rèn | Nhôm đã được gia công cơ học (ép đùn, cán) sau khi đúc, giúp tinh chỉnh cấu trúc hạt của nó. |
| Phôi | Khối nhôm đúc nguyên khối lớn là nguồn gốc của các sản phẩm gia công. |
| tâm trạng | Ký hiệu trạng thái xử lý nhiệt (T6, T651, O) xác định độ bền và độ cứng cuối cùng của hợp kim. |
| T651 | Tôi luyện T6 kết hợp với kéo giãn có kiểm soát để giảm ứng suất; giữ cho tấm thép dày luôn phẳng trong quá trình gia công. |
| Cạnh xây dựng (BUE) | Nhôm tự hàn dính vào lưỡi cắt do nhiệt và ma sát; đây là nguyên nhân chính gây ra các bề mặt hoàn thiện kém chất lượng. |
| Tải chip (IPT) | Mỗi răng cắt loại bỏ một lượng vật liệu tính bằng inch mỗi vòng quay; tốc độ và bước tiến của máy có thể điều chỉnh được. |
| SFM | Tốc độ di chuyển của lưỡi cắt trên vật liệu (tính bằng feet mỗi phút). |
| Độ dính | Nhôm mềm (đặc biệt là loại 6061 và nhôm đã ủ) có xu hướng bị lem hơn là cắt gọn gàng. |
| Độ xốp | Các lỗ rỗng bên trong do khí bị kẹt trong nhôm đúc; không có ở phôi nhôm được gia công đúng cách. |
Câu Hỏi Thường Gặp
Nhôm nguyên khối có bền hơn nhôm đúc không?
Nhìn chung là đúng, đối với cùng một loại hợp kim. Quá trình gia công tạo ra phôi nén các lỗ rỗng và khoảng trống mà quá trình đúc có thể để lại, giúp các chi tiết phôi có độ bền đồng nhất hơn. Nhôm rèn vượt trội hơn cả hai về độ bền mỏi vì quá trình rèn giúp sắp xếp dòng hạt theo hình dạng của chi tiết. Tuy nhiên, cần lưu ý rằng: một chi tiết đúc được thiết kế tốt có thể hoạt động tốt hơn một chi tiết phôi được thiết kế kém, vì vậy phôi đảm bảo tính nhất quán, chứ không phải là chiến thắng tuyệt đối về độ bền.
Liệu 7075 có khó gia công hơn 6061 không?
Theo những người thợ máy thường xuyên gia công cả hai loại hợp kim này, sự khác biệt là rất nhỏ. Các thành viên diễn đàn Practical Machinist cho biết họ sử dụng cùng một chương trình và dụng cụ để gia công cả hai loại hợp kim, điểm khác biệt là hợp kim 7075 làm mòn lưỡi cắt cacbua nhanh hơn một chút, dễ gãy phôi hơn và cho bề mặt hoàn thiện sáng bóng hơn. Biểu đồ gia công hiện tại trong ngành cho thấy tốc độ bề mặt của 7075 thấp hơn 10 đến 20% so với 6061 (600 đến 900 SFM so với 800 đến 1,000 SFM khi gia công thô bằng cacbua) với lượng phôi tương tự. Cả hai loại hợp kim này đều không nên gây khó khăn cho người gia công nghiệp dư.
Tại sao 7075 lại đắt hơn nhiều so với 6061?
Hợp kim gốc kẽm, kiểm soát sản xuất chặt chẽ hơn và nhu cầu từ ngành hàng không vũ trụ. Giá cả thực tế từ các bài đăng mua hàng trên Practical Machinist cho thấy rõ sự chênh lệch: các thanh thép tương đương được báo giá khoảng 38 $cho loại 6061-T6 so với 101 $cho loại 7075-T6, gần với mức chênh lệch gấp đôi thường được nhắc đến. Chi phí bổ sung này mang lại độ bền kéo gấp đôi (khoảng 572 MPa so với 310 MPa), điều này chỉ có hiệu quả trong các ứng dụng chịu tải thực sự.
Máy phay CNC có thực sự cắt được phôi nhôm không?
Vâng, nếu có phương pháp đúng. Máy phay khung cứng với trục chính phù hợp thường xuyên cắt tấm nhôm nguyên khối bằng các mũi phay carbide nhỏ một lưỡi hoặc hai lưỡi (1/8 đến 1/4 (inch) chạy ở tốc độ vòng quay cao với chế độ cấp phôi mạnh mẽ để duy trì tải phôi, cộng thêm hệ thống bôi trơn dạng phun sương để ngăn ngừa hiện tượng tích tụ phôi ở cạnh. Điều mà máy phay cầm tay không làm tốt là gia công thô sâu và nặng với các dao cắt lớn, đó là nơi mà máy phay CNC cứng cáp đảm nhiệm. Các giá đỡ phẳng, tấm và các chi tiết phôi 2.5D là lĩnh vực chuyên môn của máy phay cầm tay.
Chữ T6 trong 6061-T6 có nghĩa là gì?
T6 là ký hiệu trạng thái tôi luyện: xử lý nhiệt dung dịch và ủ nhân tạo để đạt độ bền tối đa. Đây là trạng thái tiêu chuẩn cho cả phôi 6061 và 7075. T651 tạo ra độ giãn có kiểm soát giúp giảm ứng suất bên trong, giữ cho tấm dày luôn phẳng khi gia công các hốc sâu. Phôi ủ (trạng thái tôi luyện O) mềm, khó gia công và yếu, vì vậy nên tránh sử dụng nó cho các chi tiết gia công.
Người mới bắt đầu nên sử dụng tốc độ và lượng cắt nào khi gia công phôi nhôm?
Với dụng cụ cắt bằng carbide trong hợp kim 6061-T6: tốc độ bề mặt khoảng 800 đến 1,000 SFM, tải phoi từ 0.002 đến 0.004 inch mỗi răng trên một 1/4 Dao phay ngón inch, 2 hoặc 3 lưỡi, không phủ hoặc phủ ZrN, và làm mát bằng phun sương hoặc phun ngập. Trên máy gia công cơ khí cỡ nhỏ, tốc độ giới hạn khoảng 4,200 vòng/phút. 1/2 Với dao phay 3 lưỡi đường kính inch, kinh nghiệm thực tế được ghi nhận trên diễn đàn cho thấy tốc độ cắt đạt 30 đến 40 inch/phút với tải phoi khoảng 0.005. Bắt đầu với tốc độ cắt thấp, lắng nghe âm thanh khi cắt, và tăng tốc độ cắt trước khi tăng tốc độ quay.
Lời kết
Nhôm thỏi đơn giản là phôi nhôm được gia công thành các chi tiết, và danh tiếng của nó đến từ tính nhất quán của cấu trúc phôi: không có lỗ rỗ khi đúc, độ bền ổn định và khả năng gia công tốt. Đối với hầu hết các công việc, 6061-T6 là lựa chọn phù hợp, còn 7075-T6 dành cho các chi tiết thực sự cần độ bền gấp đôi với giá thành gấp đôi. Cả hai hợp kim đều dễ gia công đến mức chúng là lựa chọn kim loại đầu tiên phù hợp cho bất kỳ người đam mê nào muốn chuyển từ gỗ và nhựa sang các vật liệu khác.
Cái máy quan trọng hơn kim loại. Một cái máy cứng nhắc máy phay CNC sở thích hoặc được cấu hình đúng cách máy phay CNC có khả năng gia công nhôm mở ra cơ hội gia công phôi cho bất kỳ xưởng nào, và Danh mục đầy đủ các máy phay CNC Gói này bao gồm việc nâng cấp khi kích thước, độ sâu hoặc thể tích của chi tiết vượt quá kích thước của gói cơ bản. Vui lòng liên hệ với chúng tôi. STYLECNC Đội ngũ của chúng tôi sẽ giúp bạn lựa chọn máy móc phù hợp với các chi tiết phôi mà bạn muốn sản xuất.