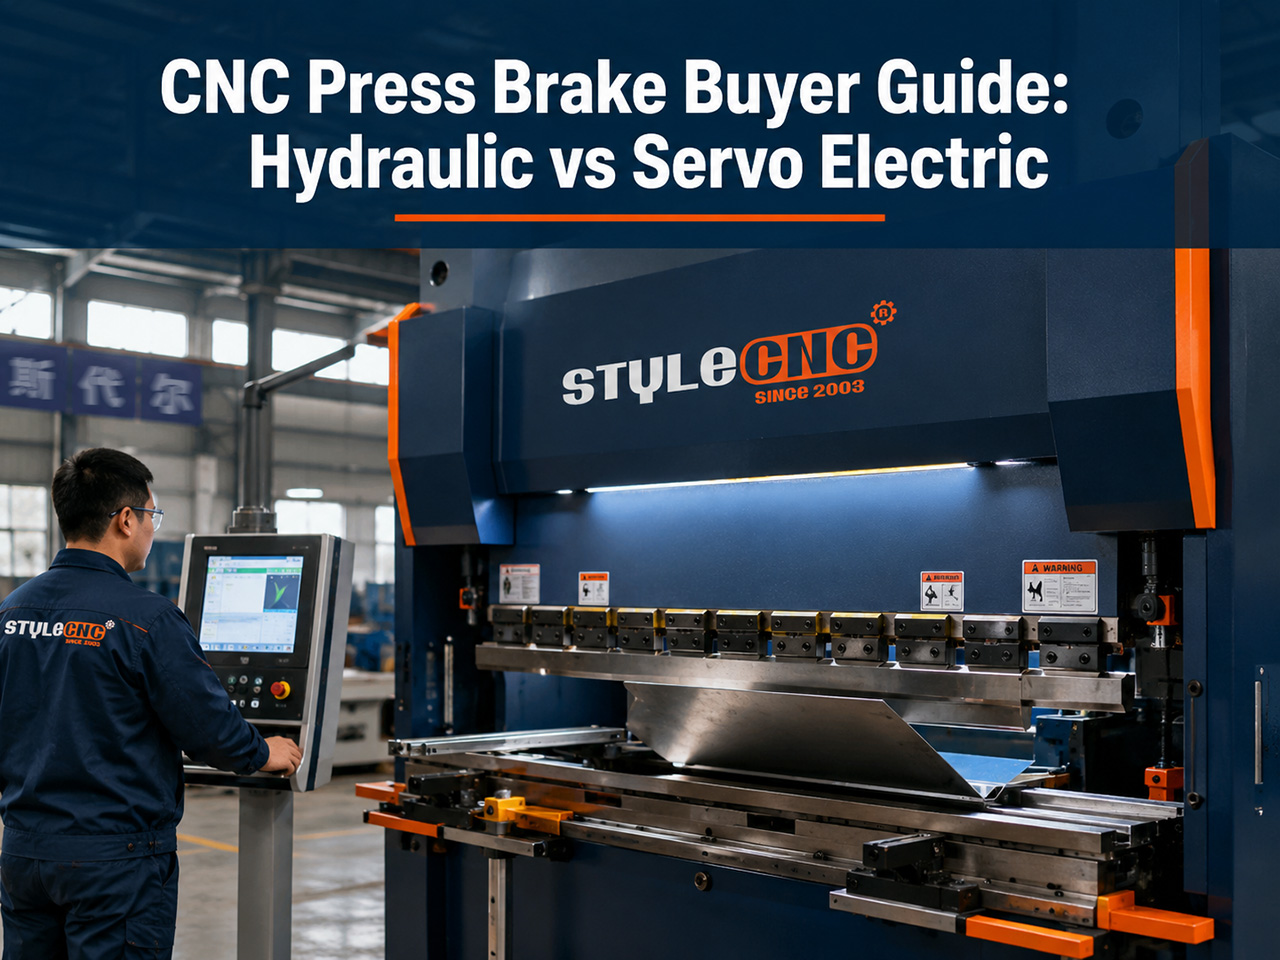
Việc lựa chọn giữa hai dòng động cơ là điều khiến hầu hết người mua gặp khó khăn, bởi vì cả hai bên đều đưa ra những con số thuyết phục. Hướng dẫn này sẽ dẫn dắt người mua qua toàn bộ quá trình quyết định: cách thức... Máy uốn CNC Nó bao gồm các yếu tố như hình dạng kim loại, những thay đổi thực tế mà các loại truyền động mang lại trong xưởng sản xuất, cách tính toán tải trọng và trục sao cho phù hợp với đơn đặt hàng thực tế, và những chi phí sở hữu tiềm ẩn. Cuối cùng, loại máy phù hợp với công việc của bạn sẽ trở nên rõ ràng hơn là gây tranh cãi.
Cách thức hoạt động của máy ép uốn CNC
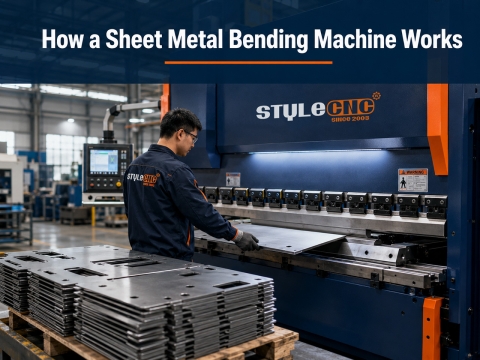
Mọi máy uốn ép đều tạo hình kim loại theo cùng một cách cơ bản. Một pít tông đẩy chày trên xuống khuôn dưới, và tấm kim loại được uốn cong quanh đầu chày ở một góc đã được lập trình. Bộ điều khiển phối hợp độ sâu của pít tông, vị trí của thước đo phía sau và trình tự uốn để mỗi mép được đặt đúng vị trí theo bản vẽ.
Độ sâu mà mũi đột đi vào khuôn quyết định phương pháp tạo hình. Phương pháp uốn bằng khí nén dừng mũi đột trước khi chạm đáy khuôn, sử dụng lực ép tối thiểu và cho phép một bộ dụng cụ tạo ra nhiều góc độ, nhưng đổi lại sẽ có độ đàn hồi cao hơn để bù lại. Phương pháp ép đáy khuôn ép toàn bộ tấm kim loại vào khuôn để kiểm soát góc độ chính xác hơn. Phương pháp dập nổi tiến xa hơn nữa, dập đầu mũi đột vào vật liệu với lực ép gấp nhiều lần để khóa góc độ gần như hoàn toàn. Hầu hết các xưởng hiện đại đều sử dụng phương pháp uốn bằng khí nén theo mặc định và chỉ sử dụng phương pháp ép đáy khuôn cho những chi tiết có độ chính xác cao.
Bộ phận định vị phôi là thứ mà người mua thường đánh giá thấp. Nó định vị tấm kim loại trước mỗi lần cắt, vì vậy số trục của nó quyết định độ phức tạp của chi tiết mà bạn có thể tạo hình mà không cần định vị lại thủ công. Trục X cơ bản di chuyển các ngón tay định vị tiến và lùi, trục R nâng chúng lên cho các chi tiết có gờ, và trục Z dịch chuyển chúng sang hai bên cho các đường uốn lệch.
Các kỹ thuật viên thường đặt câu hỏi theo hướng thực tế: máy này có thể giữ độ chính xác nửa độ trên thép không gỉ 2 mm suốt ca làm việc không, hoặc một vỏ bọc uốn cong 4 khúc thực sự cần bao nhiêu nhịp cắt? Hai câu hỏi đó, độ ổn định và số chu kỳ cắt, phân loại máy móc nhanh hơn bất kỳ bảng thông số kỹ thuật nào. Một người thợ gia công cắt phôi trên một Máy cắt plasma CNC để tạo hình uốn cong trước Ngoài ra, cần đảm bảo tốc độ uốn cong song song với tốc độ cắt, điều này khiến tốc độ hành trình trở thành vấn đề về năng suất hơn là tính năng tạo sự thoải mái.
Hệ thống thủy lực so với hệ thống servo điện: Quyết định cốt lõi
Hệ thống truyền động là yếu tố quan trọng nhất quyết định việc mua hàng. Máy thủy lực di chuyển pít tông bằng áp suất dầu từ một bơm hoạt động liên tục. Máy điện servo kết nối động cơ với vít me bi hoặc dây đai và di chuyển pít tông bằng điều khiển vị trí trực tiếp.
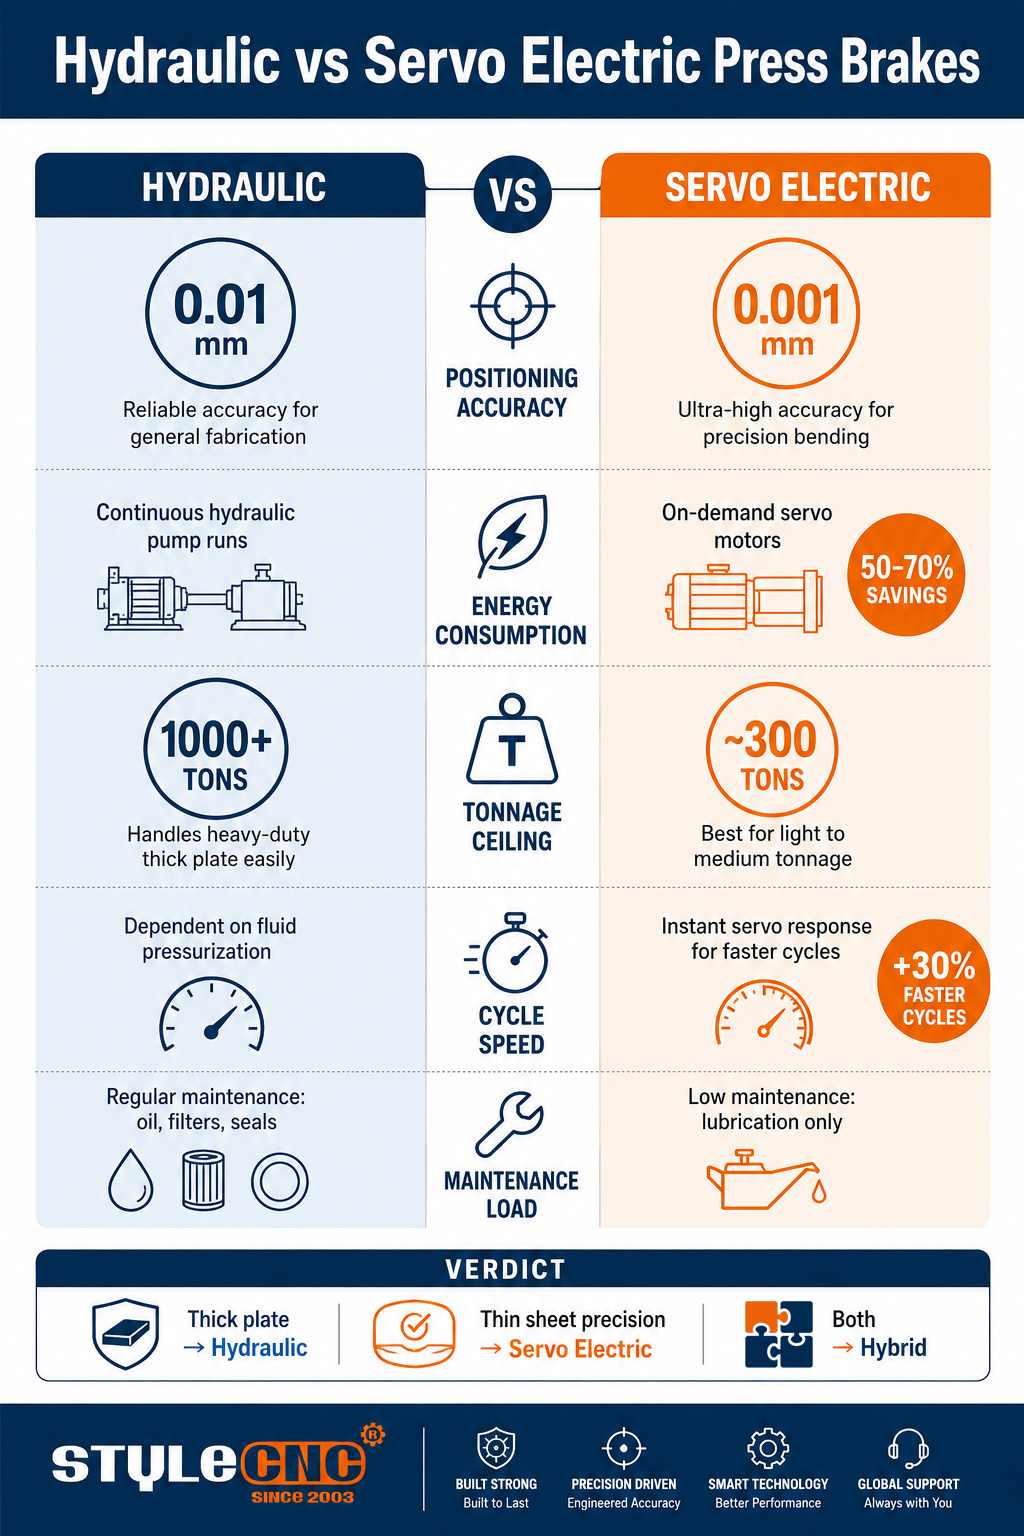
Những khác biệt có thể đo lường được đủ lớn để làm thay đổi tình hình kinh tế của một cửa hàng:
• Hệ thống truyền động điện servo tiêu thụ năng lượng ít hơn từ 50 đến 70% so với hệ thống thủy lực tương đương vì động cơ chỉ tiêu thụ điện khi cần piston chuyển động.
• Độ chính xác định vị đạt 0.001 mm trên các máy điện dẫn động trực tiếp, so với khoảng 0.01 mm đối với các xi lanh thủy lực thông thường.
• Thời gian chu kỳ hoạt động nhanh hơn tới 30% trên các hệ thống truyền động điện vì servo phản hồi tức thì, không cần tạo áp suất chất lỏng trước khi thực hiện hành trình.
• Máy móc thủy lực vẫn chiếm ưu thế ở phân khúc máy nặng, có thể nâng tải trọng lên đến hơn 1000 tấn, trong khi các thiết kế máy điện hiện nay chỉ đạt tối đa khoảng 300 tấn.
Các nghiên cứu thực địa đưa ra một lưu ý đáng ghi nhớ: phần lớn lượng điện tiết kiệm được như quảng cáo xảy ra trong thời gian máy chạy không tải, khi bơm thủy lực tiếp tục tuần hoàn dầu trong khi người vận hành thao tác với các chi tiết. Nếu máy của bạn hoạt động liên tục trong phần lớn thời gian làm việc để uốn các tấm thép dày, thì khoảng cách tiết kiệm điện sẽ thu hẹp lại. Hãy đo năng lượng tiêu thụ trên mỗi chi tiết cụ thể trong chu kỳ làm việc thực tế của bạn thay vì áp dụng tỷ lệ phần trăm được ghi trong tài liệu quảng cáo.
| Hệ số | Máy ép phanh thủy lực CNC | Máy ép phanh điện Servo | Số đo của tôi |
|---|---|---|---|
| Độ chính xác định vị | Độ lặp lại của pít tông khoảng 0.01 đến 0.02 mm | Độ chính xác xuống đến 0.001 đến 0.003 mm với cơ cấu truyền động vít me bi. | Độ lặp lại của piston tính bằng mm; kiểm tra trên mẫu thử, không phải trên tài liệu hướng dẫn. |
| Tiêu thụ năng lượng | Máy bơm hoạt động liên tục, tiêu thụ điện năng ngay cả khi ở chế độ chờ. | Động cơ chỉ tiêu thụ điện năng trong quá trình hoạt động; mức tiêu thụ điện năng thấp hơn từ 50 đến 70 phần trăm. | kWh cho mỗi bộ phận đại diện trong suốt một ca làm việc, bao gồm cả thời gian nhàn rỗi. |
| Giới hạn trọng tải | Cân nặng vượt quá 1000 tấn đối với tấm thép dày. | Trọng tải thực tế gần 300 tấn trong các thiết kế hiện tại. | Khối lượng cần thiết dựa trên độ dày, độ bền kéo và kích thước lỗ khuôn. |
| Tốc độ chu kỳ | Chất lỏng phải được nén áp suất trước mỗi lần bơm. | Phản hồi servo tức thì, chu kỳ nhanh hơn tới 30%. | Số phần mỗi giờ dựa trên tỷ lệ pha trộn thực tế của các bộ phận. |
| Tải trọng bảo trì | Bảo dưỡng dầu, lọc, gioăng, van và bộ làm mát theo lịch trình. | Không có mạch thủy lực; chỉ bôi trơn và kiểm tra truyền động. | Chi phí giờ bảo trì hàng năm và vật tư tiêu hao cho mỗi máy |
| Phù hợp nhất | Tấm thép dày, trọng tải lớn, gia công hỗn hợp quy mô lớn | Tấm mỏng, vỏ bọc chính xác, công việc lặp đi lặp lại số lượng lớn. | Tỷ lệ các công việc có kích thước trên và dưới 6 mm trong sổ đặt hàng của bạn. |
Hệ thống truyền động thủy lực servo lai là giải pháp dung hòa cho các xưởng cần cả công suất và hiệu quả, thường giúp giảm mức tiêu thụ năng lượng từ 30 đến 50% so với hệ thống thủy lực tốc độ cố định, đồng thời vẫn duy trì được khả năng tạo lực cao mà các hệ thống truyền động điện hiện chưa thể sánh kịp.
Tải trọng, chiều dài giường nằm và số trục
Chọn kích thước máy phù hợp với vật liệu.
Lực ép cần thiết phụ thuộc vào 3 yếu tố đầu vào: độ dày tấm, độ bền kéo của vật liệu và chiều rộng khe hở khuôn. Uốn thép mềm dày 3 mm trên bàn làm việc dài 3 mét cần một loại máy khác hẳn so với uốn tấm dày 12 mm, mặc dù cả hai đều được gọi là máy ép phanh. Thép không gỉ cần lực ép gấp khoảng một nửa so với thép mềm có cùng độ dày, trong khi nhôm cần lực ép ít hơn nhưng có độ đàn hồi cao hơn, một đặc điểm quen thuộc với bất kỳ ai vận hành máy uốn kim loại. Công việc gia công nhôm trên các loại máy khác.
Hãy mua lượng máy đủ cho vật liệu dày nhất mà bạn thường xuyên gia công, sau đó cộng thêm khoảng 20% công suất dự phòng để máy không bao giờ hoạt động hết công suất. Phanh ép CNC Sống ở trạng thái hoạt động tối đa sẽ nhanh hao mòn hơn và giữ góc kém hơn.
Độ đàn hồi ngược là một nửa của quá trình định cỡ. Mỗi kim loại đều phục hồi đàn hồi sau khi mũi đột nhấc lên, làm mở rộng góc uốn thêm một độ hoặc hơn tùy thuộc vào hợp kim và độ dày. Bộ điều khiển sẽ bù lại bằng cách uốn quá mức một lượng đã được tính toán, nhưng phép tính này chỉ chính xác khi máy móc biết chính xác vật liệu. Các xưởng sử dụng nguyên liệu nhất quán, được chứng nhận cho máy uốn sẽ thấy độ lặp lại góc tốt hơn nhiều so với các xưởng sử dụng tấm kim loại có nguồn gốc hỗn hợp, bất kể giá thành máy móc là bao nhiêu. Hãy tính đến tính nhất quán của nguồn cung cấp vật liệu khi lựa chọn cấp độ chính xác mà bạn trả tiền.
Số lượng trục mang lại cho bạn điều gì?
Ký hiệu trục mô tả các chuyển động mà bộ điều khiển tự động hóa. Trục Y1 và Y2 điều khiển hai đầu của cần đẩy một cách độc lập, giữ cho nó cân bằng dưới tải trọng không đối xứng. Trục X định vị độ sâu của thước đo phía sau, trục R nâng các ngón tay của thước đo, và trục Z di chuyển chúng dọc theo bàn máy. Máy 4 trục xử lý hầu hết các công việc gia công thông thường; máy 6 hoặc 8 trục chỉ mang lại lợi ích kinh tế khi hình dạng chi tiết đòi hỏi phải liên tục điều chỉnh lại vị trí thước đo.
Các xưởng thi công kết cấu và tấm kim loại thường kết hợp máy ép uốn với các thiết bị khác. Máy CNC kim loại dùng trong gia công chế tạo Vì vậy, việc cắt, uốn và gia công đều được thực hiện nội bộ. Máy ép phanh phát huy hiệu quả nhanh nhất khi phôi được giao chính xác, đó là lý do tại sao các cuộc thảo luận về độ chính xác khi uốn thường bắt nguồn từ bàn cắt.
Bộ điều khiển, công cụ và chi phí sở hữu
Bộ điều khiển là toàn bộ giao diện giữa người vận hành và máy. Các bộ điều khiển CNC hiện đại mô phỏng trình tự uốn cong bằng đồ họa, cảnh báo va chạm trước khi chúng xảy ra và chấp nhận các chương trình được viết ngoại tuyến để máy tiếp tục uốn trong khi công việc tiếp theo được lập trình. Khi so sánh các máy, hãy để người vận hành ngồi trước mỗi bộ điều khiển trong một giờ; sự khác biệt về thời gian thiết lập giữa các giao diện thường lớn hơn sự khác biệt về tốc độ của piston.
Chi phí dụng cụ cần được tính riêng. Các khuôn đột dập chính xác trong hệ thống thay khuôn nhanh có giá thành ban đầu cao hơn nhưng rút ngắn thời gian thay khuôn từ 30 phút xuống còn vài phút. Trong suốt một năm sản xuất các lô nhỏ hỗn hợp, thời gian thay khuôn tích lũy lại dẫn đến năng suất bị mất nhiều hơn bất kỳ thông số kỹ thuật máy móc nào.
Độ cong của phôi là thông số kỹ thuật thầm lặng nhưng quan trọng, tạo nên sự khác biệt giữa các máy có bàn làm việc dài. Khi chịu tải, pít tông sẽ bị lệch nhẹ ở tâm, điều này sẽ khiến phần giữa của đường uốn dài bị thiếu độ chính xác nếu không có biện pháp khắc phục. Hệ thống tạo độ cong bằng cơ khí hoặc thủy lực sẽ uốn cong trước bàn làm việc để triệt tiêu độ lệch, và hệ thống tạo độ cong điều khiển bằng CNC sẽ tự động điều chỉnh độ chính xác cho từng công việc. Đối với bàn làm việc dài từ 3 mét trở lên, hãy hỏi về cách xử lý độ cong trước khi hỏi bất cứ điều gì khác về độ chính xác, bởi vì một pít tông không được hiệu chỉnh sẽ làm cho mọi thông số chính xác khác trở nên không liên quan trên toàn bộ chiều dài đường uốn.
Chi phí sở hữu không chỉ dừng lại ở hóa đơn:
• Hệ thống thủy lực tiêu hao dầu, bộ lọc, gioăng và cần bảo dưỡng bộ làm mát hàng năm; hệ thống truyền động điện thay thế những bộ phận đó bằng việc bôi trơn định kỳ.
• Sự chênh lệch về mức tiêu thụ điện năng vài kilowatt mỗi giờ sẽ tích lũy qua các ca làm việc và các năm.
• Việc đào tạo người vận hành về bộ điều khiển và các nguyên tắc cơ bản về dung sai uốn cong giúp ngăn ngừa phế phẩm, vốn là nguyên nhân âm thầm làm giảm lợi nhuận.
Việc xử lý vật liệu ở cả hai phía của bộ phận phanh cũng rất quan trọng. Các xưởng uốn cong các bộ phận thép trong các ứng dụng kết cấu và tấm. Thông thường, năng suất thực tế của dây chuyền uốn được quyết định bởi tốc độ đưa phôi chính xác đến dây chuyền, đó là lý do tại sao nhiều người kết hợp máy uốn với một... Máy cắt laser sợi quang cấp liệu cho dây chuyền uốn thay vì xử lý 2 giao dịch mua hàng riêng biệt.
Những lỗi thường gặp khi mua máy ép uốn CNC
• Độ chính xác khi mua vật liệu không cho phép: một dụng cụ đo chính xác đến 0.01 mm không thể khắc phục được tấm kim loại có độ dày thay đổi 0.1 mm.
• Tính toán khối lượng vật liệu dựa trên khối lượng công việc trung bình thay vì khối lượng công việc nặng nhất thường xuyên xảy ra.
• Bỏ qua việc đếm trục thước đo phía sau, dẫn đến việc phải định vị lại thủ công trên mỗi chi tiết phức tạp.
• Áp dụng tỷ lệ phần trăm năng lượng trong tài liệu quảng cáo thay vì đo kWh trên mỗi bộ phận trong chu kỳ hoạt động thực tế.
• Không đưa chi phí dụng cụ và hệ thống thay dao nhanh vào ngân sách cho đến khi máy móc được giao đến.
Danh sách kiểm tra quyết định trước khi bạn cam kết
• Liệt kê 5 chi tiết phổ biến nhất của bạn kèm theo độ dày, vật liệu, dung sai và trọng lượng, từ chi tiết nặng nhất đến nhẹ nhất.
• Chọn chế độ truyền động theo chu kỳ làm việc: servo điện cho tấm mỏng và độ chính xác cao, thủy lực cho tấm dày, hoặc kết hợp khi cần cả hai.
• Xác nhận các trục thước đo phía sau bao phủ phần phức tạp nhất của chi tiết cần gia công lặp đi lặp lại mà không cần định vị lại thủ công.
• Thực hiện thử uốn trên vật liệu của riêng bạn và đo độ lặp lại sau mười lần uốn.
• Cần tính toán chi phí dụng cụ, đào tạo và lắp đặt cùng với giá máy, chứ không phải sau khi đã mua máy.
Xây dựng dây chuyền gia công kim loại hoàn chỉnh của bạn
Máy ép phanh hoạt động hiệu quả nhất khi được đặt cạnh các máy móc cấp phôi cho nó. Khám phá toàn bộ dòng sản phẩm của chúng tôi. Máy ép phanh và máy uốn ống CNC và nhận báo giá miễn phí phù hợp với danh sách vật tư và khối lượng hàng ngày của bạn.