Hiểu được quy trình làm việc hai giai đoạn là cách nhanh nhất để hiểu về chính cỗ máy, bởi vì mọi thông số kỹ thuật trên một cỗ máy đều liên quan đến nó. máy uốn Mục đích của máy này là biến một phôi phẳng chính xác thành một chi tiết 3 chiều chính xác. Bài giải thích này sẽ trình bày toàn bộ quy trình: dòng máy bao gồm những gì, cách phôi được chuyển từ khâu cắt sang khâu tạo hình, sự khác biệt giữa 3 phương pháp uốn, công thức toán học dự đoán vị trí gấp của kim loại và cách các vật liệu thông thường hoạt động dưới tác động của máy đột dập.
Máy uốn kim loại tấm được định nghĩa như thế nào?
Thuật ngữ này bao hàm cả một họ máy chứ không phải một máy riêng lẻ. Máy ép phanh là loại máy chủ lực, vận hành bằng cách đẩy mũi đột vào khuôn chữ V dọc theo một bàn máy dài. Máy gấp và máy uốn tấm kim loại kẹp phôi và xoay một thanh để gấp mép lên trên, giữ cho tấm kim loại phẳng trên bàn và phù hợp với các tấm lớn được xử lý bởi một người vận hành.
Máy uốn hộp và khay bổ sung các ngón kẹp phân đoạn vào thanh kẹp để các cạnh đã được tạo hình có thể thoát khỏi dụng cụ, nhờ đó nó có thể tạo hình cả 4 thành của hộp hoặc khay. Máy uốn tấm Hãy thử một cách tiếp cận hoàn toàn khác, uốn cong tấm kim loại dày giữa các cuộn thay vì gấp theo đường thẳng.
Việc lựa chọn máy móc nào phụ thuộc vào chi tiết cần gia công. Các chi tiết có nếp gấp dài phù hợp với máy uốn ép, các tấm kim loại quá khổ phù hợp với máy gấp giấy, các vỏ bọc phù hợp với dụng cụ cắt đoạn, và các hình trụ phù hợp với máy cán. Hầu hết các xưởng gia công đều bắt đầu với máy uốn ép trước tiên, vì nó đáp ứng được nhiều loại chi tiết uốn khác nhau chỉ với một khoản đầu tư.
Việc lựa chọn giữa máy ép phanh và máy gấp giấy cần thêm một câu để làm rõ hơn, bởi vì hai máy này xử lý giấy theo cách trái ngược nhau. nhấn phanh Máy uốn tấm yêu cầu người vận hành phải đỡ tấm phôi trong khi mặt bích xoay lên, việc này cần hai người đối với các tấm mỏng lớn dễ bị cong vênh dưới trọng lượng của chính chúng. Máy uốn giữ tấm phẳng trên bàn và chỉ di chuyển thanh uốn, do đó một người vận hành có thể tạo hình các tấm mà một nhóm công nhân ép phanh sẽ gặp khó khăn. Các xưởng sản xuất tấm ốp kiến trúc hoặc ống dẫn khí HVAC thường sử dụng máy uốn tấm chỉ dựa trên tính toán nhân công.
Quy trình cắt rồi uốn
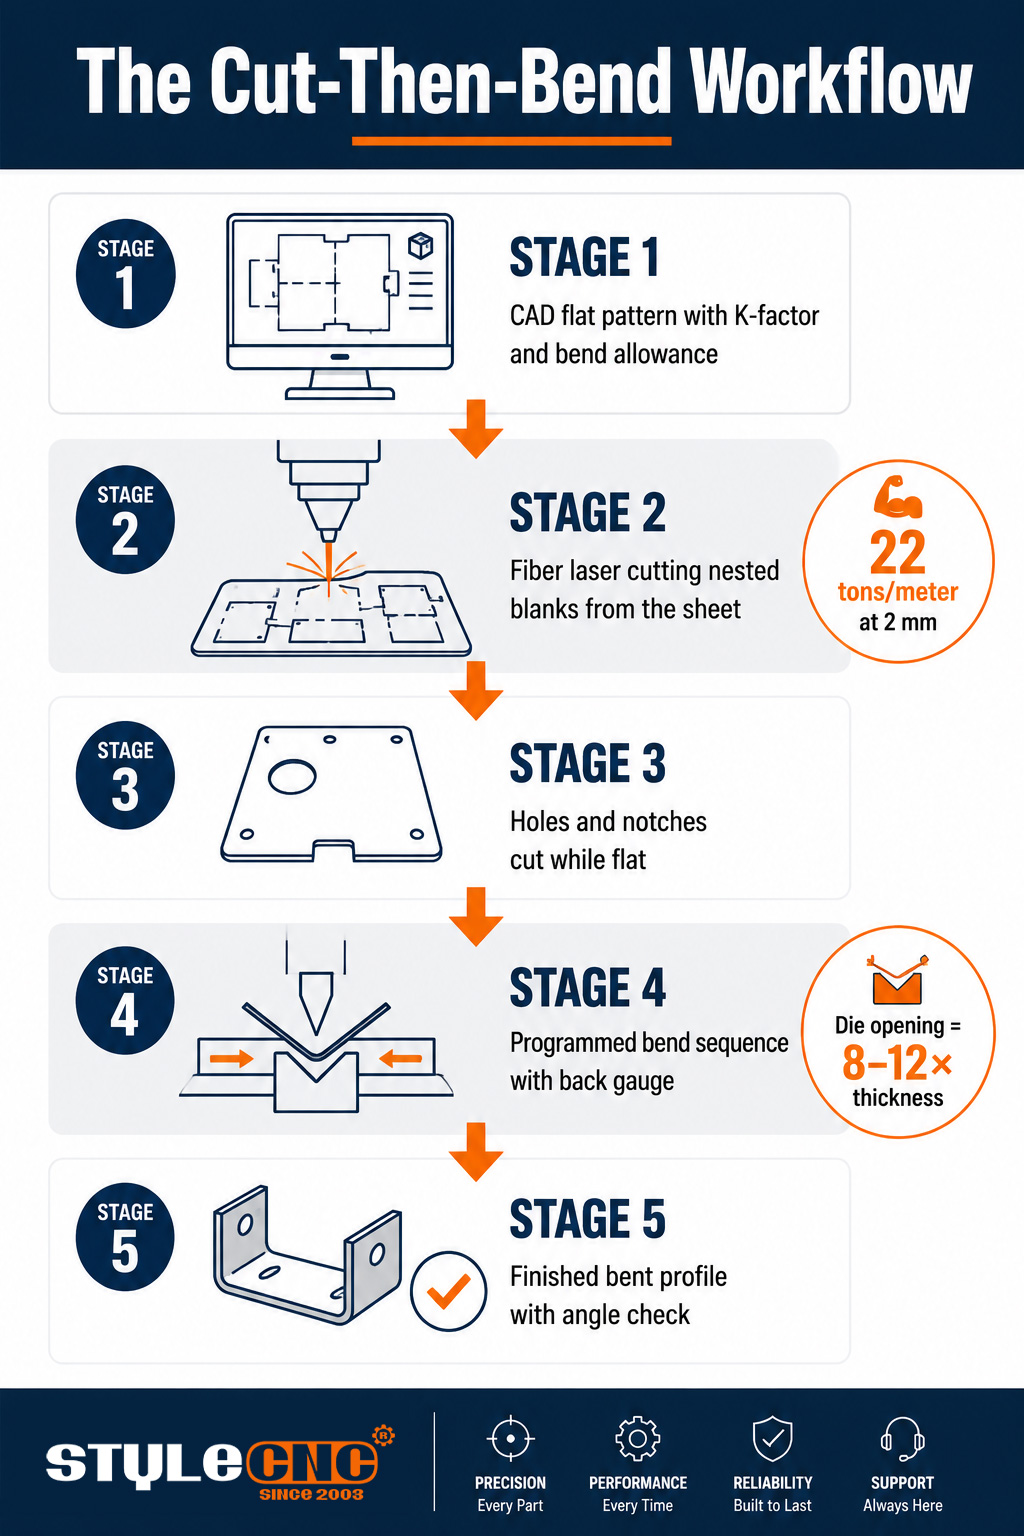
Quá trình uốn phôi bắt đầu trước khi đưa vào máy uốn. Phôi phẳng được cắt theo chiều dài đã tính toán, các lỗ và rãnh được cắt khi tấm kim loại vẫn còn phẳng, và chỉ sau đó chi tiết mới được đưa đến máy uốn. Việc cắt các chi tiết khi phôi còn phẳng sẽ tiết kiệm chi phí hơn và chính xác hơn nhiều so với việc thêm chúng sau khi tạo hình.
Độ chính xác của phôi thô sẽ quyết định mức tối đa cho độ chính xác khi uốn cong. Máy cắt laser sợi quang cấp liệu cho dây chuyền uốn Cung cấp phôi với chất lượng cạnh và độ nhất quán về kích thước mà bộ điều khiển uốn có thể tin tưởng, đó là lý do tại sao rất nhiều vấn đề về uốn thực chất là vấn đề cắt được ngụy trang. Các xưởng gia công tấm dày hơn thường gặp vấn đề này. Máy cắt laser kim loại dùng để chuẩn bị phôi. hoặc một Máy cắt plasma CNC Đi ngược dòng, đánh đổi một chút độ sắc bén ở các đoạn sông để đạt tốc độ cao hơn.
Các nhà vận hành đặt ra những câu hỏi thực tế khi bàn giao phôi: liệu mặt có gờ của phôi sẽ hướng vào khuôn và làm xước chi tiết, hay chương trình cắt đã tính đến hướng vân gỗ để tránh nứt khi uốn? Những chi tiết đó được chuyển giao cùng với phôi, và các xưởng quản lý chúng ở giai đoạn cắt sẽ tạo ra ít phế phẩm hơn nhiều.
Quy trình sản xuất theo lô giúp kết nối hai giai đoạn một cách hiệu quả về mặt kinh tế. Phần mềm sắp xếp phôi sẽ đóng gói hàng chục mẫu phẳng đã được phát triển lên mỗi tấm trước khi cắt, do đó dây chuyền uốn nhận được phôi theo thứ tự sản xuất với lượng vật liệu lãng phí tối thiểu. Khi chương trình cắt và uốn được tạo ra từ cùng một mô hình CAD, chiều dài, vị trí lỗ và đường uốn sẽ khớp nhau ngay từ khâu thiết kế, và sản phẩm mẫu đầu tiên thường đạt tiêu chuẩn ngay lần đầu tiên.
Quá trình uốn được thực hiện theo một trình tự đã được lập trình. Bộ điều khiển sẽ sắp xếp các đường uốn sao cho các mép trước đó không bao giờ va chạm với dụng cụ, thước đo phía sau định vị phôi cho mỗi lần uốn, và người vận hành sẽ lật hoặc xoay chi tiết giữa các lần uốn theo chỉ dẫn của mô phỏng. Một khung bao 4 đường uốn có thể mất chưa đến một phút với chương trình được lập trình tốt và gấp 3 lần thời gian đó với chương trình được lập trình kém.
Điều khiển không khí so với chạm đáy so với tạo đồng xu
Cả 3 phương pháp đều sử dụng cùng một hình dạng khuôn đột dập; điểm khác biệt nằm ở độ sâu mà mũi đột di chuyển và lực tác dụng. Sự lựa chọn này quyết định yêu cầu về tải trọng, chi phí dụng cụ và mức độ đàn hồi mà bộ điều khiển phải xử lý:
| Hệ số | Uốn khí | Chạm đáy | Đào tiền | Số đo của tôi |
|---|---|---|---|---|
| Hành trình đấm bốc | Dừng lại trước khi chạm đáy khuôn. | Ép toàn bộ tờ giấy vào khuôn. | Đầu dập của con dấu sẽ đâm vào vật liệu. | Độ sâu đột lỗ so với khe chữ V của khuôn |
| Số tấn cần thiết | Phương pháp thấp nhất trong 3 phương pháp | Khả năng điều khiển không khí gấp khoảng 3 đến 5 lần. | Khả năng điều khiển không khí lên đến 10 lần | Số tấn trên mỗi mét tùy thuộc vào độ dày và chiều rộng khuôn. |
| Mùa xuân trở lại | Lớn nhất; bộ điều khiển uốn cong quá mức để bù lại | Giảm kích thước; tiếp xúc khuôn dập thiết lập góc | Gần như bị loại bỏ hoàn toàn dưới lực dập | Mức độ phục hồi đàn hồi sau cú đấm nâng |
| Tính linh hoạt của công cụ | Một bộ dụng cụ có thể tạo ra nhiều góc độ khác nhau. | Một con xúc xắc cho mỗi góc mục tiêu | Dụng cụ chuyên dụng cho từng bộ phận | Số lần thay đổi dụng cụ trên toàn bộ hỗn hợp chi tiết của bạn. |
| Sử dụng tốt nhất | Gia công chung, nhiều loại sản phẩm | Các bộ phận lặp lại có dung sai chặt chẽ | Góc tới hạn trên tấm mỏng | Tỷ lệ các bộ phận cần độ lệch dưới nửa độ |
Hiện tượng đàn hồi ngược là hành vi cơ bản của toàn bộ quá trình so sánh. Mọi kim loại đều phục hồi đàn hồi khi mũi đột nhấc lên, làm cho chỗ uốn hơi mở ra. Uốn bằng khí nén chấp nhận sự phục hồi đó và uốn quá mức để bù lại, đó là lý do tại sao nó chiếm ưu thế trong các xưởng hiện đại: một bộ dụng cụ, lực ép vừa phải và một bộ điều khiển thực hiện các phép tính bù trừ cho từng loại vật liệu.
Dung sai uốn, hệ số K và một ví dụ minh họa
Kim loại giãn ra ở phía ngoài chỗ uốn và nén lại ở phía trong, và ở đâu đó giữa hai bề mặt này có một trục trung tính giữ nguyên chiều dài ban đầu. Hệ số K xác định vị trí của trục đó dưới dạng một phần của độ dày, thường vào khoảng 0.3 đến 0.5, và dung sai uốn sử dụng nó để tính toán lượng vật liệu phẳng mà mỗi chỗ uốn tiêu thụ.
Những con số thực tế rút ra từ phép tính này:
• Dung sai uốn cong xác định chiều dài phẳng đã được tạo ra, vì vậy chương trình cắt phụ thuộc vào nó trước khi máy uốn chạm vào chi tiết.
• Một quy tắc phổ biến là bán kính uốn cong bên trong tối thiểu phải xấp xỉ bằng một độ dày vật liệu đối với thép mềm để tránh nứt.
• Chiều rộng lỗ khuôn thường gấp 8 đến 12 lần độ dày vật liệu, và việc mở rộng khuôn sẽ làm giảm lực ép cần thiết.
Một ví dụ về lực cần thiết để gia công sẽ làm rõ mối quan hệ này. Uốn thép mềm dày 2 mm bằng khuôn chữ V 16 mm cần khoảng 22 tấn lực cho mỗi mét chiều dài uốn, vì vậy một mặt bích dài 1.2 mét cần khoảng 27 tấn. Chuyển sang thép dày 3 mm bằng khuôn 24 mm thì lực cần thiết tăng lên gần 33 tấn mỗi mét. Quy luật cần nhớ: lực cần thiết tỷ lệ thuận với bình phương độ dày, đó là lý do tại sao máy được thiết kế cho thép dày 2 mm không thể dễ dàng gia công thép dày 6 mm.
Các bảng tính tải trọng được in trên khung máy mã hóa chính xác phép tính này cho mọi kích thước lỗ khuôn tiêu chuẩn, và các thợ máy giàu kinh nghiệm thường kiểm tra chúng theo thói quen hơn là theo trí nhớ. Bảng này cũng cho thấy giải pháp khi công việc vượt quá khả năng của máy: mở rộng lỗ khuôn sẽ làm giảm đáng kể tải trọng cần thiết, nhưng đổi lại sẽ có bán kính bên trong lớn hơn và mép bích tối thiểu rộng hơn. Liệu sự đánh đổi đó có chấp nhận được hay không phụ thuộc vào bản vẽ, đó là lý do tại sao cuộc thảo luận về tải trọng luôn quay trở lại bản vẽ chi tiết.
Cách các vật liệu thông thường hoạt động
Thép nhẹ
Thép mềm là tiêu chuẩn cơ bản mà các biểu đồ trọng tải giả định: độ đàn hồi có thể dự đoán được trong khoảng một hoặc hai độ, dễ gia công với bán kính cong nhỏ và nhất quán giữa các tấm. Hầu hết ứng dụng gia công thép Uốn cong dễ dàng khi phôi sạch và hướng vân gỗ được giữ nguyên.
Thép không gỉ
Thép không gỉ đòi hỏi lượng vật liệu gia công nhiều hơn khoảng 50% so với thép mềm ở cùng độ dày và có độ đàn hồi cao hơn, thường từ 2 đến 3 độ. Nó cũng bị cứng lại khi gia công, vì vậy việc uốn cong hai lần ở cùng một vị trí có nguy cơ bị nứt. Hãy lập trình độ uốn cong quá mức chính xác ngay từ lần đầu tiên. Đối với thép không gỉ đòi hỏi độ hoàn thiện cao, màng bảo vệ và khuôn dập được đánh bóng là xứng đáng với chi phí của chúng, bởi vì các vết dập có thể được loại bỏ bằng cách chà nhám trên thép mềm sẽ trở thành những vết sẹo vĩnh viễn trên bề mặt được đánh bóng.
Nhôm
Nhôm dễ uốn hơn nhưng lại dễ bị biến dạng ở các bán kính nhỏ, đặc biệt là ở các trạng thái tôi cứng hơn, nơi bán kính nhỏ hơn 1.5 lần độ dày dễ gây nứt dọc theo đường uốn. Độ đàn hồi ngược lớn hơn so với thép mềm mặc dù lực uốn thấp hơn. Các hợp kim thường dùng trong... ứng dụng gia công nhôm Mỗi loại đều có bán kính tối thiểu riêng, và các loại có độ cứng mềm dễ uốn hơn nhiều so với các loại có độ cứng chịu lực.
Các khuyết tật uốn thường gặp và nguyên nhân của chúng
⦿ Nứt dọc theo đường uốn: bán kính quá nhỏ so với vật liệu hoặc đường uốn song song với hướng thớ gỗ.
⦿ Góc không đồng nhất trong cùng một lô hàng: sự khác biệt về độ dày vật liệu giữa các tấm, không phải do lỗi máy móc.
⦿ Tâm chưa được định hình đúng cách trên các khúc cua dài: độ lệch của pít tông mà không có sự bù trừ độ cong.
⦿ Dấu vết khuôn dập trên bề mặt nhìn thấy được: dụng cụ bị mòn hoặc lớp màng bảo vệ bị thiếu trên các bộ phận quan trọng về mặt hoàn thiện.
⦿ Mặt bích không đúng kích thước: dung sai uốn được tính toán với hệ số K sai, do đó phôi được cắt theo chiều dài khai triển không chính xác.
Danh sách kiểm tra quy trình làm việc trước khúc cua đầu tiên
☑ Hãy xác nhận rằng chiều dài phẳng đã được tính toán dựa trên hệ số K mà vật liệu của bạn thực sự thể hiện.
☑ Cắt tất cả các lỗ và rãnh khi tấm kim loại còn phẳng, đảm bảo các lỗ quan trọng cách đường gấp khúc ít nhất 2.5 lần độ dày.
☑ Định hướng uốn cong theo chiều vân gỗ ở những chỗ chi tiết cho phép.
☑ Kiểm tra xem khe hở khuôn có lớn gấp 8 đến 12 lần độ dày và lực ép nằm trong phạm vi hoạt động an toàn của máy hay không.
☑ Chạy thử một sản phẩm mẫu đầu tiên và đo góc cũng như chiều dài mặt bích trước khi sản xuất cả lô.
Bắt đầu quy trình làm việc tại bàn cắt.
Uốn chính xác bắt đầu từ phôi chính xác. Khám phá Máy cắt laser sợi quang được chế tạo để cung cấp nguyên liệu cho dây chuyền uốn và nhận báo giá miễn phí phù hợp với vật liệu, độ dày và khối lượng sản phẩm hàng ngày của bạn.