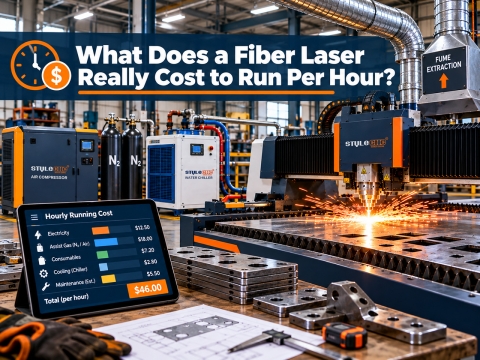
Khí hỗ trợ là một trong những khoản chi phí lớn nhất khi vận hành máy cắt laser sợi quang, và đối với nhiều xưởng, chi phí này thậm chí còn cao hơn cả chi phí điện năng cung cấp cho chùm tia. Đó là lý do tại sao câu hỏi đã chuyển từ việc liệu cắt bằng khí có hiệu quả hay không sang cách thiết lập nó đúng cách. Hướng dẫn này tập trung vào khía cạnh khí hỗ trợ: cách khí hỗ trợ hoạt động trong đường cắt, cách chọn kích thước và xử lý khí nén, tác động của nó đến chất lượng cạnh cắt và chi phí thực tế mỗi giờ.

Cơ chế hoạt động của hệ thống hỗ trợ khí trong rãnh cắt
Mỗi đường cắt laser sợi quang đều cần một luồng khí. Tia laser làm tan chảy một rãnh hẹp xuyên qua tấm kim loại, và luồng khí đồng trục thoát ra từ vòi phun sẽ thổi kim loại nóng chảy ra khỏi đáy rãnh trước khi nó kịp đông đặc lại. Nếu không có luồng khí đó, vết cắt sẽ lấp đầy phía sau tia laser.
Không khí chứa khoảng 78% nitơ và 21% oxy, vì vậy nó hoạt động như một hỗn hợp của hai loại khí cổ điển. Phần nitơ thực hiện hầu hết công việc đẩy vật liệu ra ngoài bằng cơ học, trong khi một lượng nhỏ oxy bổ sung thêm một chút năng lượng tỏa nhiệt và để lại một lớp oxit mỏng trên bề mặt cắt. Trên thép mềm và thép mạ kẽm, lớp oxit đó thường chỉ mang tính thẩm mỹ và sẵn sàng để sơn; trên thép không gỉ, nó chỉ tạo ra một lớp màu nhạt.
Hai yếu tố đã giúp việc sử dụng khí nén trở nên khả thi ở quy mô sản xuất. Các nguồn khí nén công suất cao hơn cung cấp đủ năng lượng vào rãnh cắt để cắt nhanh hơn với loại khí ít phản ứng hơn, và các xưởng sản xuất nhận thấy rằng máy nén khí mà họ lắp đặt chỉ cần mua một lần thay vì phải trả phí hàng tháng. Các nhà sản xuất đã chuyển sang sử dụng khí nén từ các nguồn khác nhau. máy cắt kim loại bằng laser sợi quang công suất cao Thường thì kết quả cho thấy mức tiết kiệm khí đốt ấn tượng nhất, vì công suất cao hơn đồng nghĩa với việc cắt nhanh hơn và tiêu thụ ít khí đốt hơn trên mỗi mét.
Những vật liệu nào cắt tốt bằng khí nén?
⦿ Thép mềm, dày khoảng 1 đến 6 mm: một loại cửa sổ khí thông dụng, thường bắt đầu ở áp suất khoảng 8 đến 12 bar và được điều chỉnh đến áp suất thấp nhất có thể giữ cho mép được cố định.
⦿ Tấm tôn mạ kẽm: cắt sạch bằng khí nén và là một trong những vật liệu có độ bền cao nhất cho công việc lắp đặt hệ thống HVAC và bao che.
⦿ Nhôm mỏng: không khí thường cho kết quả tốt như nitơ, và một số xưởng báo cáo rằng các cạnh nhôm sạch hơn sau khi chuyển sang sử dụng nitơ.
⦿ Thép không gỉ: cắt nhanh bằng khí nén, nhưng sẽ tạo ra lớp oxit màu; thích hợp cho các bộ phận khuất hoặc được sơn, không thích hợp cho các bề mặt được đánh bóng lộ ra ngoài.
Các kỹ thuật viên thường hỏi thẳng thắn: liệu các tấm thép mạ kẽm 3 mm của tôi có được làm sạch tốt như khi dùng khí nitơ hay không? Đối với hầu hết các bộ phận vỏ bọc và ống dẫn, câu trả lời là có. Những bộ phận cần sử dụng khí nitơ là những bộ phận mà khách hàng sẽ nhìn thấy, hàn mà không cần chuẩn bị trước, hoặc kiểm tra dưới ánh sáng mạnh. Phạm vi độ dày và tốc độ điển hình theo công suất nguồn được thể hiện trong bảng. Hướng dẫn về độ dày, tốc độ và công suất cắt kim loại bằng laser sợi quangĐiều này giúp thiết lập những kỳ vọng thực tế trước khi điều chỉnh các thông số không khí.
Tính toán kích thước máy nén khí: Áp suất, lưu lượng và khả năng sấy khô
Bộ máy nén khí quyết định sự thành công của việc cắt bằng khí nén. Một máy nén khí tiêu chuẩn trong xưởng hoạt động ở áp suất 7 đến 8 bar được thiết kế cho các dụng cụ, chứ không phải cho vòi cắt, và một hệ thống quá nhỏ sẽ gây ra hiện tượng xỉ và các cạnh không đều trước khi người ta nghi ngờ đến nguồn cung cấp khí.
| Hạng mục | Mục tiêu điển hình | Tại sao nó quan trọng | Số đo của tôi |
|---|---|---|---|
| Áp lực giao hàng | Áp suất tối đa lên đến 16 bar tại máy, áp suất thông thường từ 8 đến 12 bar tại vòi phun đối với thép mềm mỏng. | Áp suất giúp loại bỏ kim loại nóng chảy khỏi rãnh cắt; các giọt kim loại tạo ra xỉ kim loại. | Áp suất đo được tại đầu cắt trong quá trình phun hết khí từ vòi phun. |
| Giao hàng tận nơi miễn phí | Được thiết kế phù hợp với đầu phun và công suất; mức tiêu thụ nhiên liệu khoảng 0.5 m³/phút khi hoạt động ở công suất trung bình. | Lưu lượng nhỏ gây thiếu nước cho các vết cắt dài và vòi phun lớn. | Mức tiêu thụ đo được so với công suất định mức ở áp suất hoạt động. |
| Khô | Điểm sương áp suất từ -40 đến -60 °C | Hơi ẩm làm mờ và nứt lớp kính bảo vệ. | Chỉ số điểm sương ở phía hạ lưu của máy sấy |
| Dầu và các hạt | Không chứa dầu hoặc dầu đã được loại bỏ bằng phương pháp kết tụ và lọc than hoạt tính. | Hơi dầu bám vào các thấu kính và làm ô nhiễm các cạnh. | Áp suất chênh lệch của bộ lọc và khoảng thời gian kiểm tra thấu kính |
| Bộ đệm lưu trữ | Bể chứa có kích thước đủ để đáp ứng nhu cầu tăng đột biến. | Bộ điều khiển laser không thích sự dao động áp suất. | Biến động áp suất trong quá trình xỏ khuyên và thay đổi hình dạng nhanh chóng |
Áp suất và lưu lượng
Hãy xác định công suất máy nén khí ở áp suất mà vòi phun cần, cộng thêm tổn thất do máy sấy, bộ lọc và đường ống gây ra. Lưu lượng phụ thuộc vào đường kính vòi phun và số phút mỗi giờ khi chùm tia hoạt động. Để tham khảo, một cấu hình đã được công bố kết hợp máy nén khí 16 bar cung cấp khoảng 1.27 m³/phút từ công suất đầu vào 13.4 kW với mức tiêu thụ khí thực tế khi cắt khoảng 0.5 m³/phút, vẫn còn dư khả năng sử dụng cho các vòi phun lớn hơn và có thể xuyên thủng vật liệu.
Sấy khô và lọc
Đây là bước mà các cửa hàng thường bỏ qua và sau này hối tiếc. Khí nén mang theo hơi ẩm và hơi dầu, cả hai đều đọng lại trên thấu kính bảo vệ trong đầu cắt. Thấu kính bị mờ hoặc nhiễm bẩn sẽ làm tán xạ chùm tia, làm yếu vết cắt và có thể bị nứt dưới tác động của nhiệt. Các nhà cung cấp thiết bị xử lý khí thường quy định điểm sương áp suất từ -40 đến -60 °C, có nghĩa là cần có chất hút ẩm hoặc máy sấy hiệu suất cao sau máy nén, tiếp theo là bộ lọc kết tụ và bộ lọc than hoạt tính. Hiểu rõ vị trí của thấu kính bảo vệ trong đầu cắt, được đề cập trong hướng dẫn. Các bộ phận chính của máy cắt laser sợi quangĐiều này cho thấy rõ lý do tại sao chất lượng không khí lại bảo vệ thành phần tiêu hao đắt tiền nhất trong hệ thống.
Lắp đặt, bố trí và bảo trì đường ống
Đặt máy nén khí gần máy cắt laser để đường ống dẫn khí áp suất cao ngắn, và sử dụng đường ống có khả năng chịu được áp suất làm việc tối đa thay vì các đường ống thông thường trong xưởng. Mỗi cút nối, khớp nối nhanh và đoạn ống dài đều tiêu tốn áp suất tại đầu phun, đó là lý do tại sao nhiều hệ thống lắp đặt dành riêng một đường ống khí áp suất cao cho đầu cắt trong khi bộ điều chỉnh áp suất cung cấp khí áp suất thấp hơn cho phần còn lại của xưởng.
Hãy coi hệ thống khí nén như một phần của máy laser, chứ không phải là hệ thống dịch vụ tòa nhà. Xả hết nước trong bình chứa và kiểm tra van xả tự động hàng ngày, ghi lại điểm sương hàng tuần và thay thế các bộ lọc dựa trên sự chênh lệch áp suất chứ không phải dựa vào phỏng đoán. Một buổi sáng ẩm ướt sau khi bỏ sót việc xả nước có thể tốn kém hơn chi phí mua thấu kính bảo hộ so với chi phí thay thế bộ lọc trong cả năm.
Sự đánh đổi về chất lượng cạnh
Cắt bằng khí nén không phải là sự thay thế miễn phí; đó là sự đánh đổi có chủ đích giữa chi phí khí nén và chất lượng cạnh cắt. Các báo cáo nghiên cứu trong ngành cho thấy chất lượng cạnh cắt bằng khí nén gần bằng với cắt bằng oxy hoặc nitơ trên nhiều chi tiết, nhưng sự khác biệt còn lại là điều có thể dự đoán được:
⦿ Thép mềm: có lớp oxit nhẹ trên bề mặt cắt, thường thích hợp cho việc sơn và phủ bột sau khi xử lý sơ bộ thông thường.
⦿ Thép không gỉ: có màu vàng nhạt đến xám và bề mặt kém sáng bóng hơn so với nitơ; có thể cần làm sạch trước khi hàn hoặc đánh bóng.
⦿ Nhôm: thường cho hiệu suất tương đương hoặc tốt hơn nitơ trên tấm mỏng, với lượng xỉ thấp khi điều chỉnh áp suất.
⦿ Các phần dày hơn: nguy cơ cặn bẩn tăng lên khi độ dày tăng, đây cũng là nơi nitơ hoặc oxy thường quay trở lại chương trình.
Quá trình đục lỗ cần được đề cập riêng. Nhiều hệ thống khí nén thực hiện đục lỗ ở áp suất thấp hơn rồi tăng dần lên để cắt, vì việc thổi khí ở áp suất tối đa trong quá trình đục lỗ có thể làm bắn kim loại nóng chảy ngược trở lại vòi phun. Hãy để bộ điều khiển quản lý việc chuyển đổi áp suất thay vì sử dụng một giá trị cố định cho toàn bộ đường viền.
Nguyên tắc thực tế là sắp xếp sổ đặt hàng theo những gì khách hàng nhìn thấy. Các giá đỡ ẩn, các tấm được sơn, và bộ phận chế tạo thép Các bộ phận dùng cho quá trình phủ lớp là những vật liệu lý tưởng để sử dụng khí nén. Thép không gỉ dùng trong kiến trúc và các bộ phận dùng trong ngành thực phẩm thường được bảo quản bằng khí nitơ, và việc duy trì cả hai loại khí này trong hệ thống dẫn khí là rất quan trọng. máy cắt laser Cho phép chương trình cắt tự động lựa chọn cho từng công việc.
Việc chuyển đổi thường có nghĩa là hiệu chỉnh lại, chứ không chỉ đơn thuần là thay đổi đường dẫn khí. Bạn cần điều chỉnh kích thước vòi phun, vị trí lấy nét và áp suất cho từng loại vật liệu và độ dày khác nhau, sau đó lưu các thông số khí nén đó vào thư viện cắt riêng. Hầu hết các xưởng đều chạy thử nghiệm trên các mảnh vụn trong một tuần trước khi chuyển sang gia công thực tế, và thời gian thử nghiệm đó thường cho kết quả chất lượng cạnh cắt tốt hơn bất kỳ bảng thông số kỹ thuật nào.
Chi phí mỗi giờ so sánh với nitơ
Chi phí khí đốt tỷ lệ thuận với thời gian hoạt động của chùm tia, kích thước vòi phun và áp suất, còn chi phí nitơ tăng mạnh với mỗi bar tăng thêm. Khí nén làm thay đổi cấu trúc hóa đơn: thay vì trả tiền theo mét khối khí cung cấp, xưởng chỉ phải trả tiền một lần cho máy nén và sau đó chủ yếu là tiền điện để vận hành máy. Trong hoạt động hai ca, sự khác biệt này sẽ tăng lên nhanh chóng.
| Hệ số | Khí nén | nitơ | Số đo của tôi |
|---|---|---|---|
| Chi phí xăng dầu cho mỗi phút cắt | Khoảng 0.01 đến 0.03 đô la, chủ yếu là tiền điện. | Khoảng 0.20 đến 0.40 đô la, cao hơn ở vùng áp suất cao. | Lượng nhiên liệu tiêu thụ chia cho số phút chiếu tia |
| Chi phí mỗi mét khối | Baseline | Ít nhất gấp 3 lần không khí, trên mười lần ở một số vùng. | Giá giao hàng/m³ bao gồm phí thuê và phí vận chuyển |
| Hậu cần cung ứng | Được tạo tại chỗ, theo yêu cầu | Chai, bình Dewar hoặc bồn chứa lớn có tổn thất do bay hơi. | Thời gian chết do chờ giao gas |
| Đầu tư trả trước | Máy nén cao áp, máy sấy, bộ lọc, bình chứa | Thuê bình chứa hoặc máy phát điện, cộng thêm chi phí gas định kỳ. | Gói cước trả góp trong vòng vài tháng |
| Kết quả cạnh trên thép không gỉ | Có một chút màu oxit ở mép. | Cạnh sáng bóng, không bị oxy hóa | Liệu chi tiết đó có cần làm sạch sau khi cắt hay không. |
Các nghiên cứu trường hợp cụ thể giúp làm rõ hơn các con số:
⦿ Một nhà sản xuất của Úc đã chi hơn $9Với chi phí 000 USD/tháng cho khí nitơ đóng chai, công ty đã lắp đặt một hệ thống máy nén 22 kW, 16 bar và báo cáo khoảng... $9Tiết kiệm được 6,000 đô la mỗi năm, ngay cả sau khi trừ đi chi phí vận hành và bảo dưỡng.
⦿ Một nhà sản xuất khay đã báo cáo khoảng $4Tiết kiệm được 2,000 đô la mỗi năm, và hệ thống khí nén sẽ hoàn vốn trong vòng một năm.
⦿ Một nhà sản xuất theo hợp đồng của Mỹ đã giảm chi phí vận hành laser sợi quang xuống dưới mức quy định. $4 mỗi giờ, tiết kiệm hơn khoảng 90% so với phương pháp sử dụng nitơ, đồng thời giảm thiểu đáng kể chi phí gia công thép không gỉ bằng khí nén.
Để tính toán thời gian hoàn vốn, bạn cần 3 con số: chi phí khí nitơ hàng tháng hiện tại, số giờ vận hành máy mỗi tháng và giá lắp đặt của máy nén và bộ xử lý có kích thước phù hợp. Trừ chi phí điện và bảo dưỡng của máy nén khỏi hóa đơn khí nitơ, con số còn lại sẽ cho bạn biết cần bao nhiêu tháng để bộ xử lý hoàn vốn. Các xưởng chủ yếu cắt thép nhẹ được phủ lớp bảo vệ và các bộ phận bằng nhôm Chúng thường thu được lợi nhuận nhanh nhất, bởi vì việc đánh đổi oxit không tốn kém gì đối với chúng.

Danh sách kiểm tra trước khi chuyển đổi
✔ Cung cấp hóa đơn nitơ trong vòng mười hai tháng, bao gồm phí thuê bồn và phí vận chuyển.
✔ Phân loại hỗn hợp các bộ phận thành thép không gỉ nhìn thấy được, thép phủ, thép mạ kẽm và nhôm, và ước tính lượng không khí mà mỗi bộ phận có thể chứa.
✔ Hãy chỉ định máy nén khí phù hợp với áp suất vòi phun cộng với tổn thất đường ống, với lưu lượng phù hợp với vòi phun lớn nhất của bạn.
✔ Hãy tính chi phí máy sấy, bộ lọc kết tụ và than hoạt tính, và bình chứa như một phần của gói dịch vụ, chứ không phải là các khoản phụ phí.
✔ Luôn chuẩn bị sẵn khí nitơ cho các chi tiết bằng thép không gỉ dễ nhìn thấy và các phần dày, và để chương trình cắt tự động chọn loại khí cho từng công việc.
Cấu hình máy cắt laser sợi quang của bạn để cắt trong không khí.
So sánh công suất và kích thước giường ngủ trên toàn bộ dòng sản phẩm. máy cắt laser sợi quangvà yêu cầu báo giá miễn phí bao gồm máy nén khí cao áp và gói xử lý khí phù hợp với vật liệu của bạn.