Thép mạ kẽm có mặt ở khắp mọi nơi trong ngành chế tạo: ống dẫn khí HVAC, vỏ bọc, thiết bị nông nghiệp, tấm thân xe ô tô. Cắt thép mạ kẽm là một quy trình sản xuất thông thường, an toàn trên máy móc được trang bị đúng cách, nhưng lại là mối nguy hiểm thực sự cho sức khỏe trên máy không có hệ thống xử lý khói. Hướng dẫn này bao gồm các nguyên lý vật lý, nguy cơ gây bệnh, yêu cầu hút khí quyết định vấn đề an toàn, cũng như các thông số và chi tiết về gỉ cạnh quyết định chất lượng cắt.
Điều gì xảy ra khi tia laser chiếu vào kẽm?
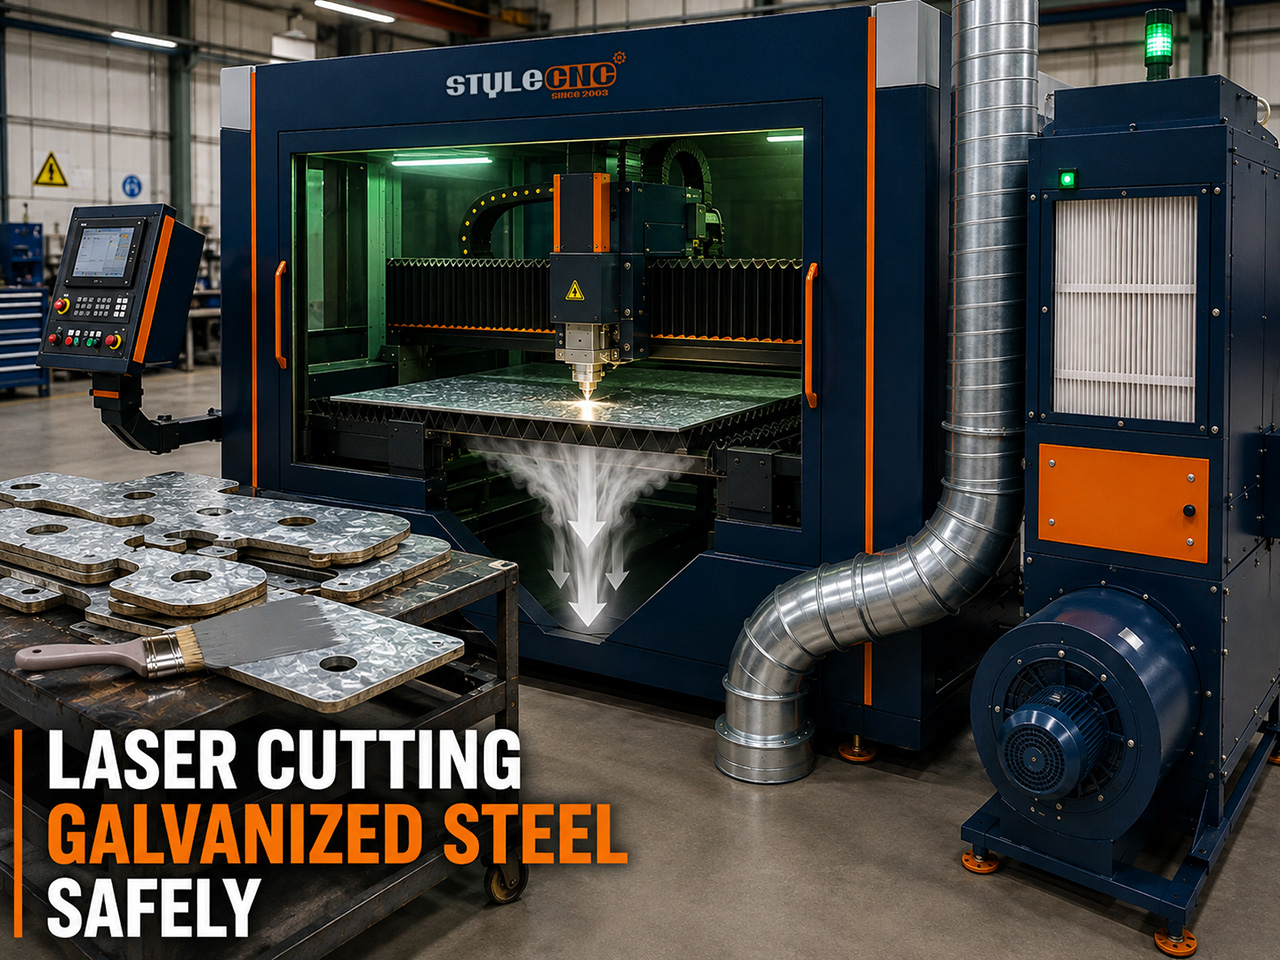
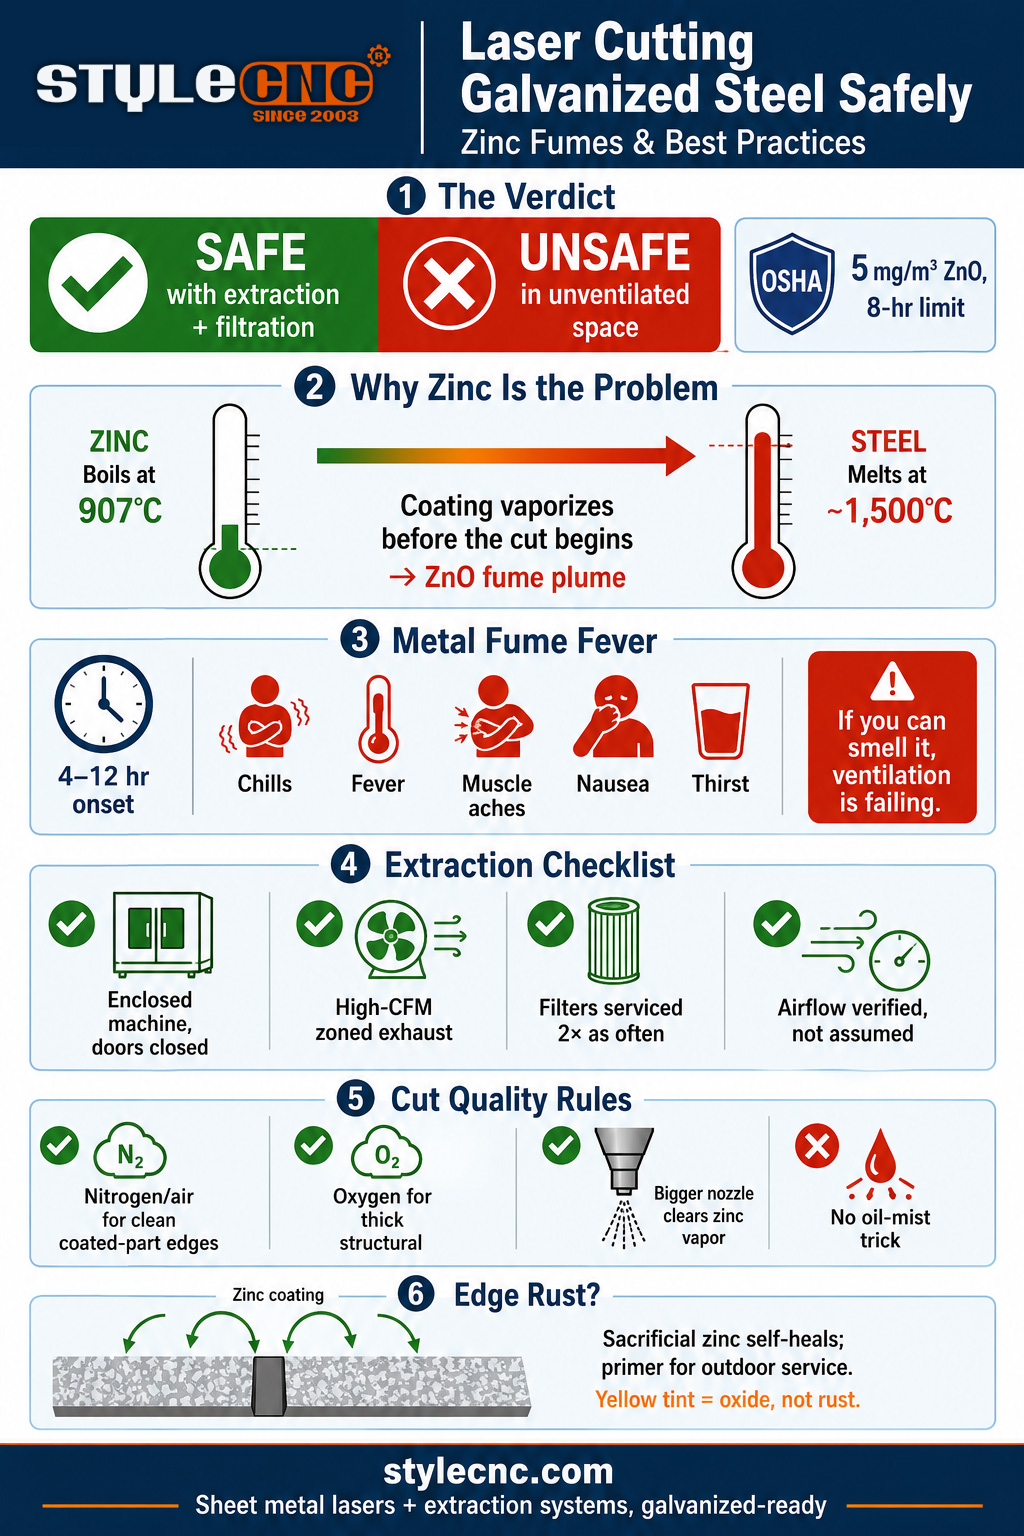
Thép mạ kẽm là thép carbon thông thường được phủ một lớp kẽm mỏng, và hai kim loại này tách rời nhau ngay khi thanh thép chạm vào. Kẽm sôi ở nhiệt độ khoảng 907 độ C, thấp hơn nhiều so với nhiệt độ mà thép nóng chảy hoàn toàn. Vì vậy, trước khi quá trình cắt thực sự bắt đầu, lớp phủ xung quanh vết cắt sẽ bốc hơi, phản ứng với oxy và phun ra thành một đám bụi oxit kẽm màu trắng mịn theo khí hỗ trợ ra khỏi vết cắt.
Khói đó chính là toàn bộ vấn đề an toàn. Bản thân thép được cắt như bất kỳ loại thép mềm nào khác; chính lớp phủ bị bốc hơi mới là thứ tạo ra lớp khói trắng bao phủ xưởng không thông gió và gây nguy hiểm cho người vận hành. Giải quyết được vấn đề khói độc, việc mạ kẽm sẽ trở thành công việc thường ngày.
Bệnh sốt do hít phải khói kim loại: Mối nguy hiểm đúng như tên gọi
Hít phải khói oxit kẽm gây ra bệnh sốt do khói kim loại, một căn bệnh mà thợ hàn gọi là run rẩy do kẽm hoặc sốt sáng thứ Hai. Các triệu chứng xuất hiện từ 4 đến 12 giờ sau khi tiếp xúc: ớn lạnh, sốt, đau cơ, buồn nôn và khát nước bất thường, thường tự khỏi trong khoảng một ngày. Tài liệu của NIOSH báo cáo không có tác dụng lâu dài nào được biết đến từ các trường hợp riêng lẻ, nhưng tiếp xúc lặp đi lặp lại có liên quan đến các vấn đề hô hấp kéo dài.
Quy định rất rõ ràng: Giới hạn phơi nhiễm cho phép của OSHA đối với khói oxit kẽm là 5 miligam trên mét khối tính trung bình trong ca làm việc 8 giờ, và NIOSH cũng đưa ra giới hạn khuyến nghị tương tự. Cách diễn đạt thực tế được sử dụng rộng rãi trong ngành rất đơn giản và hữu ích: nếu bạn ngửi thấy mùi khói hoặc nhìn thấy khói mờ trong không khí, thì hệ thống hút khói không đủ hiệu quả và có khả năng giới hạn đã bị vượt quá.
Hút khói: Yêu cầu quyết định câu trả lời
Mọi câu trả lời đáng tin cậy cho vấn đề an toàn, từ tài liệu về sức khỏe nghề nghiệp đến các nhà sản xuất máy móc, đều quy về một điểm: hút và lọc là yếu tố quyết định. Danh sách kiểm tra công việc:
✓ Máy móc khép kín, cửa đóng kín.Việc sử dụng không gian kín biến luồng khói từ vấn đề trong phòng thành vấn đề trong ống dẫn. Cắt tôn mạ kẽm trong nhà bằng khung hở là nguyên nhân gây ra bệnh cho người lao động.
✓ Hệ thống xả lưu lượng cao phù hợp với thùng xe.Quạt hút công suất cao và bộ thu bụi chuyên dụng sẽ hút luồng khí thải xuống và ra ngoài trước khi nó thoát ra khỏi buồng máy. Hệ thống hút khí theo vùng hoặc theo từng đoạn, tập trung lực hút tại vị trí đầu máy đang cắt, hoạt động hiệu quả nhất khi gia công các vật liệu mạ kẽm dày.
✓ Hệ thống lọc được bảo trì theo lịch trình nhanh chóng.Bụi oxit kẽm rất mịn và dính, làm tắc nghẽn bộ lọc nhanh gấp đôi so với bụi thép thông thường. Bộ lọc bị tắc nghẽn có thể âm thầm biến một hệ thống đạt tiêu chuẩn thành một hệ thống không đạt tiêu chuẩn, do đó, chu kỳ kiểm tra đối với các công trình mạ kẽm cần phải chặt chẽ hơn so với lịch kiểm tra chỉ dành cho thép.
✓ Luồng không khí đã được kiểm chứng, không phải là giả định.Kiểm tra mùi và độ mờ là việc kiểm tra thường nhật; việc giám sát chất lượng không khí định kỳ so với giới hạn 5 mg/m3 là quy trình chính thức đối với các xưởng sản xuất thép mạ kẽm với số lượng lớn.
Về phía máy móc, STYLECNC Hệ thống laser kết hợp với Quạt hút và thiết bị thu bụi cho máy cắt laser chính vì nhiệm vụ này, và hướng dẫn an toàn khi sử dụng máy cắt laser Bao gồm danh sách kiểm tra vận hành đầy đủ mà hệ thống xử lý khói cần tuân thủ.
Thêm một lý do nữa cho thấy việc hút bụi kẽm mang lại lợi ích kinh tế: bụi kẽm có tính dẫn điện và mài mòn. Nếu không được thu gom, nó sẽ lắng đọng trong các tủ điều khiển và làm cầu nối các bảng mạch, bám vào thấu kính cắt cho đến khi nhiệt hấp thụ làm nứt nó, và mài mòn các bộ phận chuyển động. Việc xử lý khói bảo vệ máy móc cũng như người vận hành.
Thông số cắt và khí hỗ trợ cho tấm thép mạ kẽm
Các vấn đề về chất lượng trên thép mạ kẽm đều bắt nguồn từ kẽm có điểm sôi thấp: bắn tóe gần đường cắt, cặn đáy và lớp phủ bị bong tróc dọc theo mép. Các biện pháp khắc phục là ở cấp độ thông số.
✓ Hỗ trợ khí đốt theo kết quảKhí nitơ hoặc khí nén cao áp tạo ra cạnh cắt sạch nhất, ít bị oxy hóa nhất đối với các chi tiết sẽ được nhìn thấy hoặc phủ sơn tĩnh điện; bề mặt cắt sẽ có màu vàng nâu bình thường. Khí oxy cắt các tấm kim loại dày hơn nhanh hơn và rẻ hơn nhưng cạnh cắt sẽ bị oxy hóa nhiều hơn. Cả hai phương pháp đều khả thi; hãy lựa chọn dựa trên quy trình tiếp theo của chi tiết.
✓ Vòi phun lớn hơn cho tải trọng hơi.Các vòi phun có kích thước khoảng 1.5 đến 2.5 mm, được điều chỉnh theo độ dày, sẽ phun lượng khí cần thiết để loại bỏ hơi kẽm khỏi rãnh cắt trước khi nó lắng đọng lại dưới dạng bắn tóe và xỉ.
✓ Tốc độ là người bạn của bạnCắt ở công suất cao hơn và nhanh hơn giúp nhiệt có ít thời gian lan tỏa, từ đó trực tiếp giảm hiện tượng bong tróc kẽm và phần lớp phủ bị cháy dọc theo mép. Một đường cắt nhanh và sạch sẽ sẽ hiệu quả hơn một đường cắt chậm và cẩn thận trên vật liệu này.
✗ Hãy bỏ qua thủ thuật phun sương dầu.Một số người vận hành phun dầu lên tấm in để ngăn tia lửa bắn vào. Cách này hiệu quả với tia lửa bắn ra nhưng lại phản tác dụng ở những chỗ khác, làm tăng khói và gây ô nhiễm thấu kính. Cài đặt khí phù hợp và vòi phun tốt sẽ giải quyết vấn đề này một cách triệt để.
Các cạnh mạ kẽm cắt bằng laser có bị gỉ không?
Vết cắt là thép trần nơi tia laser làm bong lớp phủ, nhưng có hai thứ bảo vệ nó. Kẽm bị ăn mòn hy sinh, vì vậy lớp phủ nguyên vẹn xung quanh bảo vệ dải hẹp bị lộ ra bằng điện hóa, tự phục hồi một phần đường cắt. Đối với các ứng dụng trong nhà và được che chắn, cạnh thường hoạt động tốt sau khi cắt, và màu vàng nâu của oxit chỉ mang tính thẩm mỹ, không phải là dấu hiệu hư hỏng.
Đối với các ứng dụng ngoài trời, trên biển hoặc trong môi trường có độ ẩm cao, hãy phục hồi lớp bảo vệ: quét hoặc phun sơn lót giàu kẽm lên các cạnh cắt, hoặc chỉ định công đoạn dặm vá sau khi cắt trong quy trình hoàn thiện. Các bộ phận được sơn tĩnh điện sẽ được phục hồi lớp bảo vệ từ chính hệ thống sơn phủ, đó là lý do tại sao việc sử dụng khí nitơ hoặc khí nén để làm sạch cạnh cắt lại đáng giá hơn đối với các sản phẩm được sơn phủ.
Thiết lập máy móc phù hợp cho công việc mạ kẽm
Tấm tôn mạ kẽm là lĩnh vực kinh doanh cốt lõi của... máy cắt laser kim loại tấm Loại: Nền tảng laser sợi quang kín trong phạm vi độ dày mỏng đến trung bình, nơi có hệ thống ống dẫn, vỏ bọc và bảng điều khiển, được cấu hình với mạch hút và lọc đảm bảo an toàn. Gửi STYLECNC Kết hợp các thông số đo, sản lượng hàng tháng và tình hình thông gió trong xưởng để thiết lập cấu hình đáp ứng cả chất lượng cắt và chất lượng không khí trong quá trình sản xuất thép mạ kẽm.
Câu Hỏi Thường Gặp
Có thể dùng tia laser để cắt thép mạ kẽm không?
Vâng, việc này diễn ra thường xuyên. Máy cắt laser sợi quang sử dụng laser để cắt tôn mạ kẽm trong sản xuất các ngành công nghiệp như HVAC, vỏ thiết bị, ô tô và chế tạo nông nghiệp. Thép nền được cắt giống như thép thường; lớp mạ kẽm mới là yếu tố phức tạp, nó bay hơi thành khói oxit kẽm cần được hệ thống hút của máy thu gom. Trên máy móc khép kín có hệ thống xử lý khói hoạt động tốt, đây là công việc tiêu chuẩn. Nếu không có hệ thống hút, đây là vật liệu phổ biến duy nhất có thể gây bệnh nghiêm trọng cho người vận hành.
Khói kẽm gây ra những tác hại gì cho sức khỏe?
Hít phải oxit kẽm gây ra hội chứng sốt do khói kim loại: ớn lạnh, sốt, đau cơ, buồn nôn và khát nước dữ dội, xuất hiện từ 4 đến 12 giờ sau khi tiếp xúc và tự khỏi trong khoảng một ngày. Tài liệu của NIOSH báo cáo không có tác hại lâu dài nào được biết đến từ một lần tiếp xúc riêng lẻ, nhưng tiếp xúc lặp đi lặp lại có liên quan đến các vấn đề hô hấp mãn tính. Giới hạn tiếp xúc của OSHA là 5 mg/m3 khói oxit kẽm trung bình trong 8 giờ, và quy tắc thực tế nghiêm ngặt hơn: nếu bạn ngửi thấy mùi, hãy sửa chữa hệ thống thông gió.
Loại khí hỗ trợ nào tốt nhất cho thép mạ kẽm?
Hãy lựa chọn dựa trên mục đích sử dụng của chi tiết. Khí nitơ hoặc khí nén áp suất cao cho đường cắt sạch nhất với lượng oxit tối thiểu, là lựa chọn phù hợp cho các chi tiết dễ nhìn thấy và bất kỳ chi tiết nào cần sơn tĩnh điện; màu vàng nâu mà nó để lại là bình thường. Khí oxy cắt thép mạ kẽm dày hơn nhanh hơn và rẻ hơn với đường cắt bị oxy hóa nhiều hơn, phù hợp cho các công việc kết cấu. Dù bằng cách nào, hãy sử dụng vòi phun lớn hơn so với thép thường, vì việc loại bỏ hơi kẽm là điều giúp ngăn ngừa bắn tóe và xỉ.
Các cạnh mạ kẽm cắt bằng laser có bị gỉ không?
Quá trình này diễn ra chậm hơn so với vẻ ngoài của cạnh thép trần. Kẽm bảo vệ bằng cách hy sinh, do đó lớp phủ nguyên vẹn bên cạnh vết cắt sẽ bảo vệ dải hẹp bị lộ ra về mặt điện hóa, và các bộ phận được đặt trong nhà hoặc được che chắn thường hoạt động tốt sau khi cắt. Đối với sử dụng ngoài trời hoặc trong môi trường ẩm ướt, hãy dặm lại các cạnh bị cắt bằng sơn lót giàu kẽm hoặc dựa vào hệ thống sơn phủ tiếp theo. Sự đổi màu vàng trên các vết cắt do nitơ hoặc không khí là oxit bề mặt, không phải rỉ sét và không phải là khuyết điểm.
Có cần hệ thống thông gió đặc biệt không, hay chỉ cần không khí trong xưởng là đủ?
Hệ thống thông gió tiêu chuẩn trong xưởng thường không đủ cho việc sản xuất thép mạ kẽm với khối lượng lớn; sự đồng thuận giữa các nhà sản xuất và tài liệu an toàn là cần có hệ thống hút và lọc chuyên dụng trên máy móc khép kín. Bụi oxit kẽm cũng làm tắc nghẽn bộ lọc nhanh gấp đôi so với bụi thép thường, vì vậy các xưởng sản xuất thép mạ kẽm cần thay bộ lọc thường xuyên hơn. Khoang máy kín, hệ thống hút hoạt động, bộ lọc mới, không mùi: đó là tiêu chuẩn vận hành.
Lời kết
Độ an toàn của việc cắt thép mạ kẽm bằng laser không phụ thuộc vào chất liệu mà phụ thuộc vào thiết lập máy móc. Kẽm sẽ bay hơi mỗi khi cắt, hội chứng sốt do khói kim loại là có thật, và giới hạn do OSHA quy định rất cụ thể. Một máy móc kín với hệ thống hút khí lưu lượng cao, lọc khí sạch và tiêu chuẩn không mùi sẽ giúp việc cắt thép mạ kẽm trở nên an toàn hơn. Thêm khí bảo vệ phù hợp, vòi phun lớn hơn, tốc độ cắt chính xác và lớp sơn lót giàu kẽm ở những nơi môi trường làm việc yêu cầu, thì cả người vận hành và sản phẩm cắt đều an toàn.
STYLECNC cấu hình laser sợi quang kim loại tấm với hệ thống hút và thu gom bụi Công việc mạ kẽm đòi hỏi điều này. Hãy hỏi nhóm kỹ thuật viên về cấu hình sẵn sàng cho việc mạ kẽm phù hợp với độ dày và thể tích của bạn.