Một chiếc bơm nhỏ và một đoạn ống dẫn khí có thể quyết định chất lượng cắt nhiều hơn hầu hết các nâng cấp công suất. Hướng dẫn này giải thích chức năng của luồng khí, loại khí nào phù hợp với vật liệu nào và áp suất cần thiết để bắt đầu.
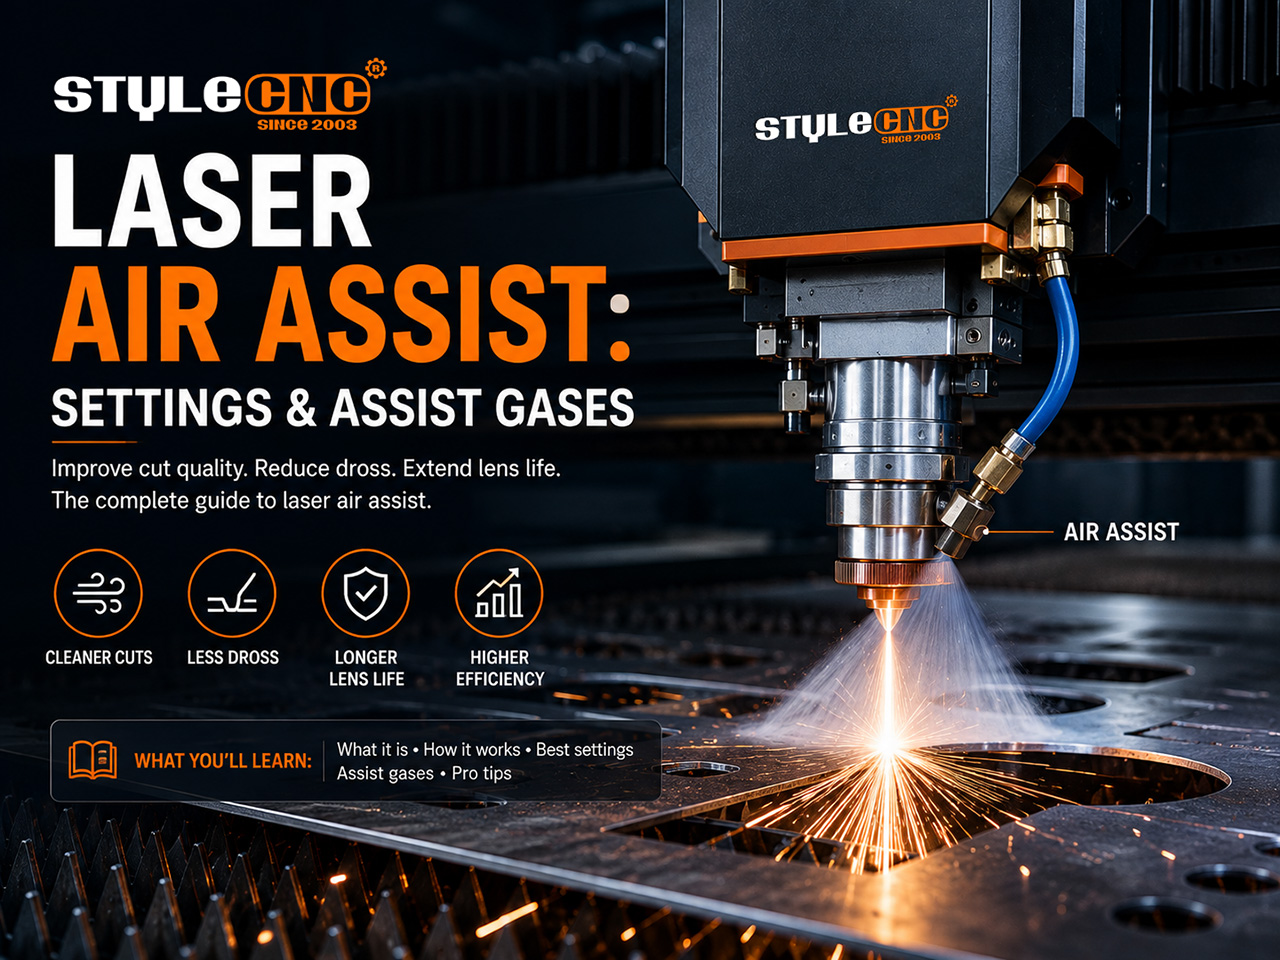
Chức năng thực sự của Air Assist là gì?
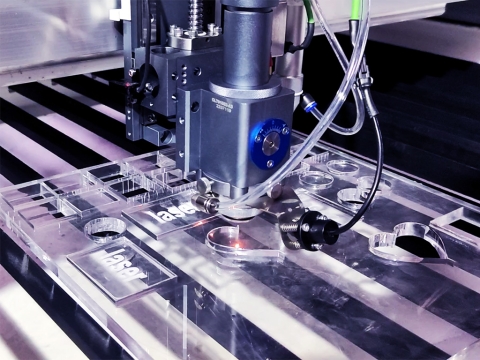
Máy bay phản lực thực hiện 4 nhiệm vụ cùng một lúc. Nó thổi khói và mảnh vụn nóng chảy ra khỏi rãnh cắt để chùm tia không bị hấp thụ giữa không trung, và nó dập tắt các ngọn lửa nhỏ trước khi chúng trở thành ngọn lửa lớn.
Nó cũng tạo thành một lớp chắn di động phía trước hệ thống quang học. Cặn bẩn có thể bám vào thấu kính nóng sẽ bị lệch hướng, đó là lý do tại sao chức năng hỗ trợ được trang bị tiêu chuẩn trên mọi hệ thống quang học cao cấp. CO2 Máy cắt laser.
Ngay cả công việc nhẹ nhàng máy khắc laser Lợi ích. Luồng khí nhẹ nhàng giúp ngăn ngừa hiện tượng mờ xám bám trở lại trên hình khắc đã hoàn thiện và kéo dài thời gian giữa các lần vệ sinh thấu kính lên nhiều lần.
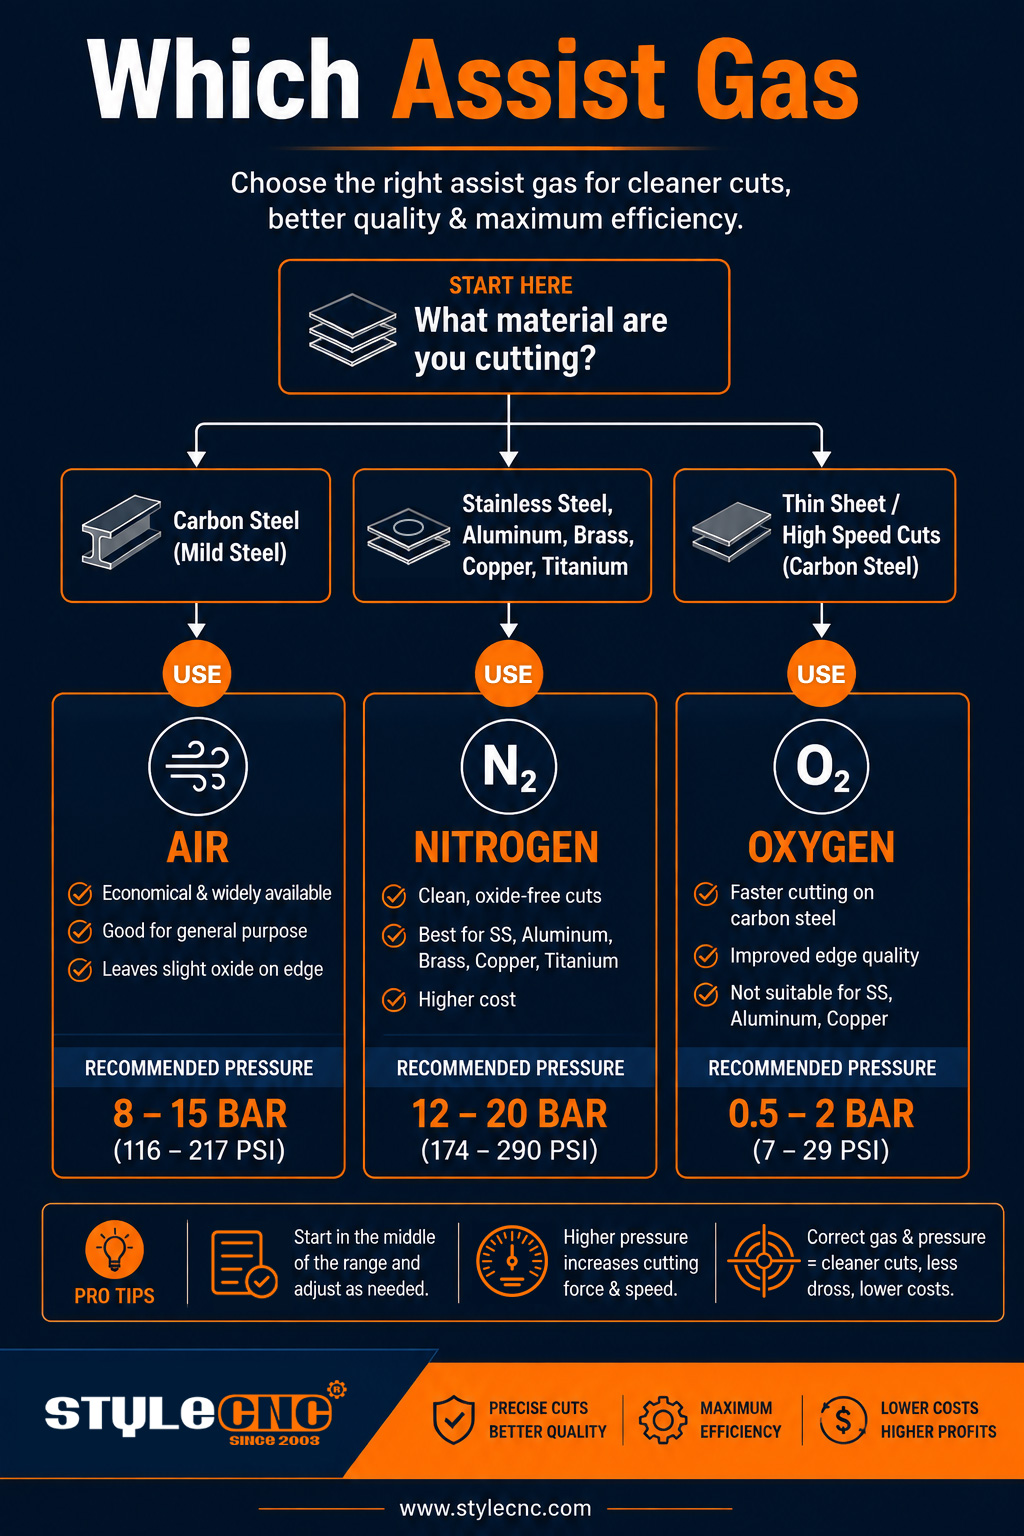
Không khí, Nitơ hoặc Oxy: Lựa chọn khí hỗ trợ
Oxy tạo ra phản ứng tỏa nhiệt trên thép mềm, vì vậy ngọn lửa thực hiện một phần quá trình cắt. Đây là lựa chọn phù hợp cho tấm thép dày, nhưng nhược điểm là cạnh bị oxy hóa cần được làm sạch trước khi hàn hoặc sơn tĩnh điện.
Nitơ là chất trơ và để lại một lớp màng sáng bóng, không tì vết trên thép không gỉ và nhôm. Nó hoạt động ở áp suất cao và có chi phí cao, đó chính là khoảng trống mà khí nén khô hiện đang lấp đầy. máy cắt laser sợi quang.
Không khí chứa khoảng 78% nitơ. Phân tích ngành công nghiệp trên tạp chí The Fabricator đánh giá độ sắc nét của cạnh cắt bằng khí nén ở mức khoảng 8 so với 10 của cắt bằng nitơ, mức này hoàn toàn chấp nhận được đối với hầu hết các chi tiết với chi phí khí đốt thấp hơn nhiều.
Bảng cài đặt áp suất theo vật liệu
Bắt đầu từ các cửa sổ bên dưới, sau đó điều chỉnh từng bước nhỏ trong khi quan sát độ rộng vết cắt. Áp suất nên được đo tại đầu cắt, chứ không phải tại máy nén khí ở phía bên kia xưởng.
| Vật liệu và quy trình | Xăng | áp lực bắt đầu | Hiệu ứng thực tế |
| Số đo của tôi | loại khí | bar (1 bar tương đương khoảng 14.5 psi) | những gì máy bay phản lực làm tại rãnh cắt |
| Khắc gỗ | Không khí, lưu lượng thấp | 0.2-0.5 | Giúp ngăn khói bám vào ống kính mà không tạo ra vệt tro bụi. |
| Cắt ván ép và ván MDF | Air | 1-2.5 | Làm sạch khói nhựa và dập tắt các đám cháy. |
| Cắt Acrylic | Không khí, tối thiểu | 0.1-0.3 | Giữ nguyên độ bóng của cạnh được mài bằng lửa. |
| Công việc liên quan đến da và vải | Không khí, lưu lượng thấp | 0.2-0.4 | Ngăn ngừa quầng cháy xém xung quanh thiết kế. |
| Cắt thép mềm | Ôxy | 0.4-0.8 | Tăng cường tỏa nhiệt giúp tăng tốc độ và độ dày. |
| Cắt thép không gỉ | nitơ | 10-16 | Cạnh sắc bén, không bị oxy hóa, sẵn sàng để hàn. |
| Cắt nhôm | Nitơ hoặc không khí khô | 8-14 | Kiểm soát bavia và oxit cạnh |
| Thép nhẹ mỏng, tốc độ cao | Không khí nén khô | 6-10 | Chất lượng gần như tương đương nitơ nhưng với chi phí thấp hơn nhiều. |
Máy bơm diode dùng cho người chơi nghiệp dư được đánh giá theo lưu lượng chứ không phải áp suất; từ 10 đến 30 L/phút là đủ cho hầu hết các công việc trên bàn làm việc. Đường kính vòi phun ảnh hưởng rất nhiều đến kết quả, vì vậy hãy giữ đường kính vòi phun không đổi trong quá trình điều chỉnh.
Những con số quan trọng cần ghi nhớ
• Khí nén chứa khoảng 78% nitơ, đó là lý do tại sao khí nén dùng trong xưởng có chất lượng gần bằng khí đóng chai.
• Bơm để bàn có lưu lượng từ 10 đến 30 L/phút; ở mức diode, lưu lượng ổn định quan trọng hơn áp suất đo.
• Việc cắt thép không gỉ bằng khí nitơ thường sử dụng áp suất từ 10 đến 16 bar, vì vậy các phụ kiện và ống dẫn phải có công suất phù hợp.
• Áp suất oxy luôn dưới 1 bar khi cắt thép mềm; áp suất cao hơn sẽ làm rộng vết cắt thay vì tăng tốc độ cắt.
• Các phân loại độ tinh khiết của không khí do CAGI công bố đưa ra một ngôn ngữ chung để đánh giá mức độ khô và không dầu của nguồn cung cấp.
• Vòi phun bị lệch có thể làm lãng phí một nửa lượng nhiên liệu trước khi bất kỳ đồng hồ đo nào hiển thị vấn đề.
Thiết lập hãng hàng không đúng cách
Hãy bắt đầu từ vòi phun. Lắp đặt bộ điều chỉnh áp suất và đồng hồ đo áp suất tại máy, bộ lọc kết tụ để giữ lại sương dầu, và máy sấy làm lạnh phía trước cả hai; nước và dầu là hai thứ nhanh nhất làm hỏng thấu kính.
Căn chỉnh chùm tia vào giữa lỗ vòi phun bằng cách bắn băng keo sau khi thực hiện bất kỳ thao tác va chạm đầu phun hoặc thao tác với gương nào. Tia phun đẩy vật nóng chảy sang một bên sẽ tạo ra một thành sạch và một thành chứa đầy xỉ.
Hệ thống hỗ trợ đẩy khói ra khỏi đường cắt, nhưng vẫn cần có thứ gì đó để loại bỏ khói ra khỏi buồng máy. Kết hợp đường dẫn khí với bộ lọc. Máy hút khói đặc biệt là đối với nhựa; vấn đề về Việc cắt acrylic có độc hại không? Mọi chuyện đều quy về quá trình chiết xuất này.
Hãy luôn để sẵn bình chữa cháy phù hợp với vật liệu của bạn trong tầm tay và tuân theo hướng dẫn phòng cháy chữa cháy của NFPA trước khi để bất kỳ máy laser nào hoạt động mà không có người giám sát; luồng không khí làm giảm sự bùng lửa, nhưng không loại bỏ hoàn toàn.
Những câu hỏi mà người vận hành thực sự đặt ra
Tôi có thực sự cần một cái bơm không? 10W Máy khắc diode?
Đối với việc khắc, bạn có thể tạm thời không cần đến dụng cụ này, nhưng ống kính sẽ bị bám cặn và nguy cơ cháy nổ tăng cao trên gỗ có nhựa. Một chiếc bơm nhỏ có giá thấp hơn một ống kính thay thế và cải thiện chất lượng đường khắc ngay lập tức.
Tại sao viền acrylic của tôi lại bị mờ đục sau khi nâng cấp máy bơm?
Luồng khí mạnh làm nguội lớp băng tan trước khi nó kịp tự đánh bóng, tạo thành lớp sương giá. Giảm áp suất xuống khoảng 0.1 đến 0.3 bar để có lớp băng trong suốt, sử dụng cùng phương pháp áp suất thấp như các thiết bị chuyên dụng khác. máy cắt laser acrylic Hồ sơ này được sử dụng cho các lượt xử lý đánh bóng.
Máy cắt sợi quang có thể hoạt động bằng khí nén trong xưởng thay vì khí nitơ không?
Đối với thép mềm và nhiều công việc liên quan đến nhôm, thì có, miễn là nguồn khí được làm khô và lọc dầu. Thép không gỉ dùng cho bề mặt cần xử lý và các cạnh sẵn sàng hàn vẫn thích hợp dùng khí nitơ, vì vậy hầu hết các xưởng đều lắp đặt cả hai loại khí và chuyển đổi tùy theo từng công việc.
Những lỗi thường gặp làm giảm hiệu quả của Jet
• Sử dụng một mức áp suất duy nhất cho mọi loại vật liệu và quy trình.
• Phun acrylic với lưu lượng cao và làm mất đi cạnh được đánh bóng bằng lửa.
• Đưa luồng khí ẩm, có dầu trực tiếp vào đầu cắt.
• Bỏ qua việc căn chỉnh vòi phun, do đó tia phun đẩy vật liệu nóng chảy vào một thành của rãnh cắt.
• Chọn oxy để xử lý thép không gỉ và thắc mắc tại sao cạnh lại bị sẫm màu.
• Chọn máy nén khí quá nhỏ, dẫn đến áp suất giảm ở giữa tấm vật liệu.
• Tắt chế độ hỗ trợ khi khắc và để cặn bám làm mờ thấu kính.
• Đọc áp suất tại máy nén thay vì tại đầu cắt.
Danh sách kiểm tra thiết lập hỗ trợ khí nén
✓ Điều chỉnh loại khí và áp suất khởi động phù hợp với vật liệu trước mỗi lần thực hiện công việc.
✓ Lắp đặt bộ sấy lạnh và bộ lọc kết tụ phía trước đầu máy.
✓ Kiểm tra độ chính giữa của vòi phun bằng cách dùng băng dính dán vào sau mỗi lần va chạm.
✓ Xác nhận khoảng cách an toàn được ghi trong sách hướng dẫn sử dụng máy của bạn.
✓ Xem bản dựng đầu tiên của một tài liệu mới với bình chữa cháy ở gần đó.
✓ Ghi lại áp suất bên cạnh tốc độ và công suất trên bảng cài đặt.
✓ Xả hết nước trong bình chứa khí nén và thay thế các bộ lọc theo lịch trình.
Câu Hỏi Thường Gặp
Máy nén khí lớn hơn có phải lúc nào cũng tốt hơn?
Không. Đầu nén chỉ cho phép lượng khí đi qua vòi phun, vì vậy máy nén quá khổ thường hoạt động ít thường xuyên hơn. Chọn kích thước phù hợp để đảm bảo cung cấp khí ổn định ở áp suất làm việc cao nhất cộng thêm một biên độ an toàn, sau đó dùng số tiền tiết kiệm được cho việc sấy khô và lọc khí, những thứ quan trọng hơn nhiều ở ống kính.
Áp lực nào phù hợp để cắt ván ép dày 3 mm?
Khoảng 1 đến 2 vạch trên CO2 Máy này xử lý được hầu hết các loại ván ép, đủ để loại bỏ khói nhựa mà không làm bùng lên tàn lửa. Nếu các cạnh vẫn bị cháy xém, hãy tăng lưu lượng khí lên một nấc trước khi bật nguồn và kiểm tra xem tia nước từ vòi phun có thực sự đi vào rãnh cắt hay không.
Tại sao ống kính của tôi vẫn bị mờ dù đã bật chế độ hỗ trợ thổi khí?
Hình ảnh mờ thường có nghĩa là không khí bị bẩn. Sương dầu máy nén và hơi ẩm bám vào thủy tinh nóng, vì vậy hãy thêm bộ lọc kết tụ và bộ sấy khô, đồng thời xác nhận luồng khí lưu thông tốt tại vòi phun chứ không phải do rò rỉ từ khớp nối lỏng lẻo phía trước.
Oxy tác dụng lên thép mềm nhanh hơn không khí bao nhiêu lần?
Trên tấm dày hơn, hiệu ứng tỏa nhiệt rất đáng kể, thường cho phép cùng một công suất cắt nhanh hơn đáng kể hoặc xử lý các phần dày hơn. Trên tấm mỏng, khoảng cách này thu hẹp lại, đó là lý do tại sao nhiều xưởng sử dụng khí khô ở độ dày dưới vài milimet và dành khí oxy cho các công việc nặng.
Hỗ trợ bằng khí nén có làm thay đổi chất lượng khắc ảnh không?
Vâng, theo cả hai hướng. Luồng khí nhẹ nhàng giúp khói không tạo ra lớp sương mù xám phủ khắp hình ảnh, nhưng luồng khí mạnh có thể làm phân tán tro bụi mịn không đều. Nhiều người vận hành thường giảm lưu lượng khí xuống mức thấp nhất ổn định khi chụp ảnh và dành áp suất mạnh hơn cho việc cắt ảnh.
Không khí cần phải khô đến mức nào để máy cắt sợi quang hoạt động hiệu quả?
Hãy hướng đến độ khô lý tưởng cho thiết bị: tối thiểu là máy sấy lạnh, và sử dụng chất hút ẩm trong điều kiện khí hậu ẩm ướt. Nước tiếp xúc với cửa sổ bảo vệ nóng sẽ làm nứt cửa sổ, và các giọt nước nhỏ li ti sẽ làm tán xạ chùm tia giữa chừng. Nếu bình chứa bị rò rỉ khi xả nước hàng ngày, điều đó chứng tỏ nguồn cung cấp nước chưa đủ khô.
Một máy nén khí có thể cung cấp đủ khí cho máy cắt laser và các dụng cụ khác trong xưởng không?
Có thể, nhưng cần cách ly đường laser bằng bộ điều chỉnh, máy sấy và bộ lọc riêng, đồng thời đảm bảo áp suất được giữ ổn định trong khi các dụng cụ khác đang hoạt động. Máy chà nhám bật lên giữa chừng khi đang cắt có thể làm chùng đường laser đủ lâu để làm cháy cạnh tấm vật liệu khi cắt được một nửa.
Kiểm tra độ thẳng hàng của vòi phun bằng băng dính là gì?
Dán băng keo giấy lên đầu vòi phun và bắn một xung năng lượng thấp. Vết cháy cho thấy vị trí của chùm tia bên trong lỗ; nếu nằm ở giữa nghĩa là luồng khí và chùm tia di chuyển cùng nhau. Điều chỉnh gương hoặc đầu cho đến khi chấm nằm chính giữa.
Việc sản xuất nitơ tại chỗ có bao giờ mang lại lợi ích không?
Đối với các xưởng gia công thép không gỉ hàng ngày, máy tạo khí nén màng hoặc PSA thường tiết kiệm hơn khí nén đóng chai trong vòng vài năm, đặc biệt khi kết hợp với bộ tăng áp cao áp. Người dùng không thường xuyên hiếm khi thu hồi được chi phí; khí nén khô cộng với bình khí thuê sẽ đáp ứng nhu cầu tăng đột biến một cách kinh tế hơn.