Máy móc tự động hóa quá trình cắt, chứ không phải quá trình phán đoán. Hướng dẫn này bao gồm các bước phán đoán: lựa chọn và chuẩn bị nguyên liệu mà máy có thể tin tưởng, thiết lập giá đỡ để gia công mỏng diễn ra êm ái, lập trình từ bản vẽ phác thảo, đọc vết cắt đầu tiên và chẩn đoán một số triệu chứng gây ra hầu hết các sản phẩm lỗi mà máy tiện gỗ tạo ra.
Trước khi đưa vào máy: Chọn và chuẩn bị phôi
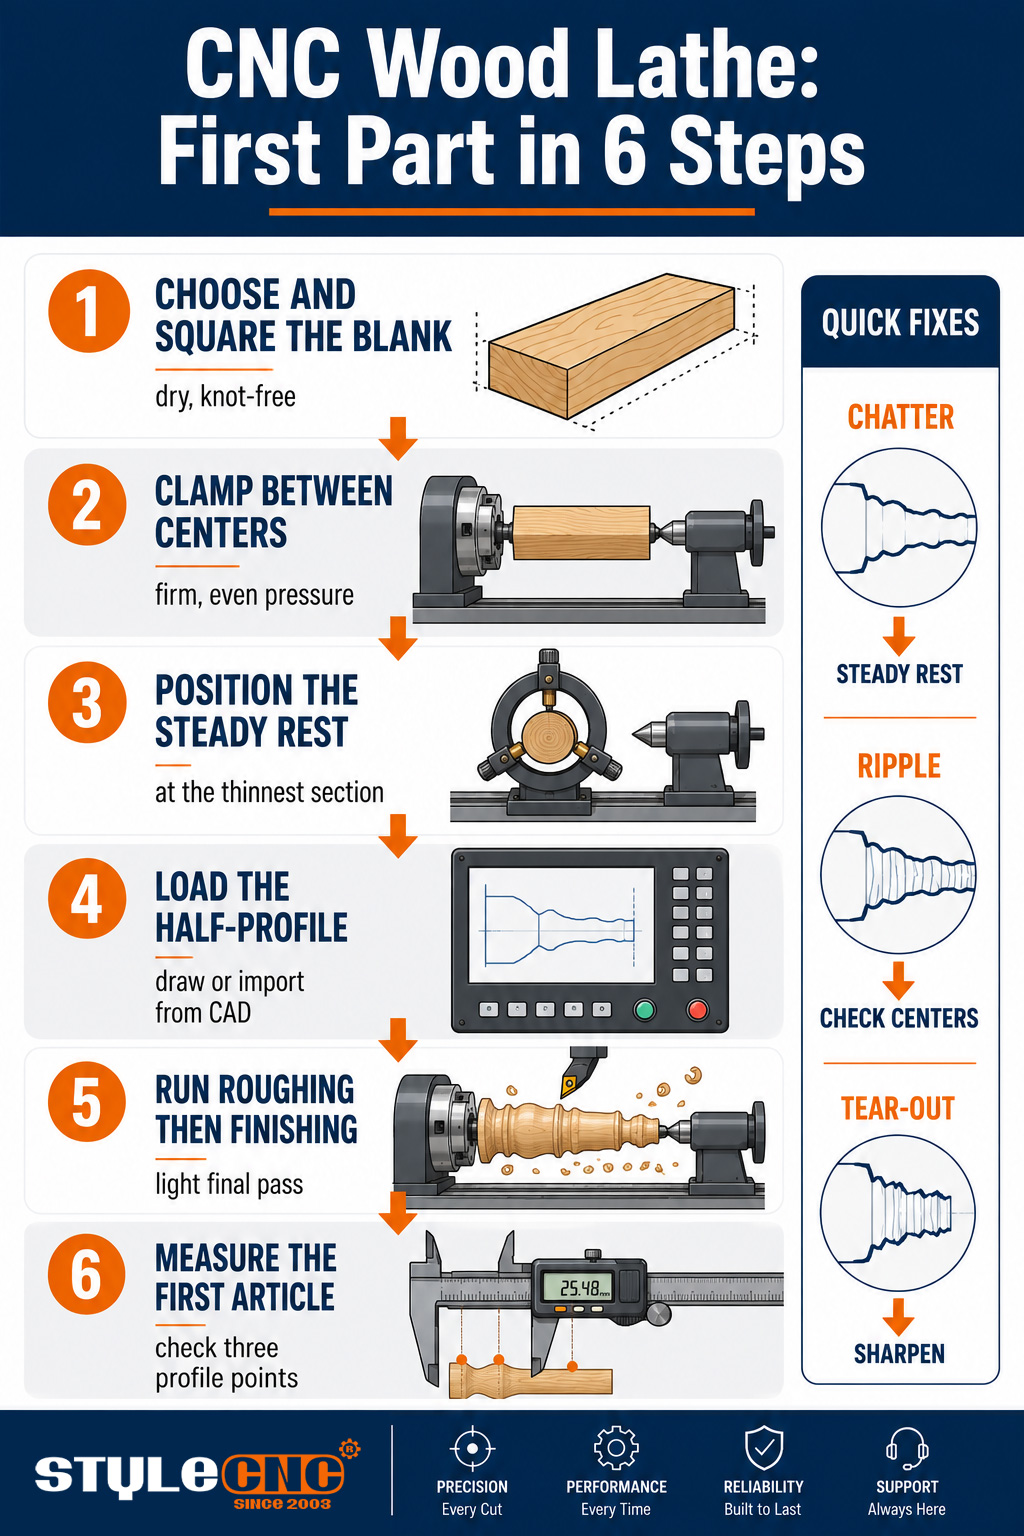
Mỗi sản phẩm hoàn thiện đều thừa hưởng phôi ban đầu, vì vậy khâu chuẩn bị là mười phút quan trọng nhất trong toàn bộ quá trình. Chọn loại gỗ có thớ thẳng, không có mắt gỗ dọc theo chiều dài tiện, vì mắt gỗ ở phần mỏng có thể văng ra với tốc độ cao. Gỗ khô, chắc chắn sẽ giữ nguyên kích thước sau khi cắt; gỗ còn ẩm sẽ tròn hôm nay và biến thành hình bầu dục vào tuần sau.
Cắt phôi vuông vắn và đều nhau, dài hơn một chút so với chi tiết hoàn thiện để có các mấu kẹp ở mỗi đầu. Đánh dấu và khoan trước tâm nếu kiểu mâm cặp của bạn cần thiết, vì phôi được đặt lệch tâm sẽ khiến quá trình gia công thô loại bỏ vật liệu không đều và khiến máy phải chống rung ngay từ giây đầu tiên. Các loại gỗ cứng chiếm ưu thế. ứng dụng gia công gỗ trong sản xuấtCác loại cây như sồi, phong, bạch dương và óc chó đều cho ra những nhát cắt gọn gàng, đúng kỹ thuật này.
Thiết lập: Kẹp, tâm và giá đỡ cố định
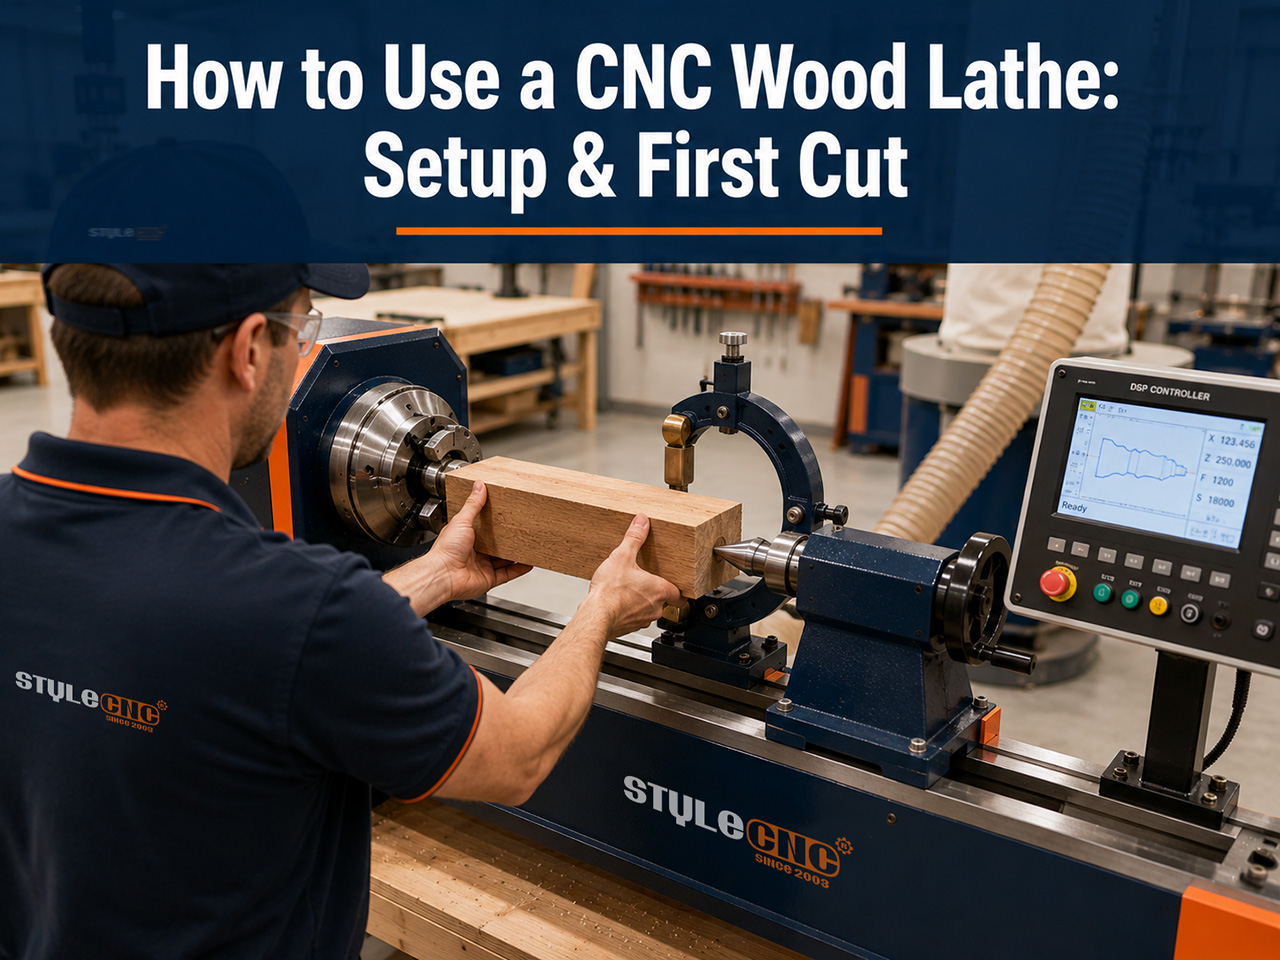
Kẹp phôi vào giữa mâm cặp truyền động ở đầu máy và tâm quay ở đuôi máy, rồi ấn chặt cả hai với lực đều và chắc chắn. Nếu quá lỏng, phôi sẽ trượt dưới tải trọng gia công thô; nếu quá chặt, phôi sẽ bị cong, và quá trình gia công biên dạng sẽ tái tạo lại đường cong đó một cách chính xác, tạo nên một đường cong mà bạn không hề vẽ ra.
Giá đỡ phôi ổn định là yếu tố tạo nên sự khác biệt giữa một máy có thể gia công các chi tiết mảnh mai và một máy chỉ ghi khả năng đó trong tài liệu quảng cáo. Đặt các ngón tay của giá đỡ phôi vào vị trí mỏng nhất đã được lập trình trước khi chu trình bắt đầu, bởi vì một trụ hoặc cán gậy có kích thước dưới vài centimet sẽ bị uốn cong ra khỏi lưỡi dao nếu không được hỗ trợ, và kết quả là hiện tượng rung lắc mà không thể khắc phục bằng bất kỳ thay đổi thông số nào. Người vận hành thường đặt cùng một câu hỏi với nhiều cách diễn đạt khác nhau: tại sao phần giữa trục chính lại thô ráp trong khi cả hai đầu đều sạch? Câu trả lời là do độ lệch, và giá đỡ phôi chính là giải pháp.
Đóng các tấm chắn bảo vệ trước mỗi lần khởi động và đứng tránh xa mặt phẳng quay trong vòng quay đầu tiên của phôi mới, vì đó là thời điểm một mối nối hoặc nút thắt lỏng lẻo không nhìn thấy được có thể bị bung ra. Thói quen này chỉ mất 2 giây; nếu không làm vậy, bạn sẽ học được bài học ở tốc độ trục chính. Việc sử dụng hệ thống hút bụi ngay từ lần cắt đầu tiên cũng là một phần của nguyên tắc này, giúp giữ cho vụn gỗ không bám vào đường ray và bụi mịn không bay vào không khí mà người vận hành hít thở suốt ca làm việc.
Lập trình hồ sơ
Chương trình bắt đầu bằng hình chiếu nửa mặt: một đường viền 2D của một mặt của chi tiết hoàn thiện từ đầu đến cuối. Vẽ nó trong phần mềm điều khiển hoặc nhập từ CAD, thiết lập đường kính và chiều dài phôi, và phần mềm sẽ tự động tạo ra các bước gia công thô và tinh. Không cần phải cắt khuôn mẫu và không cần phải viết mã G bằng tay trên máy hiện đại.
Hai thiết lập chương trình cần được chú ý cho mỗi chi tiết mới. Thiết lập độ sâu phay thô sao cho phôi vuông được bo tròn dần dần thay vì một lần phay quá mạnh, và thiết lập tốc độ phay tinh chậm hơn mức cần thiết cho chi tiết đầu tiên. Quy trình làm việc từ bản vẽ đến chi tiết hoàn chỉnh, với ảnh chụp màn hình phần mềm và các ví dụ minh họa, được trình bày từng bước trong tài liệu này. Hướng dẫn cơ bản về cách sử dụng máy tiện gỗĐiều này rất phù hợp với trang này dành cho các nhà điều hành trong tuần đầu tiên.
Lần cắt đầu tiên: Các thông số và cách đọc kết quả
Hãy bắt đầu một cách thận trọng và để kết quả cho bạn biết mức lợi nhuận nằm ở đâu:
• Tốc độ trục chínhBắt đầu với tốc độ quay vài nghìn vòng/phút đối với đường kính chân vịt thông thường, giảm tốc độ đối với đường kính lớn hơn, và chỉ tăng tốc độ khi vết cắt vẫn mịn.
• Gồ ghề: Cho ăn vừa phải, cắn nhẹ; mục tiêu là tạo ra phôi tròn, không phải bề mặt hoàn thiện.
• Hoàn thànhMột lần quét nhẹ liên tục với tốc độ chậm sẽ tạo ra bề mặt; hai lần quét chậm rãi sẽ tạo ra các đường vân.
• Lắng nghe và quan sátMột nhát cắt sạch sẽ tạo ra âm thanh đều và bắn ra các dải sợi; tiếng búa đập và bụi cho thấy lưỡi cắt hoặc bộ phận cấp liệu bị lỗi.
Chạy sản phẩm đầu tiên, dừng lại và đo kích thước so với bản vẽ tại 3 điểm dọc theo biên dạng trước khi đưa cả lô hàng vào sản xuất. Máy sẽ dễ dàng lặp lại lỗi đến bốn mươi lần với độ chính xác hoàn hảo, vì vậy sản phẩm đầu tiên mang toàn bộ giá trị kiểm tra. Các ví dụ hoàn thiện về chân, lan can và các chi tiết trang trí khác được thể hiện trong hình ảnh. Bộ sưu tập hình ảnh dự án máy tiện gỗ CNC. Hình ảnh này cho thấy bề mặt của một sản phẩm hoàn thiện đầu tiên sẽ trông như thế nào trước khi chà nhám.
Khắc phục sự cố: Từ triệu chứng đến nguyên nhân và cách khắc phục
Hầu hết các sản phẩm lỗi của máy tiện gỗ đều bắt nguồn từ một trong 5 triệu chứng sau:
| Triệu chứng | Nguyên nhân có thể | Sửa chữa | Số đo của tôi |
|---|---|---|---|
| Các vết rung trên các lát cắt mỏng | Phần thân máy không được hỗ trợ đang uốn cong ra xa khỏi lưỡi dao. | Thêm hoặc điều chỉnh lại vị trí giá đỡ cố định ở khu vực mảnh mai; giảm độ sâu cắt. | Có hiện tượng lệch hướng tại điểm dừng trong quá trình đi qua. |
| Sóng gợn dọc theo toàn bộ mặt cắt | Phần trung tâm bị mòn, các mảnh vỡ lỏng lẻo, hoặc lưỡi dao đã vượt quá mép. | Điều chỉnh lại tâm, siết chặt các thanh dẫn hướng, xoay hoặc thay thế lưỡi dao. | Âm thanh gợn sóng lặp lại theo chuyển động quay của trục chính. |
| Xé bỏ phần thừa trên vân gỗ đẹp | Quá trình cấp liệu quá mạnh đối với gỗ, làm cùn cạnh. | Giảm tốc độ cấp liệu cuối cùng, thực hiện một lượt cắt nhẹ hơn, mài sắc. | Bề mặt cảm nhận được độ mịn dưới đầu ngón tay sau khi quét. |
| Dấu vết cháy xém tại các thung lũng trên mặt cắt ngang | Hiện tượng kẹt lưỡi dao, tốc độ quá cao so với đường kính | Tăng lượng phôi đi qua rãnh, giảm tốc độ trục chính. | Vết cháy xuất hiện ở cùng một điểm trên mặt cắt của mỗi phần. |
| Các bộ phận có thể khác nhau trong cùng một lô hàng. | Các phôi không đồng nhất, áp lực kẹp thay đổi. | Chuẩn hóa quá trình chuẩn bị phôi, kiểm tra lực kẹp và lực giữ phôi. | Đường kính trải đều trên mười phần liên tiếp. |
Khi xuất hiện triệu chứng, hãy kiểm tra toàn bộ bảng từ trên xuống dưới và thay đổi từng biến số một để tìm ra nguyên nhân gây ra lỗi. Các sơ đồ chẩn đoán chi tiết hơn, bao gồm cả lỗi điện và lỗi bộ điều khiển ngoài các vấn đề cắt gọt, nằm trong phần tiếp theo. hướng dẫn khắc phục sự cố máy tiện gỗĐây là trang cần đánh dấu bên cạnh máy.
Nhịp điệu bảo trì giúp máy cắt cỏ hoạt động hiệu quả
• Mỗi ca làm việcLàm sạch vụn gỗ khỏi ray và ốc vít, và kiểm tra các cạnh lưỡi dao trước khi bắt đầu chu kỳ cắt đầu tiên.
• Hàng tuầnBôi trơn các thanh dẫn hướng và vít me bi theo lịch trình trong sách hướng dẫn, và kiểm tra độ thẳng hàng của ụ sau.
• Hàng thángKiểm tra độ căng của dây đai, kiểm tra điều chỉnh thanh dẫn hướng và xác nhận các tâm quay chính xác.
• Như đã qua sử dụngXoay hoặc mài sắc lưỡi cưa định hình ngay khi phát hiện dấu hiệu rách gỗ, thay vì đợi đến khi gỗ bị hỏng hoàn toàn.
Danh sách kiểm tra trước chuyến bay trước mỗi lô hàng
✓ Gỗ nguyên liệu thẳng, khô, đã kiểm tra mắt gỗ và được cắt với chiều dài đồng đều.
✓ Mâm cặp và ụ sau được đặt chắc chắn và đều, giá đỡ ổn định được đặt ở phần mỏng nhất.
✓ Đã tải hồ sơ, thiết lập kích thước phôi, xem lại độ sâu phay thô và tốc độ phay tinh.
✓ Lưỡi dao đã được kiểm tra, các tấm chắn đã được đóng, hệ thống hút bụi đang hoạt động.
✓ Bài viết đầu tiên được đo tại 3 điểm trên mặt cắt ngang trước khi chạy theo lô.
Câu Hỏi Thường Gặp
Tôi nên bắt đầu với tốc độ trục chính là bao nhiêu?
Hãy bắt đầu với tốc độ thấp cho đường kính gỗ, khoảng vài nghìn vòng/phút đối với gỗ xẻ thông thường và chậm hơn đối với đường kính lớn hơn, sau đó tăng dần tốc độ trong khi vẫn đảm bảo quá trình cắt diễn ra êm ái và không gây tiếng ồn. Tốc độ phù hợp sẽ tự động được xác định; tốc độ không phù hợp sẽ gây ra hiện tượng rung lắc hoặc cháy trước khi quá trình cắt hoàn tất.
Tại sao phần thân đàn của tôi chỉ phát ra tiếng lách cách ở đoạn giữa mỏng?
Vật liệu mỏng sẽ bị uốn cong ra khỏi lưỡi dao chính xác tại điểm mỏng nhất, và độ đàn hồi đó tạo ra tiếng rung. Đặt giá đỡ phôi ở vị trí đó và giảm lực cắt cuối cùng; không có thay đổi tốc độ hoặc bước tiến nào có thể thay thế cho việc hỗ trợ.
Tôi có cần bo tròn phôi trước khi nạp vào máy không, hay máy có thể nhận phôi vuông?
Máy sản xuất lấy phôi vuông trực tiếp; công đoạn gia công thô sẽ làm tròn phôi chỉ trong vài giây. Điều quan trọng là phôi vuông phải thẳng và nằm ở trung tâm, vì phôi lệch tâm sẽ tác động mạnh lên lưỡi dao trong mỗi vòng quay cho đến khi nó tròn đều.
Làm thế nào để ngăn ngừa hiện tượng rách gỗ khi cắt các loại gỗ có vân hoặc gỗ xoắn?
Trước tiên hãy mài sắc, sau đó giảm tốc độ cắt và thực hiện một lượt cắt cuối cùng nhẹ nhàng hơn. Vân gỗ có nhiều hướng thay đổi liên tục, và chỉ có lưỡi cưa sắc bén với tốc độ cắt nhẹ nhàng mới có thể cắt sạch; một số loại gỗ có vân rất đẹp chỉ cần lập trình sẵn dung sai mài.
Lưỡi dao định hình cần được mài hoặc thay thế bao lâu một lần?
Dựa vào tình trạng, không phải lịch: dấu hiệu là vết rách đầu tiên hoặc bề mặt bị xù lông trên vật liệu trước đó cắt rất sạch. Các xưởng gia công gỗ cứng dày đặc hàng ngày thường mài lại lưỡi dao mỗi tuần và giữ một bộ dao dự phòng đã được mài sắc để thay thế mà không cần dừng sản xuất.
Các mặt cắt đã hoàn thiện của tôi cho thấy những gợn sóng xoắn ốc nhỏ. Nguyên nhân là gì?
Một đường xoắn ốc đều đặn theo dõi chuyển động quay và chỉ ra các vấn đề về cơ cấu: tâm bị mòn hoặc lỏng, độ rơ của thanh dẫn hướng, hoặc lưỡi cắt đã quá dài. Hãy lắp lại tâm, siết chặt các thanh dẫn hướng và thay lưỡi cắt trước khi vận hành chương trình.
Tôi có thể tiện gỗ tươi hoặc gỗ đã khô một phần không?
Máy sẽ cắt được, nhưng chi tiết sẽ không giữ nguyên hình dạng sau khi cắt. Phôi tươi sẽ biến dạng khi khô, vì vậy gia công tiện cần phôi khô và ổn định; gia công tiện phôi tươi thích hợp cho việc làm bát thủ công với thời gian sấy khô có chủ đích, chứ không phải gia công tiện hàng loạt.
Việc bảo trì định kỳ nào thực sự quan trọng nhất?
Vệ sinh các mảnh vụn trên thanh ray và ốc vít mỗi ca làm việc, bôi trơn đúng lịch trình và giữ gìn tình trạng lưỡi dao. Ba thói quen đó ngăn chặn chuỗi mài mòn dẫn đến hiện tượng rung lắc, giật cục và mất độ chính xác; mọi thứ khác trong hướng dẫn đều quan trọng, nhưng ba thói quen đó mang lại hiệu quả hàng ngày.
Thực hiện các bước này trên máy tính phù hợp.
Mọi kỹ thuật nêu trên đều giả định một máy có giá đỡ chắc chắn, tâm chính xác và bộ điều khiển hỗ trợ các cấu hình. So sánh các cấu hình trên toàn bộ phạm vi sản phẩm. Máy tiện gỗ CNC dùng để tiện và chạm khắc. và nhận báo giá miễn phí kèm theo đào tạo.