Câu trả lời nhanh: Kích thước mũi khoan ren 8-32
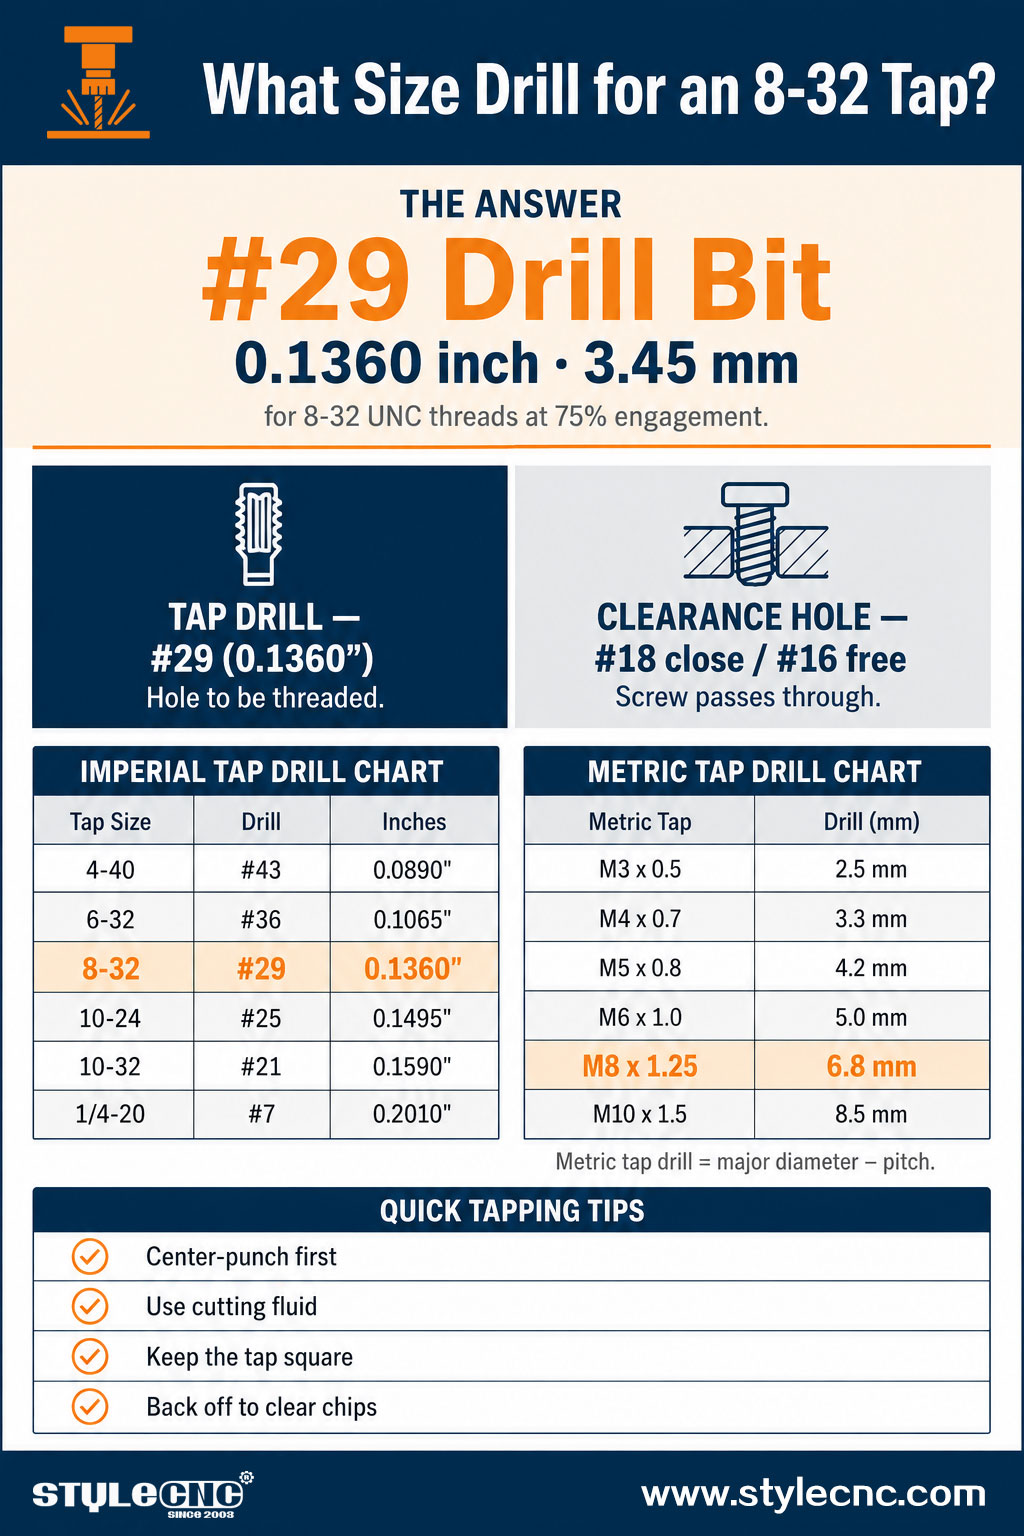
| Số đo của tôi | Mũi khoan ren (tạo ren) | Lỗ khoan |
| Số mũi khoan | #29 | #18 (đóng) / #16 (miễn phí) |
| Đường kính (inch) | 0.1360 " | 0.1695 "/ 0.1770" |
| Đường kính (mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| Mục đích | Lỗ cần được ren | Lỗ để vít xuyên qua |
Nếu bạn không có mũi khoan số 29, mũi khoan 9/64" (0.1406") là một sự thay thế gần giống, mặc dù nó tạo ra ren nông hơn một chút. Để đạt độ bền tối đa khi khoan kim loại mềm, mũi khoan số 29 vẫn là lựa chọn được khuyến nghị.
"8-32" thực sự có nghĩa là gì?
Hiểu rõ cách đánh số giúp bạn đọc bất kỳ bảng hướng dẫn khoan ren nào một cách tự tin.
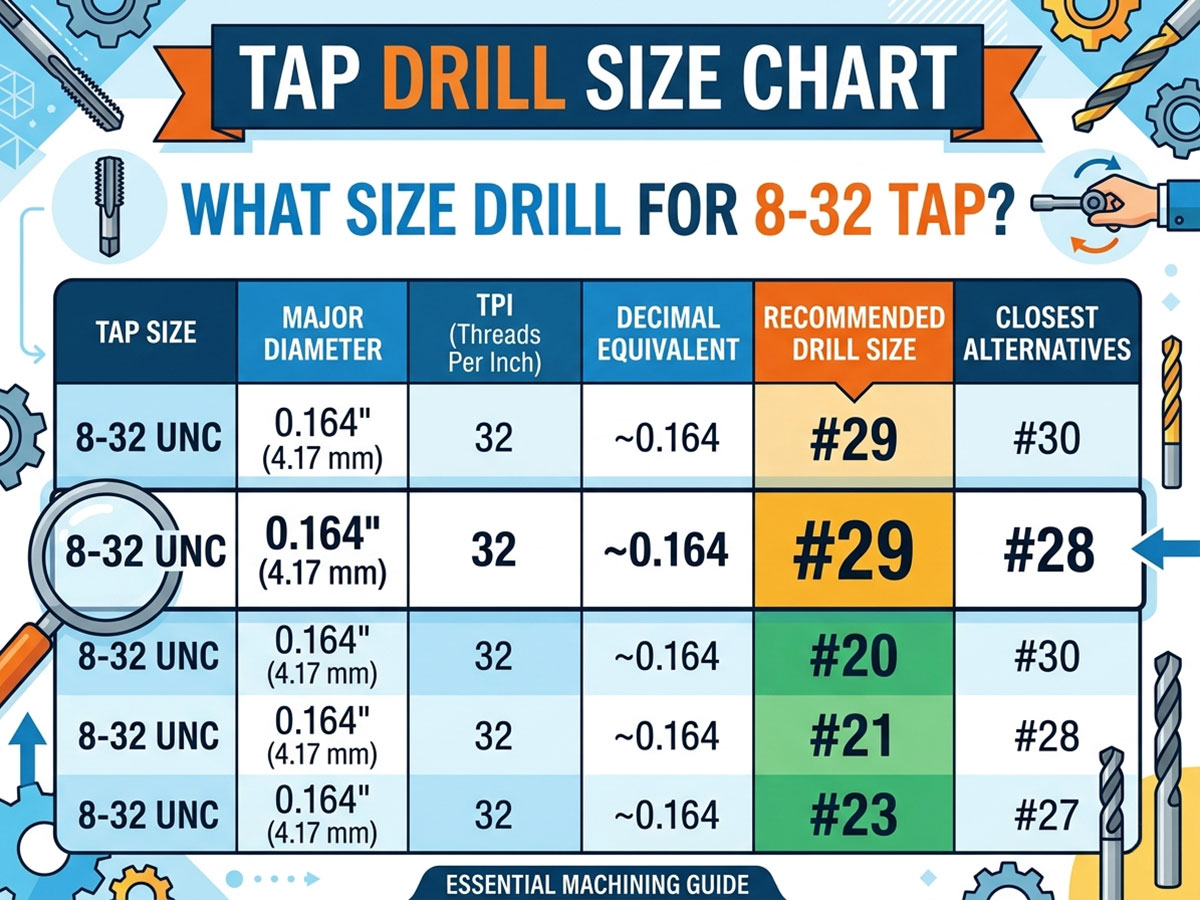
• Số "8" là thước đo vít (một #8 Ốc vít máy có đường kính lớn khoảng 0.164 inch.
• Số "32" là số sợi trên mỗi inch (TPI).
• Tóm lại, 8-32 mô tả một #8 Ốc vít có 32 ren trên mỗi inch theo tiêu chuẩn ren UNC (ren thô).
Mũi khoan tạo ren phải lớn hơn một chút so với đường kính trong của vít nhưng nhỏ hơn đường kính ngoài của vít. Điều này để lại đủ vật liệu để mũi khoan tạo ren mà không bị kẹt.
Mũi khoan ren so với lỗ thông: Hiểu rõ sự khác biệt
Chọn sai loại lỗ là lỗi thường gặp nhất khi gia công ren. Có 2 loại lỗ hoàn toàn khác nhau:
| Loại lỗ | Mục đích | Kích thước mũi khoan 8-32 |
| khoan ren | Khoan lỗ nhỏ hơn để mũi khoan có thể tạo ren vào tường. | #29 (0.1360" / 3.45 mm) |
| Lỗ khoan | Khoan rộng hơn để vít có thể xuyên qua dễ dàng mà không bị ren. | #18 vừa vặn, #16 rộng rãi |
Nguyên tắc chung: tạo ren cho lỗ nhỏ hơn, sau đó luồn vít qua lỗ lớn hơn. Đối với kiểu lắp ráp xuyên lỗ, cần có một lỗ thông ở phần trên và một lỗ đã được tạo ren ở phần dưới.
Tại sao tỷ lệ tương tác trong chủ đề lại quan trọng?
Bạn có thể thấy trong các bảng hướng dẫn tạo ren có đề cập đến tỷ lệ ren, thường là 75%. Điều này thể hiện độ sâu của ren ăn vào thành lỗ, và nó ảnh hưởng trực tiếp đến độ bền và độ dễ dàng khi tạo ren.
Tỷ lệ ren cao hơn nghe có vẻ chắc chắn hơn, nhưng thực tế lại không tăng thêm nhiều lực giữ trong khi làm tăng đáng kể lực cần thiết để xoay mũi khoan. Từ 75% lên... 100% Ren có thể làm tăng mô-men xoắn khi taro ren lên hơn gấp đôi, đó là lý do tại sao hầu hết các xưởng đều nhắm đến điều này. 60% trong khoảng 75%.
• 50-60% Chủ đềDễ dàng thao tác, nguy cơ gãy đầu khoan thấp nhất, vẫn giữ được phần lớn độ bền. Thích hợp cho các vật liệu cứng.
• 75% ren (tiêu chuẩn)Điểm tối ưu được sử dụng trên hầu hết các biểu đồ, bao gồm cả mũi khoan #29 cho 8-32. Ren chắc chắn với mô-men xoắn dễ kiểm soát.
• 100% Chủ đềHiếm khi cần thiết. Mô-men xoắn rất cao và nguy cơ làm gãy mũi khoan rất cao chỉ để tăng thêm một chút lực.
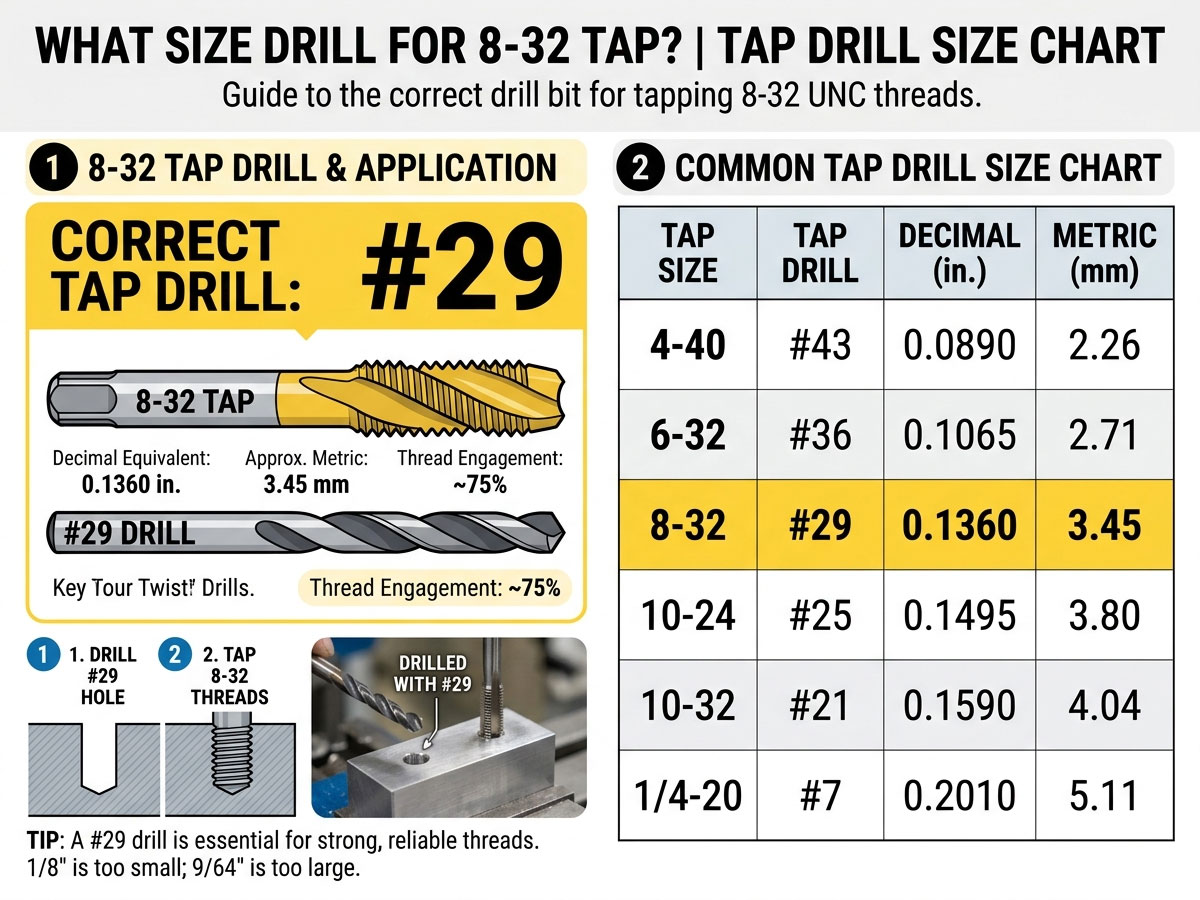
Đây chính là lý do tại sao mũi khoan số 29 (0.1360") được khuyến nghị cho ren 8-32 thay vì mũi khoan nhỏ hơn. Nó tạo ra ren sạch 75% trong khi vẫn giữ cho mũi taro dễ xoay, ngay cả bằng tay.
Kích thước mũi khoan và vật liệu của bạn
Mũi khoan taro số 29 có thể sử dụng được với hầu hết các vật liệu, nhưng cách khoan và taro cần phải thay đổi tùy thuộc vào vật liệu cần gia công.
• Nhôm và đồng thau: Mềm mại và dễ sử dụng. Mũi khoan #29 tạo ra ren sạch; sử dụng dung dịch làm mát nhẹ để tránh mũi taro bị kẹt.
• Thép nhẹSử dụng dầu bôi trơn khi cắt gọt và thường xuyên nới lỏng mũi khoan để loại bỏ phoi và tránh tích tụ nhiệt.
• Thép không gỉ: Dễ bị cứng lại khi gia công. Hãy cân nhắc sử dụng mũi khoan lớn hơn một chút (hướng tới 60% ren) và sử dụng mũi khoan ren sắc bén với nhiều chất bôi trơn.
• Nhựa và vật liệu tổng hợpMũi khoan số 29 hoạt động tốt; hãy giảm tốc độ để tránh làm chảy nhựa và sử dụng chuyển động gõ chậm, đều đặn.
Bảng kích thước mũi khoan ren hệ Anh (các kích thước thông dụng)
Dưới đây là kích thước mũi khoan ren tiêu chuẩn cho các loại vít máy hệ inch thông dụng nhất với độ ăn ren 75%. Hãy giữ bảng này gần bàn làm việc của bạn.
| Kích thước nhấn | Máy khoan vòi | inches | mm |
| 4-40 UNC | #43 | 0.0890 " | 2.26 mm |
| 6-32 UNC | #36 | 0.1065 " | 2.70 mm |
| 8-32 UNC | #29 | 0.1360 " | 3.45 mm |
| 10-24 UNC | #25 | 0.1495 " | 3.80 mm |
| 10-32 UNF | #21 | 0.1590 " | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010 " | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130 " | 5.41 mm |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125 " | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320 " | 8.43 mm |
Bảng kích thước mũi khoan ren hệ mét (mm)
Đối với mũi taro hệ mét, kích thước mũi taro được tính bằng đường kính ngoài trừ đi bước ren. Dưới đây là các giá trị thông dụng, bao gồm cả giá trị thường được tìm kiếm là M8 x 1.25.
| Vòi đo hệ mét | Mũi khoan ren (mm) | Mũi khoan ren (tương đương inch) |
| M3 x 0.5 | 2.5 mm | ~ 0.0984 " |
| M4 x 0.7 | 3.3 mm | ~ 0.1299 " |
| M5 x 0.8 | 4.2 mm | ~ 0.1654 " |
| M6 x 1.0 | 5.0 mm | ~ 0.1969 " |
| M8 x 1.25 | 6.8 mm | ~ 0.2677 " |
| M10 x 1.5 | 8.5 mm | ~ 0.3346 " |
| M12 x 1.75 | 10.2 mm | ~ 0.4016 " |
Mũi taro ren 8 mm x 1.25 (M8 x 1.25) phổ biến sử dụng mũi khoan 6.8 mm. Đây là kích thước ren thô tiêu chuẩn M8 thường thấy trên hầu hết các loại ốc vít thông dụng.
So sánh giữa mũi khoan ren cắt và mũi khoan ren định hình (ren cán)
Hầu hết các bảng kích thước đều liệt kê kích thước của các mũi taro cắt tiêu chuẩn, dùng để loại bỏ vật liệu. Mũi taro tạo hình (còn gọi là mũi taro lăn) thay vào đó làm dịch chuyển vật liệu và yêu cầu mũi khoan lớn hơn.
• Mũi khoan ren (8-32)Sử dụng mũi khoan số 29 (0.1360"). Đây là lựa chọn tiêu chuẩn cho hầu hết các xưởng.
• Tạo hình / cán ren (8-32)Nên sử dụng mũi khoan lớn hơn một chút, khoảng 0.1405–0.1440", vì không cần phải cắt bỏ vật liệu nào.
• Tại sao nó quan trọngViệc sử dụng mũi khoan có kích thước ren cắt với mũi taro tạo hình sẽ tạo ra mô-men xoắn quá lớn và có thể làm gãy mũi taro.
Mũi taro tạo ren hoạt động tốt nhất trên các kim loại dẻo như nhôm và thép mềm, tạo ra các ren chắc chắn hơn mà không có phoi. Luôn kiểm tra kích thước mũi khoan được nhà sản xuất mũi taro khuyến nghị khi sử dụng mũi taro tạo ren.
Hướng dẫn khoan và taro lỗ 8-32
Dù bạn làm bằng tay hay trên máy CNC, trình tự các bước đều giống nhau:
• Đánh dấu và dùng dùi chấm tâm vị trí lỗ để tránh mũi khoan bị lệch.
• Sử dụng mũi khoan số 29 (0.1360") với tốc độ phù hợp với vật liệu của bạn.
• Thêm dung dịch làm mát để giảm ma sát và kéo dài tuổi thọ mũi khoan, đặc biệt là khi gia công thép.
• Đưa mũi khoan 8-32 thẳng vào lỗ, xoay về phía trước nửa vòng, sau đó xoay ngược lại một phần tư vòng để lấy chip ra.
• Làm sạch và kiểm tra bằng cách vặn vít 8-32 để xác nhận độ khít trơn tru.
Trên máy CNC, khoan và taro là các thao tác được lập trình sẵn. Đối với các lỗ ren chính xác trên các chi tiết kim loại, cần sử dụng máy CNC để thực hiện các thao tác khác. Máy phay CNC or Trung tâm gia công CNC Thực hiện khoan và taro trong một lần thiết lập với độ chính xác lặp lại.
Những lỗi gõ phổ biến cần tránh
• Sử dụng mũi khoan mở rộng để tạo ren: Lỗ quá lớn sẽ không giữ được ren. Luôn sử dụng mũi khoan tạo ren số 29 cho ren 8-32, không dùng mũi khoan mở rộng.
• Bỏ qua bước làm mát bằng dung dịch: Gia công ren khô trên kim loại sẽ làm cùn mũi ren nhanh chóng và có nguy cơ bị gãy.
• Gõ ren lệch góc: Gõ ren lệch sẽ tạo ra các ren yếu và không đều. Hãy giữ mũi gõ vuông góc với bề mặt.
• Không loại bỏ vụn gỗ: Cố gắng đóng mũi khoan mà không nhả ra sẽ làm kẹt vụn gỗ và gãy dụng cụ.
• Chọn mũi khoan không phù hợp với độ dày vật liệu: Hãy điều chỉnh tốc độ khoan và tốc độ taro sao cho phù hợp với vật liệu để tránh bị cháy hoặc cứng hóa vật liệu.
Việc lựa chọn mũi khoan và dụng cụ phù hợp cũng rất quan trọng. STYLECNC Hướng dẫn Mũi phay và dao phay CNC Bài viết này giải thích cách lựa chọn dụng cụ cắt để tạo ra các lỗ sạch trên nhôm, thép và vật liệu composite.
Câu Hỏi Thường Gặp
Tôi nên dùng mũi khoan cỡ nào để tạo ren 8-32?
Sử dụng mũi khoan số 29, có đường kính 0.1360 inch (3.45 mm). Đây là kích thước mũi khoan tạo ren tiêu chuẩn cho ren 8-32 UNC với độ ăn khớp ren khoảng 75%.
Kích thước lỗ thông hơi cho vít 8-32 là bao nhiêu?
Sử dụng mũi khoan số 18 (0.1695") để có độ khít chặt hoặc mũi khoan số 16 (0.1770") để có độ khít lỏng hơn. Lỗ thông cho phép vít đi qua mà không cần ren.
Tôi có thể dùng mũi khoan hệ mét thay cho mũi khoan số 29 để khoan lỗ 8-32 không?
Đúng vậy. Mũi khoan 3.5 mm (0.1378") rất gần với cỡ #29 và hoạt động tốt với ren 8-32 trên hầu hết các vật liệu, tạo ra độ sâu ren hơi dưới 75%.
Cần mũi khoan cỡ nào để tạo ren M8 x 1.25?
Sử dụng mũi khoan 6.8 mm cho mũi taro thô tiêu chuẩn M8 x 1.25. Đây là kích thước tương đương hệ mét thường được tìm kiếm với từ khóa "8 mm x 1.25 mũi khoan taro".
Làm thế nào để tính toán kích thước mũi khoan ren hệ mét?
Lấy đường kính ngoài trừ đi bước ren. Ví dụ: M8 x 1.25 = 8 trừ 1.25 = 6.75 mm, làm tròn thành mũi khoan tiêu chuẩn 6.8 mm.
Mũi khoan ren 8-32 có giống với mũi khoan ren 8-36 không?
Đúng vậy. Cả hai loại taro 8-32 và 8-36 đều thường sử dụng mũi khoan #29 (0.1360"), vì chúng có cùng kích thước. #8 Thước đo ren và các đường kính nhỏ tương tự.
Khoan lỗ chính xác bắt đầu từ việc chọn đúng máy móc.
Đối với việc khoan và taro chính xác, có thể lặp lại trên nhiều chi tiết, máy CNC loại bỏ sự phỏng đoán. Khám phá thêm STYLECNC máy CNC kim loại và học Cách sử dụng máy phay CNC Dùng để tạo ra các lỗ ren chính xác trên kim loại, nhôm và vật liệu composite với số lượng lớn.