Bạn nên sử dụng loại khí hỗ trợ nào?
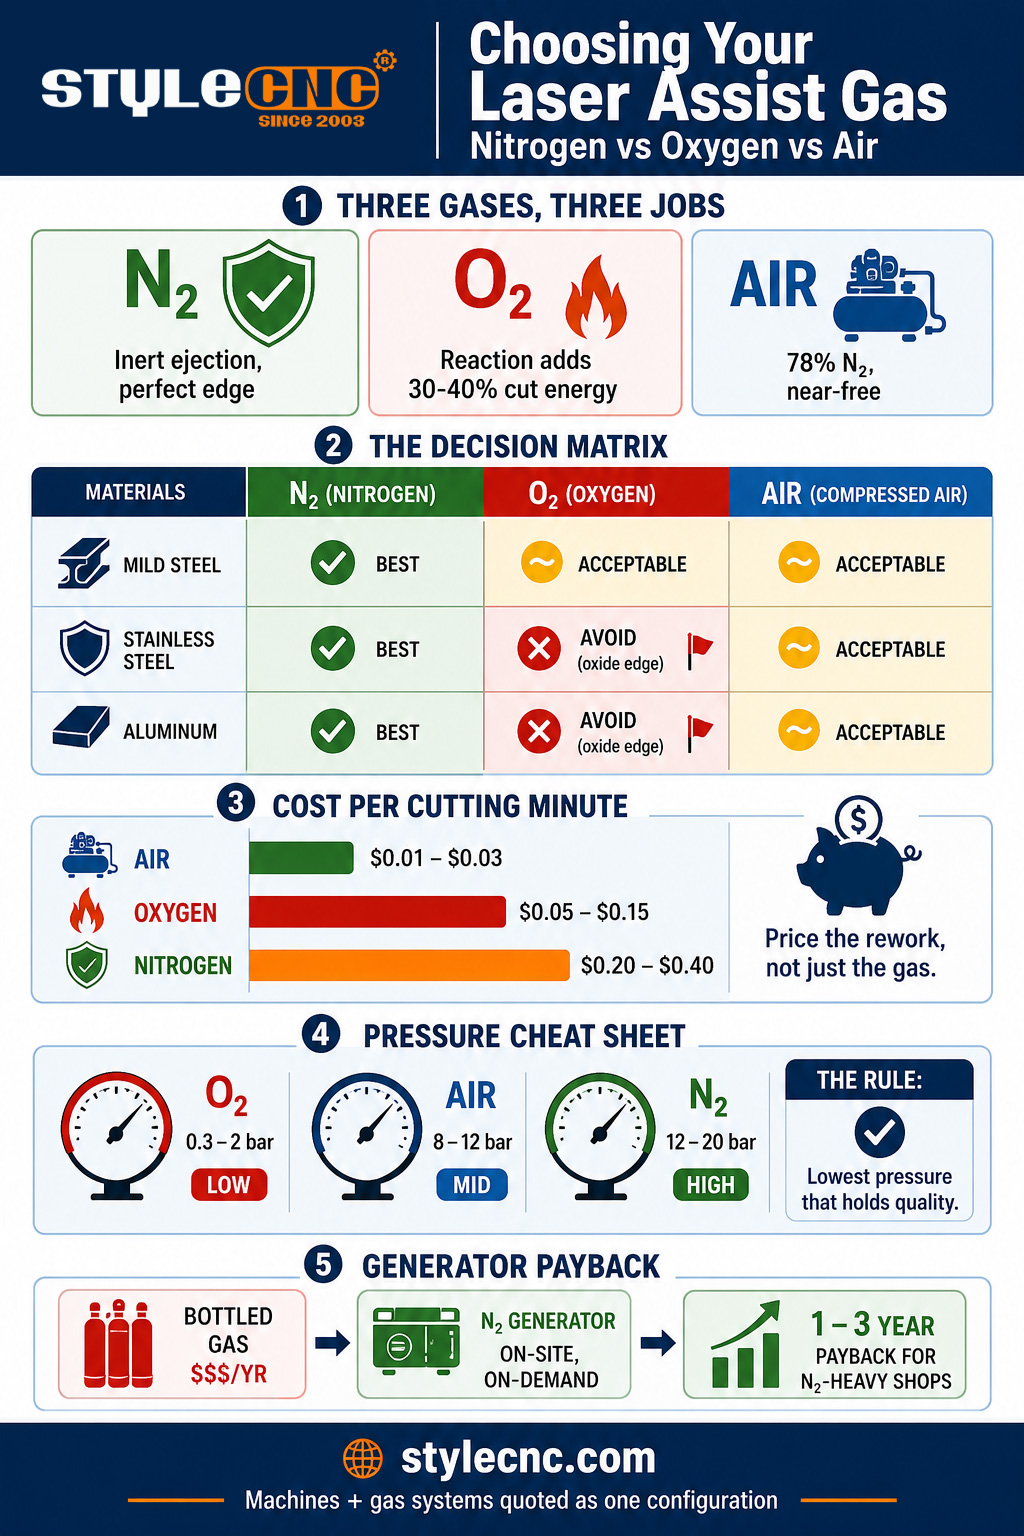
Sử dụng oxy cho thép carbon dày trên 6 mm, vì phản ứng tỏa nhiệt của nó giúp tăng năng lượng cắt ở áp suất thấp và chi phí thấp. Sử dụng nitơ cho thép không gỉ, nhôm và bất kỳ cạnh nào cần không bị oxy hóa và sẵn sàng hàn, ở áp suất từ 12 đến 20 bar. Sử dụng khí nén khô, không dầu cho thép mềm mỏng đến trung bình và các công việc không yêu cầu thẩm mỹ, vì chi phí gần như bằng không của nó vượt trội hơn so với cạnh bị oxy hóa nhẹ.
Khí hỗ trợ thực hiện hai chức năng. Về mặt cơ học, nó thổi kim loại nóng chảy ra khỏi rãnh cắt trước khi nó đông đặc lại, đây là yếu tố quyết định chất lượng cạnh cắt. Về mặt hóa học, nó hoặc cung cấp vật liệu cho vết cắt hoặc bảo vệ nó: oxy phản ứng với sắt nóng và đóng góp khoảng 30 đến 40% tổng năng lượng cắt trên thép carbon, trong khi nitơ vẫn trơ và giữ nguyên bề mặt vết cắt như ban đầu. Không khí, với 78% nitơ và 21% oxy, thực hiện đồng thời cả hai chức năng trên. Mỗi quyết định lựa chọn đều là sự cân nhắc giữa các thành phần hóa học đó và chi phí rất khác nhau của chúng.
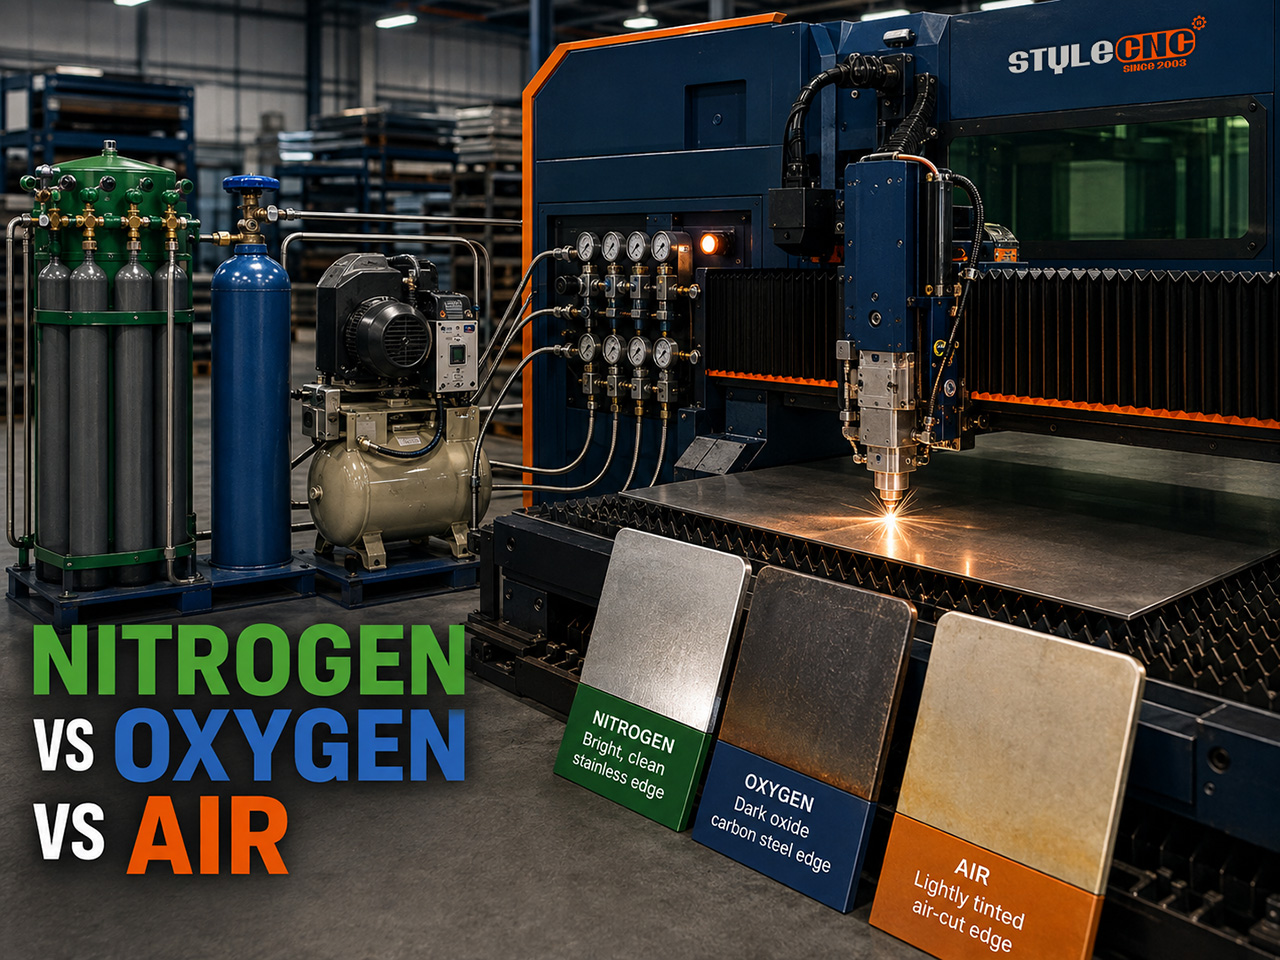
So sánh: Chất lượng cạnh cắt, tốc độ, áp lực và chi phí
Bảng dưới đây so sánh 3 loại khí dựa trên các yếu tố quyết định việc mua hàng và báo giá thực tế. Hàng "Đo lường" nêu rõ cơ sở để các con số có thể so sánh được chứ không phải chỉ là những con số mơ hồ trong tài liệu quảng cáo.
| Hệ số | nitơ | Ôxy | Khí nén |
|---|---|---|---|
| Số đo của tôi | Thông số sản xuất điển hình: sợi quang công suất từ 1 đến 6 kW, tấm dày từ 1 đến 12 mm. | Cùng cơ sở đó, tập trung vào thép carbon. | Cùng nguyên tắc, không khí khô không dầu |
| Cơ chế cắt | Chỉ phun chất nóng chảy trơ | Phản ứng tỏa nhiệt cộng thêm 30 vào 40% năng lượng bị cắt | Pha loãng cả hai (78% N2, 21% O2) |
| Áp lực | 12 đến 20 thanh | 0.3 đến 2 thanh | 8 đến 12 vạch (tăng lên khoảng 17 vạch) |
| Lưu lượng gas | 300 đến 500+ lít/phút | 20 đến 60 L / phút | Được cung cấp bởi máy nén, lưu lượng lớn |
| Chi phí mỗi phút cắt | 0.20 đến 0.40 $(áp suất cao trên 0.60 USD) | $0.05 đến 0.15 | 0.01 đến 0.03 $(điện) |
| Cạnh thép mềm | Sáng bóng, không bị oxy hóa, sẵn sàng cho việc hàn. | Cắt nhanh, lớp oxit sẫm màu | Màu oxit nhạt, chất lượng tốt so với giá tiền. |
| Viền thép không gỉ | Sáng bóng, sẵn sàng để sơn và hàn (tiêu chuẩn) | Cạnh bị nhiễm oxit crom; tránh | Hơi ngả vàng; tình trạng chấp nhận được (không ảnh hưởng đến thẩm mỹ). |
| Cạnh nhôm | Sạch sẽ, sẵn sàng cho quá trình anot hóa (tiêu chuẩn) | Oxit cứng, cạnh thô; tránh | Tấm mỏng có màu xám nhạt, chất liệu chấp nhận được. |
| Đặc điểm tốc độ | Tốc độ in nhanh nhất trên tấm mỏng, công suất bị hạn chế trên tấm dày. | Nhanh nhất trên thép carbon dày | Khí gần nitơ trên các thước đo mỏng |
| Tốt nhất cho | Công việc liên quan đến thép không gỉ, nhôm, mỹ phẩm và chuẩn bị mối hàn. | Thép cacbon dày 6 mm trở lên | Thép mềm mỏng đến trung bình, khối lượng lớn, giá cả phải chăng |
Việc sử dụng thép không gỉ cần có lời cảnh báo riêng. Ở nhiệt độ cắt, ngay cả một lượng oxy nhỏ cũng phản ứng với crom trong thép không gỉ và tạo ra lớp oxit nhiễm bẩn ở cạnh, làm bong tróc sơn và ảnh hưởng đến mối hàn. Đó là lý do tại sao nitơ không phải là lựa chọn ưu tiên mà là tiêu chuẩn đối với thép không gỉ, và tại sao việc so sánh chi phí trung thực bao gồm cả việc làm lại: nitơ đắt tiền vẫn rẻ hơn so với việc các nhà sản xuất phải mài bỏ lớp oxit trên hàng nghìn giá đỡ.
Công thức tính giá thành mỗi linh kiện
Hãy tính toán trên một ví dụ cụ thể: một giá đỡ với thời gian cắt 60 giây trên tấm kim loại dày 2 mm, được báo giá cho 1,000 chiếc.
✓ ÔxyVới chi phí từ 0.05 đến 0.15 $mỗi phút cắt, việc sử dụng khí sẽ làm tăng thêm khoảng 0.05 đến 0.15 $cho mỗi chi tiết, hoặc từ 50 đến 150 $cho cả quá trình sản xuất. Phần lưỡi cắt có một lớp oxit cần được làm sạch trước khi hàn hoặc sơn tĩnh điện.
✓ nitơVới chi phí từ 0.20 đến 0.40 $mỗi phút, khí nén sẽ làm tăng thêm từ 0.20 đến 0.40 $cho mỗi chi tiết, từ 200 đến 400 $cho mỗi lần gia công. Cạnh được hoàn thiện ngay sau khi cắt: không cần bước loại bỏ bavia và chất tẩy dầu mỡ, có thể hàn hoặc phủ trực tiếp. Nếu việc loại bỏ lớp oxit tốn đến 20 giây công lao động cho mỗi chi tiết, thì khí nitơ sẽ tiết kiệm chi phí hơn về tổng thể, bất chấp chi phí khí nén cao hơn.
✓ Khí nénVới chi phí điện năng cho máy nén khí từ 0.01 đến 0.03 USD/phút, khí đốt sẽ làm tăng thêm từ 0.01 đến 0.03 USD/chi tiết, từ 10 đến 30 USD/lần chạy, sau khi đã đầu tư một lần từ 5,000 đến 20,000 $vào máy nén khí không dầu, máy sấy và hệ thống lọc. Đối với các chi tiết thép nhẹ cần sơn, đây là mức chi phí tối thiểu của ngành.
Quy mô lại làm thay đổi câu trả lời. Một hoạt động cắt gọt hai ca với lượng khí nitơ lớn có thể tiêu tốn hàng trăm nghìn đô la mỗi năm cho khí nitơ đóng chai hoặc khí nitơ số lượng lớn, đây là lý do kinh điển để trang bị máy phát khí nitơ tại chỗ; thời gian hoàn vốn thường từ 1 đến 3 năm với mức tiêu thụ đó. Và hãy tránh bẫy về độ tinh khiết: khí hỗ trợ không cần độ tinh khiết 99,9999% trong phòng thí nghiệm đối với công việc gia công thép nhẹ, và việc trả tiền cho nó là số tiền bị lãng phí.
Hỗ trợ áp suất khí theo độ dày
Áp suất cài đặt phụ thuộc vào vật liệu và khí, tăng theo độ dày đối với nitơ và giảm theo độ dày đối với oxy. Khoảng áp suất khởi đầu cho công việc với laser sợi quang:
| Chất liệu và độ dày | Xăng | áp lực bắt đầu |
|---|---|---|
| Thép mềm, đường kính từ 1 đến 6 mm | Không khí hoặc nitơ | 8 đến 12 bar (không khí) / 10 đến 14 bar (N2) |
| Thép mềm, đường kính từ 6 đến 20 mm | Ôxy | Từ 0.5 đến 2 bar, giảm dần khi độ dày tăng lên. |
| Thép không gỉ, đường kính từ 1 đến 6 mm | nitơ | 10 đến 16 thanh |
| Thép không gỉ, đường kính từ 6 đến 12 mm | nitơ | Áp suất từ 16 đến 20 bar, vòi phun lớn hơn. |
| Nhôm, độ dày từ 1 đến 6 mm | Nitơ (hoặc không khí, loãng) | 12 đến 16 thanh |
| Nhôm, độ dày từ 6 đến 12 mm | nitơ | 16 đến 20 bar, lấy nét âm |
Hai thói quen tiêu dùng giúp bảo vệ ngân sách. Sử dụng áp suất thấp nhất mà vẫn đảm bảo chất lượng cạnh cắt, vì lưu lượng và chi phí tăng mạnh theo áp suất và đường kính vòi phun. Và giữ cho vòi phun được đặt ở vị trí trung tâm và phù hợp với độ dày vật liệu: một vòi phun không thẳng hàng hoặc quá lớn có thể làm thất thoát hàng chục đô la mỗi giờ mà không cải thiện chất lượng cắt chút nào.
Khí đốt là một trong số nhiều yếu tố đầu vào quyết định chất lượng thành phẩm cuối cùng; hướng dẫn về các yếu tố hiệu suất của laser sợi quang Nội dung bao gồm cách áp suất tương tác với tiêu điểm, khoảng cách giữa vòi phun và tốc độ, cũng như... CO2 Thông số tham khảo về cắt laser chứa thông tin chi tiết ở cấp độ cài đặt cho CO2 các nền tảng, nơi áp dụng cùng 3 loại khí.
Lựa chọn hệ thống khí phù hợp với máy móc
Chiến lược khí là một quyết định cấu hình, chứ không phải là một ý nghĩ nảy ra sau đó. Việc gia công thép không gỉ với hàm lượng nitơ cao cần mạch khí áp suất cao, van tỷ lệ và thư viện vòi phun mà... máy cắt laser thép không gỉ Cấu hình được xây dựng dựa trên đó. Các xưởng sử dụng khí nén cần máy nén, máy sấy và hệ thống lọc được chỉ định sẵn cho máy chứ không phải lắp thêm sau này. Hãy nói với... STYLECNC Kết hợp các yếu tố như thành phần vật liệu, số giờ cắt hàng tháng, hệ thống khí đốt, khuyến nghị sử dụng máy phát điện hay bình khí, và cấu hình máy móc sẽ được tổng hợp thành một báo giá thống nhất.
Câu Hỏi Thường Gặp
Sự khác biệt giữa nitơ và oxy trong cắt laser là gì?
Oxy tham gia vào quá trình cắt: nó phản ứng tỏa nhiệt với sắt nóng, đóng góp từ 30 đến 40% năng lượng cắt trên thép carbon, đó là lý do tại sao nó cắt thép mềm dày nhanh chóng chỉ ở áp suất 0.3 đến 2 bar. Cái giá phải trả là một lớp oxit sẫm màu trên cạnh lưỡi cắt. Nitơ là chất trơ và hoạt động hoàn toàn bằng cách đẩy vật liệu nóng chảy ra ở áp suất 12 đến 20 bar, tạo ra một cạnh lưỡi cắt sáng bóng, không có oxit, sẵn sàng cho việc hàn với chi phí khí cao hơn nhiều lần. Oxy mang lại tốc độ cắt thép carbon; nitơ mang lại chất lượng cạnh cắt tốt hơn ở mọi loại vật liệu.
Có thể dùng khí nén để cắt bằng laser không?
Đúng vậy, và các xưởng hiện đại ngày càng sử dụng nhiều hơn. Khí nén khô, không dầu ở áp suất 8 đến 12 bar (thường được tăng lên đến 17 bar) có thể cắt thép nhẹ, thép mạ kẽm và nhôm mỏng với chi phí điện năng khoảng 0.01 đến 0.03 $mỗi phút cắt, so với 0.20 đến 0.40 $khi sử dụng nitơ. Do chứa 21% oxy, khí nén để lại một lớp oxit mỏng trên bề mặt, vì vậy nó phù hợp hơn với các bộ phận được sơn và không cần xử lý bề mặt hơn là thép không gỉ cần hàn. Chi phí ban đầu là một máy nén khí, máy sấy và hệ thống lọc khí đạt tiêu chuẩn, thường từ 5,000 đến 20,000 USD.
Tại sao cần nitơ cho thép không gỉ?
Vì oxy làm nhiễm bẩn bề mặt cắt về mặt hóa học. Ở nhiệt độ cắt, ngay cả một lượng oxy nhỏ cũng phản ứng với crom trong thép không gỉ và tạo ra một lớp oxit làm bong tróc sơn và làm suy yếu độ bền mối hàn, biến mọi chi tiết thành sản phẩm cần mài. Nitơ giữ cho bề mặt cắt trơ và sáng bóng, hoàn thiện như sau khi cắt. Hệ thống khí bảo vệ cao cấp hầu như luôn rẻ hơn so với dây chuyền gia công lại mà nó loại bỏ, đó là lý do tại sao nitơ là tiêu chuẩn công nghiệp đối với thép không gỉ chứ không phải là một tùy chọn cao cấp.
Tôi nên sử dụng áp suất khí hỗ trợ là bao nhiêu?
Tùy thuộc vào vật liệu và loại khí: đối với thép carbon, áp suất oxy thấp, từ 0.3 đến 2 bar, giảm dần khi độ dày tăng lên do phản ứng hóa học thực hiện công việc. Đối với nitơ, áp suất cao và tăng theo độ dày, khoảng 10 đến 16 bar đối với thép không gỉ và nhôm mỏng, lên đến 16 đến 20 bar với vòi phun lớn hơn từ 6 mm trở lên. Áp suất không khí ở mức 8 đến 12 bar đối với thép nhẹ. Bắt đầu ở mức áp suất trong khoảng này, sau đó điều chỉnh đến mức áp suất thấp nhất mà vẫn đảm bảo chất lượng cạnh cắt, vì mức tiêu hao và chi phí tăng mạnh với mỗi bar tăng thêm.
Máy tạo khí nitơ sẽ mang lại lợi ích khi nào?
Khi mức tiêu thụ ổn định và cao, nitơ đóng chai và nitơ dạng khối có giá thành trên mỗi đơn vị thể tích cộng thêm chi phí thuê bồn chứa, vận chuyển và tổn thất do bay hơi; việc cắt giảm nitơ theo ca kép với cường độ cao có thể tiêu tốn hơn 1000 đô la mỗi năm chỉ riêng cho khí đốt. Máy tạo nitơ màng hoặc PSA tại chỗ giúp giảm chi phí mua thiết bị và điện năng, với thời gian hoàn vốn thường được ước tính từ 1 đến 3 năm đối với các xưởng sử dụng nitơ làm khí chính. Các xưởng chỉ hoạt động một ca hoặc sử dụng oxy làm khí chính thường sử dụng khí được cung cấp từ bên ngoài.
Lời kết
Việc lựa chọn khí hỗ trợ được tóm gọn trong 3 câu. Oxy dùng cho thép carbon dày, nơi phản ứng tạo ra lực cắt mạnh và lớp oxit bám trên cạnh có thể chấp nhận được. Nitơ dùng cho trường hợp cạnh cần được hoàn thiện ngay sau khi cắt: thép không gỉ, nhôm, chuẩn bị mối hàn và các công việc thẩm mỹ. Không khí dùng cho trường hợp chi tiết không quá có thể có lớp oxit mờ và số lượng khí cần dùng cho phép sử dụng loại khí rẻ nhất trong xưởng. Hãy tính toán chi phí gia công lại, chứ không chỉ chi phí khí, và câu trả lời đúng thường sẽ xuất hiện từ danh sách các vật tư cần thiết.
STYLECNC cấu hình máy cắt laser sợi quang với hệ thống mạch khí phù hợp với công việc, từ máy cắt tấm dùng khí nén đến khí nitơ áp suất cao. hệ thống cắt thép không gỉHãy gửi hỗn hợp vật liệu và khối lượng của bạn để nhận được khuyến nghị về máy móc và khí đốt phù hợp dựa trên công thức tính toán ở trên.